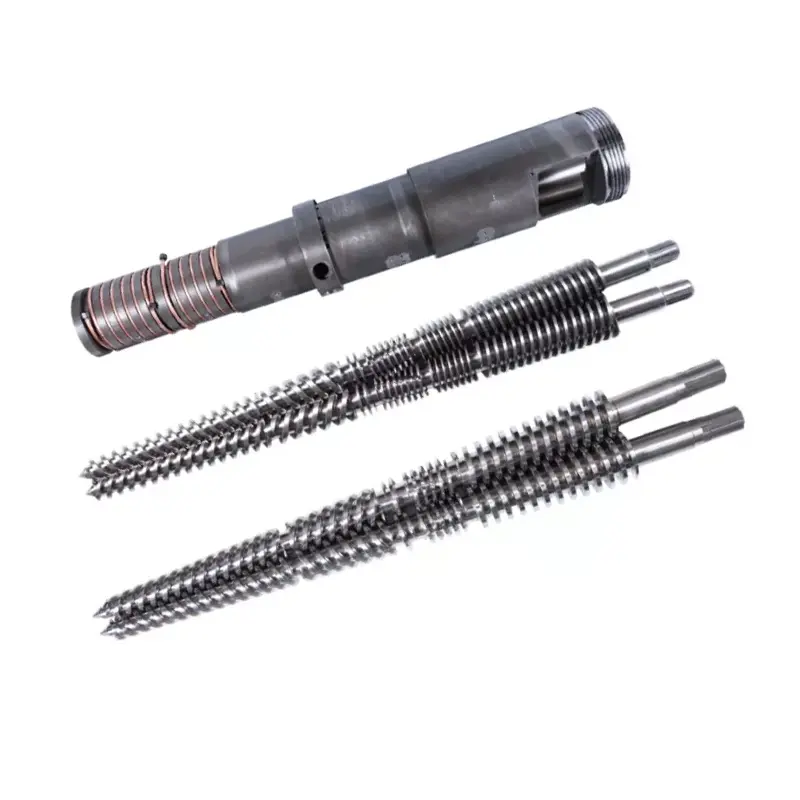
Anekstruder vijak bačvaje srce ekstrudera za plastiku — rotirajući vijak unutar grijane bačve koji topi plastiku i pumpa je prema naprijed pod stalnim pritiskom. Odabir pravog svodi se na tri stvari:tip(jednostruki vijak, dvostruki vijak, konusni ili paralelni),materijalmora teći (što postavlja površinu — nitrirana za čiste smole, bimetalna za abrazivne ili korozivne), i kako jespecificiran i izgrađen. Ispravite ih i radit će godinama. Ovaj vodič prolazi kroz sva tri.
Što god ekstrudirali - cijev, profil, film, lim, smjesu ili pelete -ekstruder vijak bačvaje dio koji obavlja stvarni posao. To je također dio koji se troši i koji će najvjerojatnije odlučiti radi li vaša linija čista i u skladu sa specifikacijama ili se bori s vama zbog kvalitete i zastoja. Ovaj vodič objedinjuje cijelu temu: što je bačva za vijke, vrste, materijali, kako ih uskladiti s vašim materijalom i kako odrediti zamjenu koja traje. Izrađujemo vijke i bačve više od 20 godina, tako da ćemo ih držati ravnim i praktičnim i uputiti vas na dublje vodiče gdje su vam potrebni.
Što je pužna cijev ekstrudera?
Anekstruder vijak bačvaje sklop jezgre plastičnog ekstrudera: precizno strojno obrađeni vijak koji se okreće unutar grijane cilindrične bačve. Čvrsta plastika - kuglice ili prah - ulazi na kraju za punjenje. Kako se vijak okreće, toplina iz bačve i smicanje iz vijka tope materijal, a geometrija vijka ga prenosi i tlači, gurajući jednoliku talinu kroz matricu na udaljenom kraju.
Vijak i cijev su usklađeni par, a ne dva odvojena dijela. Sićušni zazor između letvica vijka i provrta cijevi je ono što kontrolira izlaz i kvalitetu taline — otvorite taj zazor zbog trošenja i stroj gubi oboje. To je razlog zašto su njih dvoje dizajnirani, izgrađeni i zamijenjeni zajedno, i zašto je cijev vijka u središtu svakog procesa ekstruzije ili ubrizgavanja.

Kako radi navojna cijev
Većina vijaka ekstrudera obavlja svoj posao u tri zone duž duljine puža. Thezona hranidbeupija čvrsti materijal i počinje ga pomicati naprijed. Thezona kompresije— gdje kanal vijka postaje plići — zbija i topi plastiku toplinom i smicanjem. Thezona mjerenjazatim pumpa rastaljenu plastiku naprijed pod stalnim, kontroliranim pritiskom, spremna za matricu.
Toplina dolazi s dva mjesta: bačvastih grijača i mehaničkog smicanja vijka koji obrađuje polimer. Dobro ih izbalansirajte i materijal će se ravnomjerno plastificirati bez pregrijavanja. Cijela stvar radi samo zbog tog malog razmaka između vijka i bačve — to je ono što zaustavlja klizanje taline unatrag preko letvica. Tolerancija izrade i tvrdoća površine održavaju taj razmak čvrstim tijekom vremena, što je upravo razlog zašto su izbor materijala i kvaliteta proizvodnje važni koliko i dizajn vijaka.
Oko bačve nalaze se trake grijača grupirane u zone, od kojih se svaka održava na postavljenu temperaturu, s hlađenjem pri ruci kako se talina nikada ne bi pregrijala. Na udaljenom kraju, matrica daje talini njen konačni oblik. Posao sklopa je predati tom kalupu talinu koja je ujednačena po temperaturi i tlaku — jer se svaka varijacija uzvodno pokazuje kao greška u proizvodu nizvodno.
Vrste pužnih cijevi ekstrudera
"Navojna cijev" pokriva nekoliko različitih strojeva. Pravi ovisi o tome treba li vaš procespumpamaterijal ilimiješatito.
Jedan vijak
A jedan vijakpokreće jednu osovinu u okruglom provrtu. Iznimno dobro prenosi i pumpa, što ga čini ekonomičnim radnim konjem za ekstruziju velikog volumena jednog konzistentnog materijala — cijevi, profila, ploča, filma i presvlake žice. Ono što ne radi je intenzivno miješanje.
Dvostruki vijak
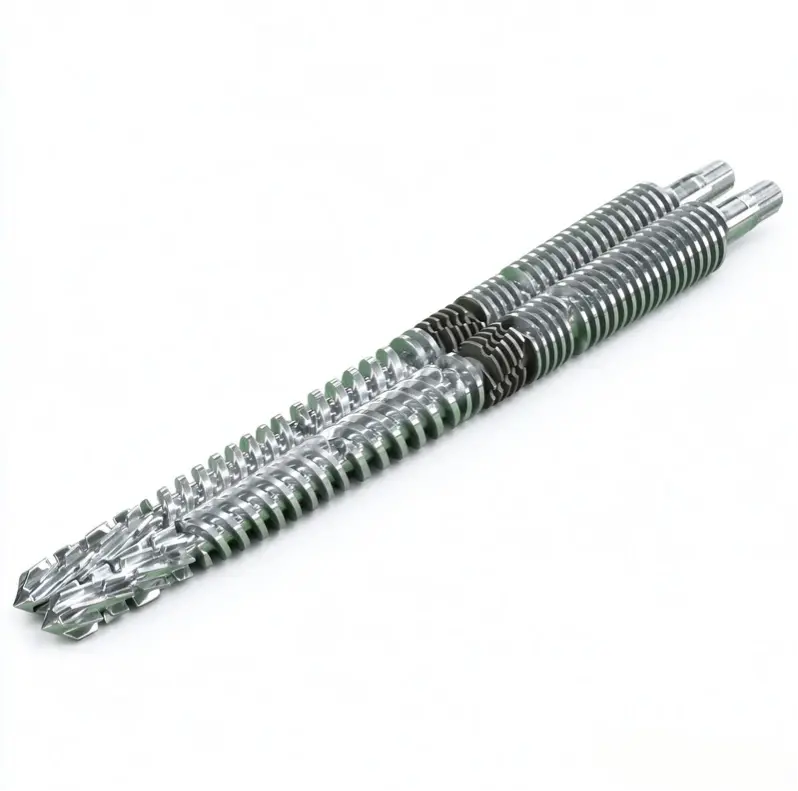
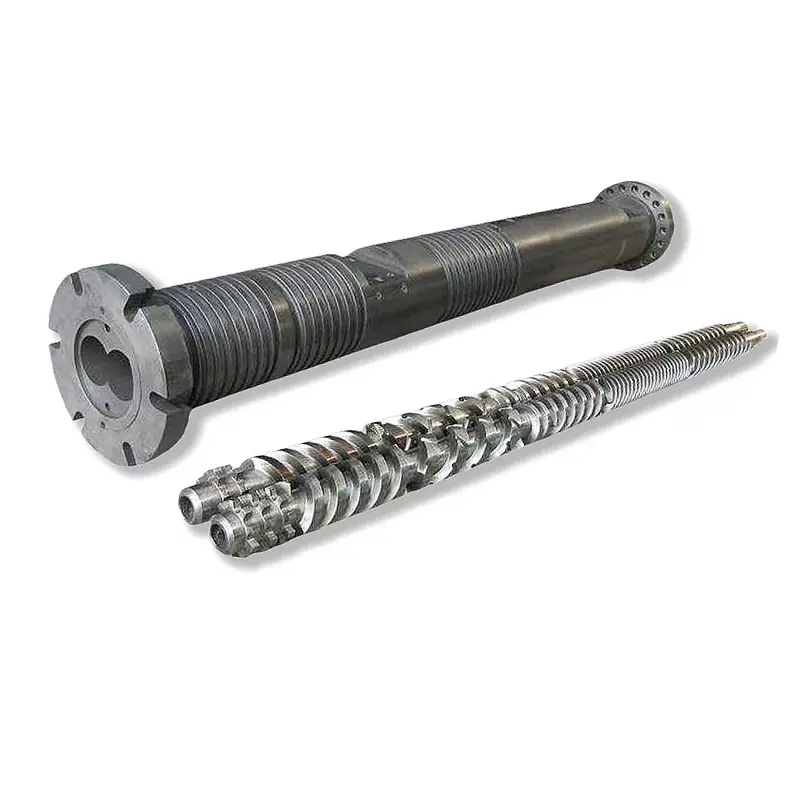
Dvostruki vijak pokreće dvije isprepletene osovine u provrtu u obliku osmice. Poanta je u tome što je mreža: daje intenzivno miješanje, pozitivno prenošenje i strogu kontrolu nad smicanjem i vremenom zadržavanja, zbog čega dvostruki vijci upravljaju miješanjem, masterbatchom, reaktivnom ekstruzijom i teškim ili punjenim materijalima. Ako vagate to dvoje, naš vodič zajednopužni u odnosu na dvopužne ekstrudereide duboko u kompromis.
Paralelni ili konusni dvostruki vijak
Dvostruki vijci ponovno podijeljeni po obliku. Aparalelni dvostruki vijakodržava konstantan promjer i koristi modularne,rekonfigurabilni elementi — svestrani izbor za slaganje i visok učinak. Akonusni dvostruki vijaksužava se od širokog dovodnog kraja do uskog ispusta, dajući veliko dovodno grlo i veliki okretni moment pri maloj brzini — klasični stroj za krute PVC cijevi i profile. Detaljno ih uspoređujemo ukonusni u odnosu na paralelne dvopužne ekstrudere.Dvostruki vijci su također ili ko-rotirajući (najbolje miješanje) ili suprotno-rotirajući (visoki tlak, uobičajeno za PVC).

Vijčana cijev za injekcijsko prešanje
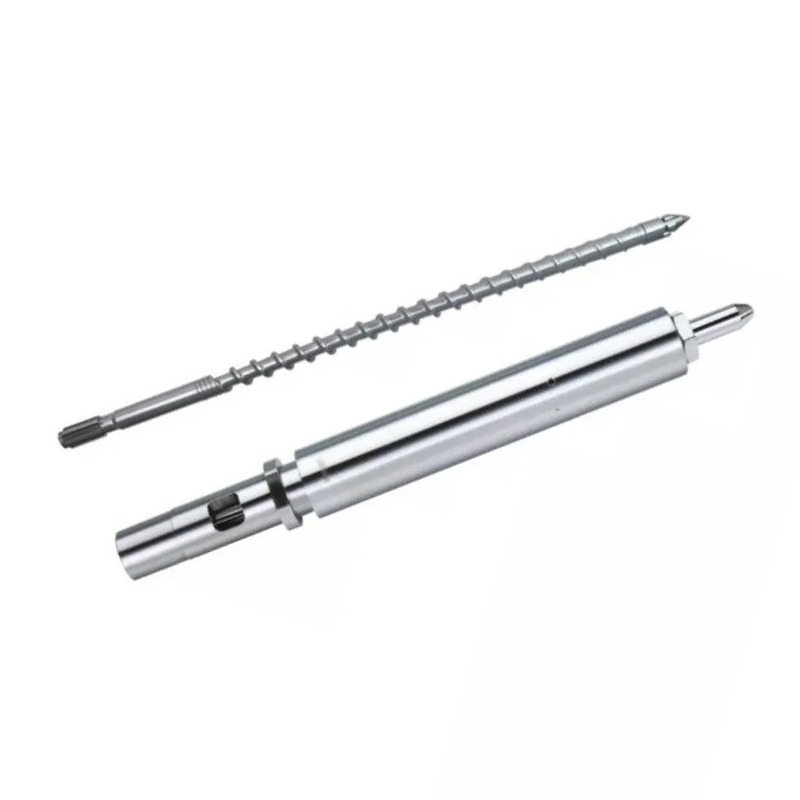
Anvijčana cijev za injekcijsko prešanjeradi na istom principu rastali i prenesi, ali je napravljen za recipročni ciklus stroja za ubrizgavanje, a ne za kontinuiranu ekstruziju. Površinska i materijalna logika u nastavku odnosi se na njega na isti način.
Ukratko, evo kako se poredaju glavne vrste:
| Tip | Najbolje za | Miješanje | Tipični proizvodi |
|---|---|---|---|
| Jedan vijak | Ekstruzija velikog volumena jednog materijala | Niska | Cijev, profil, lim, film |
| Paralelni blizanac | Kompaundiranje, visoki učinak, fleksibilnost | visoko | Spojevi, masterbatch, pelete |
| Stožasti blizanac | Kompaktne PVC cijevi i profili | visoko | UPVC cijev, profil, WPC |
| Vijak za ubrizgavanje | Ciklus injekcijskog prešanja | Varira | Kalupirani dijelovi |
Gdje se koriste bačve ekstrudera
Ista ključna komponenta pojavljuje se u cijeloj industriji plastike, konfigurirana za posao koji je pri ruci. U linijama cijevi i profila oblikuje PVC, PE i PPR. U foliji i limovima puni matricu koja pravi ambalažu i karton. U smjesi miješa polimere s punilima, pigmentima i dodacima u pelete, a također pokreće i proizvodnju masterbatch-a. Pokreće linije za recikliranje koje prerađuju otpad i ponovno mljevenje, oblaganje kablova i žica te klipne bačve unutar strojeva za injekcijsko prešanje. Gdje god se plastika topi i oblikuje, vijak i bačva tope. Ono što se mijenja od jedne industrije do druge je vrsta, površina i geometrija — upravo je to razlog zašto je pažljiva specifikacija važnija od broja dijela u katalogu.
Materijali i obrada površine vijaka
Vijčana cijev živi u teškom okruženju — toplina, pritisak, trenje i često abrazivni ili korozivni materijali. Osnovni čelik mu daje čvrstoću; površinska obrada daje otpornost na habanje i koroziju. Dominiraju dvije površine.
Osnovni čelik i nitriranje
Zajednička baza je čelik za nitriranje kao npr38CrMoAlA. Gas nitriding hardens a thin case at the surface, giving good wear resistance for clean, unfilled resins like PE, PP, and ABS at a sensible cost. A nitriranvijak bačvaje ekonomičan, pouzdan izbor kada materijal nije posebno abrazivan ili korozivan.
Bimetalni
Za abrazivno ili korozivno djelovanje, bimetalna cijev stapa puno tvrđi, deblji sloj legure unutar otvora - na bazi nikla za koroziju, bogat volfram karbidom za abraziju - preko čvrstog osnovnog čelika. Košta više, ali traje puno dulje tamo gdje bi se nitrirana površina istrošila. Na našim vlastitim bimetalnim bačvama dižemo provrt na oko 62 HRC, gdje se mnoge trgovine zaustavljaju na 58. Potpuna usporedba je u našem vodiču zabimetalne ili nitrirane vijčane bačve.
Vijak se također tretira
Površinsko otvrdnjavanje nije samo bačvasti posao. Kao i nitriranje, letve vijaka često su tvrdo navarene - legura otporna na habanje zavarena je na letvu, točku najvećeg trošenja na vijku - tako da vijak drži korak s provrtom. Ako se vijak i cijev troše različitim brzinama, zazor se smanjuje i kvaliteta trpi, tako da su njih dvoje očvrsnuti za rad i trošenje kao usklađeni par, a ne kao odvojeni dijelovi.
Usklađivanje cijevi vijka s vašim materijalom
Ovo je mjesto gdje se većina odluka o šrafovima dobiva ili gubi. Materijal koji koristite postavlja površinu koja vam je potrebna - a ne obrnuto. Brza karta:
| Materijal | Glavna prijetnja bačvi | Preporučena površina |
|---|---|---|
| Čisti PE / PP / ABS | Blago trošenje | Nitriran |
| Čvrsti PVC | Korozija + nešto abrazije | Bimetalni (na bazi nikla) |
| Punjeno staklom / punjeno mineralima | Jaka abrazija | Bimetalni (bogat karbidom) |
| WPC (drvo + punilo) | Jaka abrazija (+ korozija ako je na bazi PVC-a) | Bimetalni (bogat karbidom) |
| Reciklirana/kontaminirana hrana za životinje | Abrazija + nepoznanice | Bimetalni |
Dva materijala zaslužuju svoju knjigu.PVCje korozivan jer oslobađa klorovodičnu kiselinu tijekom procesa, pa mu je potrebna bimetalna površina otporna na koroziju.WPCje jedan od najabrazivnijih materijala u ekstruziji, zahvaljujući svom drvu i mineralnom punilu, tako da mu je potreban najtvrđi sloj legure koji možete staviti u provrt. Specificirajte površinu za materijal, svaki put.
Ključne specifikacije: promjer, L/D i kompresija
Osim vrste i površine, nekoliko specifikacija oblikuje rad navojne cijevi. Ne morate biti dizajner vijaka da biste ih nabavili, ali pomaže znati što oni znače.
- Promjer— veličine prema vašem stroju i ciljnom izlazu. Vijci i bačve izrađuju se u širokom rasponu promjera kako bi odgovarali svemu, od malih profilnih linija do velikih ekstrudera.
- L/D omjer— duljina vijka podijeljena s njegovim promjerom. Dulji L/D daje više vremena za topljenje i miješanje; kraći je kompaktniji. Prava vrijednost ovisi o materijalu i postupku.
- Omjer kompresije— koliko je pužni kanal plitak od punjenja do doziranja. Veća kompresija djeluje jače na neke materijale; polimeri osjetljivi na toplinu poput PVC-a preferiraju nježniji omjer.
Oni su postavljeni prema materijalu i poslu, što je upravo razlog zašto je bačva izrađena prema specifikacijama bolja od generičke. Dajte svom tvorcu stroj, materijal i učinak, a geometrija slijedi odatle.
Uobičajeni problemi i na što ukazuju
Kad struna odluta izvan specifikacije, trag često vodi natrag do vijka i cijevi. Brza dijagnostika:
- Izlaz pada pri istoj brzini vijka— istrošen zazor, klasični prvi znak.
- Nagli ili nestabilan tlak— istrošenost ili problem s hranom ili temperaturom.
- Crne mrlje i degradacija— materijal koji se zadržava u istrošenim otvorima ili leži na korodiranoj površini.
- Loše miješanje ili neotopljeni materijal— pogrešna vrsta vijka za posao ili istrošeni vijak.
- Udubljenja na vijku ili provrtu— korozija, obično pogrešna površina za materijal.
Svaki simptom može imati nekoliko uzroka, ali dva ili tri zajedno gotovo uvijek ukazuju na istrošenost ili krivo specificiranu cijev. Mjerenje istrošenosti vam govori koji — i je li popravak popravak ili zamjena.
Trošenje, održavanje i zamjena
Svaka cijev vijka se na kraju istroši — jedino je pitanje koliko brzo, a to ovisi o materijalu i načinu rada stroja. Istrošenost se očituje kao pad izlazne snage pri istoj brzini puža, valovi, loše miješanje, crne mrlje ili porast temperature taline. Uzrok je zazor između vijka i otvora bačve iznad tolerancije.
Kada vidite te znakove, izmjerite prije nego što nešto poduzmete: promjer letvice vijka, provrt cijevi i radijalni zazor u odnosu na originalnu specifikaciju. Ponekad se vijak može obnoviti dok je cijev još dobra; nakon što je provrt istrošen iznad tolerancije, zamjena je obično ekonomično rješenje. Naš vodič zakada zamijeniti istrošeni vijakprolazi kroz mjerenje istrošenosti i odlučuje o popravku u odnosu na zamjenu. Nekoliko navika produljuje radni vijek: uskladite površinu s materijalom, držite zagađivače dalje od dovoda, održavajte temperature u rasponu i očitajte razmake pri svakom servisu.
Kako odabrati i odrediti cilindar ekstrudera
Sve u svemu, odabir navojne cijevi sastoji se od tri odluke:tip, ondapovršinski, ondaspecifikacija. Radite na njima i nećete puno pogriješiti.
- Tip— pumpa li vaš proces jedan materijal (jedan vijak) ili miješa i spaja (dvostruki vijak)? Kompaktne PVC ili profilne radne točke do konusne; visoki učinak i fleksibilnost ukazuju na paralelu.
- Površinski— nitrirano za čiste smole, bimetalno za abrazivne ili korozivne materijale. Ako ste u nedoumici oko punjenog ili PVC materijala, odaberite bimetalni.
- Specifikacija— promjer, L/D i kompresija usklađeni s vašim strojem, materijalom i učinkom.
Da biste dobili točnu ponudu i bačvu koja pada ravno unutra, dajte svom proizvođaču marku i model stroja, promjer vijka i L/D (ili izvorni crtež), opterećenje materijala i punila te ciljani učinak. Nema crteža? Istrošeni uzorak dovoljan je za obrnuti inženjering točne zamjene — ili nadograđene s čvršćom površinom od dijela koji povlačite.
Zašto raditi s Nanhaiyom
Proveli smo više od dvadeset godina izrađujući vijke ekstrudera i bačve svih vrsta —jedan vijak, paralelni dvostruki vijak, konusni dvostruki vijak, iinjekcijsko prešanje— u 38CrMoAlA nitriranom čeliku i bimetalnim legurama, s bimetalnom tvrdoćom otvora do 62 HRC, kontrolom tolerancije i ispitivanjem dinamičke ravnoteže na svakom setu. S više od 500 klijenata i više od dva desetljeća iskustva, izrađujemo zamjene kompatibilne s glavnim markama kao što su KraussMaffei, Cincinnati i Jwell, radeći na vašem modelu stroja, crtežu ili uzorku. Recite nam svoj materijal, stroj i učinak i dobit ćete prilagođenu preporuku i ponudu u roku od dvanaest sati.
Trebate pravi vijak ili zamjenu za svoju strunu? Pošaljite svoj stroj, materijal i rezultat — dobijte preporuku i ponudu u roku od 12 sati.
Dobijte ponuduČesto postavljana pitanja
Što je pužna cijev ekstrudera?
To je glavni radni dio plastičnog ekstrudera — rotirajući vijak unutar grijane bačve. Uzima čvrstu plastiku na jednom kraju, topi je uz pomoć topline i smicanja, a na drugom kraju pumpa jednoličnu talinu pod postojanim pritiskom. Vijak i cijev rade kao usklađeni par, a mali razmak između njih kontrolira učinak i kvalitetu.
Od čega se sastoji puž ekstrudera?
Baza je obično čelik za nitriranje poput 38CrMoAlA, očvrsnut plinskim nitriranjem za čiste smole. Za abrazivne ili korozivne materijale on je bimetalni — tvrdi sloj legure otporan na habanje i koroziju spojen unutar provrta preko čvrstog osnovnog čelika. Podloga je odabrana prema materijalu koji izvodite.
Koje su glavne vrste navojnih cijevi?
Jednostruki vijak i dvostruki vijak. Dvostruki vijak se dijeli na paralelni i konusni, te na ko-rotirajući i suprotno-rotirajući, a tu su i cilindri vijka za injekcijsko prešanje. Pumpa s jednim vijkom za ekstruziju velikog volumena; dvostruki vijci mješavina i spoj; konusni blizanci odgovaraju kompaktnim linijama PVC-a i profila.
Koliko dugo traje cijev ekstrudera?
Dobro održavana obično traje između 3 i 10 godina. Ovisi o materijalu, površinskoj obradi, uvjetima rada i održavanju — abrazivni i korozivni materijali ga skraćuju, čiste smole i bimetalna površina produžuju.
Kako da odaberem pravu?
Tri koraka: odaberite vrstu koju vaš proces treba, odaberite površinu za svoj materijal, zatim uskladite promjer, L/D i kompresiju s poslom. Dajte proizvođaču svoj model stroja, materijal i rezultat - crtež ili uzorak čine ga točnim.
Možete li napraviti zamjenu za bilo koju marku stroja?
Da. Gradimo zamjenske vijke i bačve koje odgovaraju glavnim markama ekstrudera i injekcija — KraussMaffei, Cincinnati, Jwell — prema modelu vašeg stroja, crtežu ili uzorku. Pošaljite detalje za ponudu u roku od 12 sati.