Vijesti

Vijesti iz industrije

Jednopužna naspram paralelne dvopužne linije za peletiranje: koja odgovara vašem materijalu?09 2026-09

Jednopužna naspram paralelne dvopužne linije za peletiranje: koja odgovara vašem materijalu?

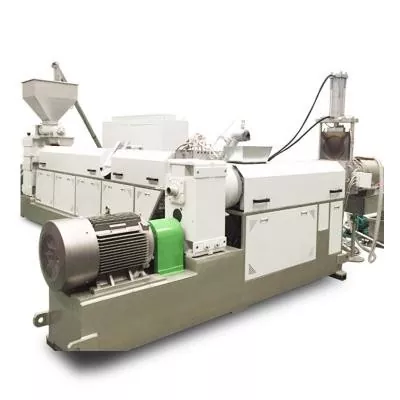
Odaberite liniju za peletiranje s jednim vijkom kada je sirovina već blizu konačne formulacije, a glavni poslovi su stabilno prenošenje, topljenje, filtracija taline, stvaranje tlaka i rezanje peleta. To je praktična polazna točka za dosljedno ponovno mljevenje PE ili PP, jednostavno ponovno peletiranje, laboratorijski rad i malu do srednju proizvodnju. Odaberite paralelnu liniju za peletiranje s dva puža kada stroj mora spajati i peletirati. Pogodniji je za punila, pigmente, polimerne mješavine, masterbatch, modificiranu plastiku, višestruke tokove punjenja i jaču devolatilizaciju. Nemojte kupovati liniju s dva vijka samo zato što je njena navedena snaga veća. Kupite ga kada njegove procesne funkcije odgovaraju formulaciji.
Planetarni vijak u odnosu na jednostruki i dvostruki vijak: kada se nadogradnja isplati?31 2026-08

Planetarni vijak u odnosu na jednostruki i dvostruki vijak: kada se nadogradnja isplati?

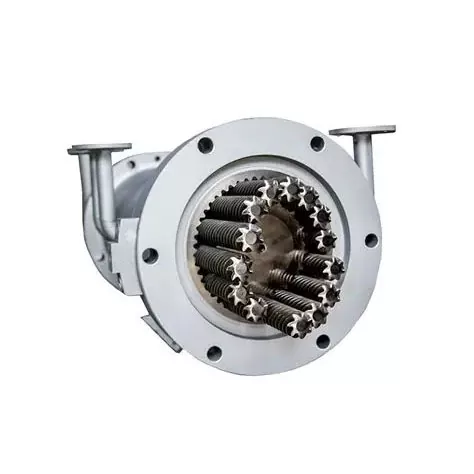
Odaberite planetarni vijak kada je za formulaciju potrebno izvrsno distribucijsko miješanje, široko područje prijenosa topline, djelovanje samobrisanja ili postupno otplinjavanje, posebno s PVC-om osjetljivim na toplinu, spojevima s visokim punjenjem, elastomerima, ljepilima i kompozitnim materijalima. Ostanite s jednim vijkom kada je proces stabilan i uglavnom zahtijeva ekonomično taljenje, prijenos i pritisak. Odaberite ko-rotirajući dvostruki puž kada je prioritet velika brzina miješanja, fleksibilno bočno ulaganje ili snažniji disperzivni rad. Ako matrica treba veći pritisak nego što planetarni dio može pružiti, isplanirajte nizvodni stupanj tlaka prije naručivanja.
Odabir vrha vijka za injekcijsko prešanje: provjerite istrošenost prstena, prilagodbu i RFQ kontrolni popis31 2026-08

Odabir vrha vijka za injekcijsko prešanje: provjerite istrošenost prstena, prilagodbu i RFQ kontrolni popis

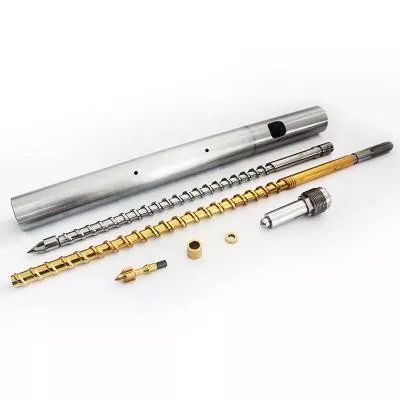
Odaberite vrh vijka za injekcijsko prešanje prema četiri stvari: dizajnu nepovratnog ventila, točnom sučelju vijka i bačve, prerađenoj smoli i punilu te uzorku istrošenosti postojećeg sklopa. Sam model stroja nije dovoljan ako postoje verzije, prethodni popravci ili nestandardni vijci. Za zamjensku narudžbu pošaljite izvorni crtež kada je dostupan, zatim provjerite navoj, rub, duljinu vrha, hod prstena, sjedište, vanjski promjer i prolaze taline u odnosu na stvarni stroj. Dobar citat počinje geometrijom. Materijal i površinska obrada dolaze na red.
Nitrirani u odnosu na bimetalne pojedinačne vijke: uskladite površinu sa smolom i punilom31 2026-08

Nitrirani u odnosu na bimetalne pojedinačne vijke: uskladite površinu sa smolom i punilom

Odaberite nitriranje kada obrađena čelična površina odgovara provjerenom trošenju, koroziji i dimenzijama. Odaberite navarivanje letvom ili neku drugu bimetalnu konstrukciju kada je za projekt potrebna drugačija legura u području najvećeg trošenja. Za teške uvjete rada, bolji odgovor može biti tvrdo navareni vijak s kompatibilnom bimetalnom cijevi. Nijedna opcija nije automatski superiorna. Započnite s načinom kvara, zatim zajedno odobrite materijale vijka i cijevi, lokacije slojeva, rutu obrade i kriterije inspekcije.
Brzina vijka, temperatura taline i učinak: zašto jedna postavka mijenja druge31 2026-08

Brzina vijka, temperatura taline i učinak: zašto jedna postavka mijenja druge

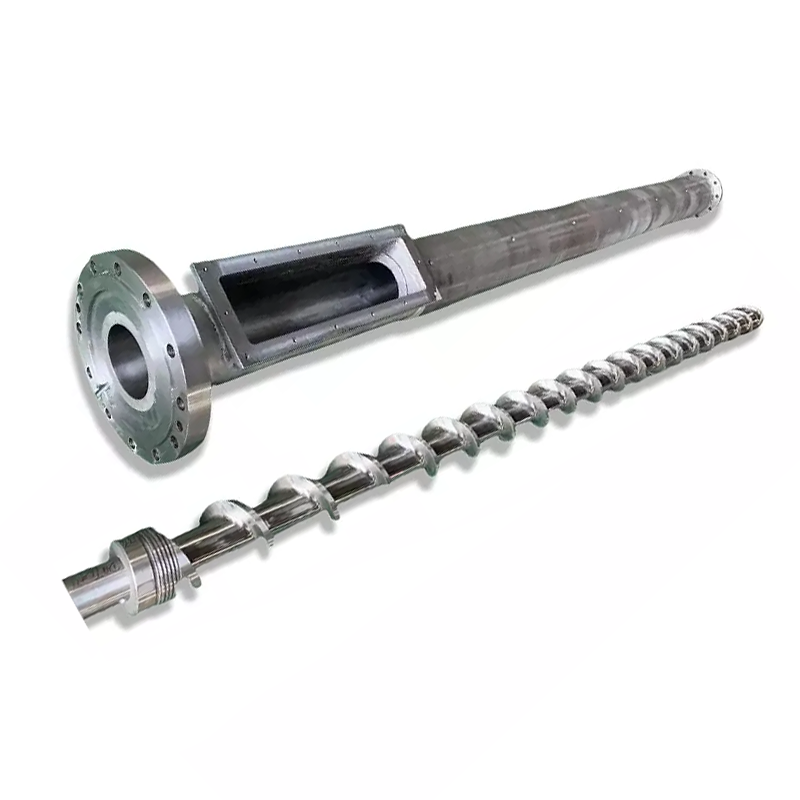
Povećanje brzine puža obično povećava protok otpora i brzinu kojom materijal ulazi u proces, ali odnos nije neograničen ili savršeno linearan. Veći broj okretaja u minuti također može dodati toplinu smicanja, skratiti vrijeme zadržavanja i izložiti slabu sekciju punjenja ili taljenja. Mijenjajte jednu po jednu kontroliranu varijablu, pričekajte stabilno stanje, zatim usporedite učinak, profil temperature taljenja, tlak, opterećenje motora i kvalitetu proizvoda. Zaustavite se kada jedan od njih dosegne odobrenu granicu, čak i ako se pogon može brže okretati.
Kako očistiti jednopužni ekstruder bez oštećenja puža ili bačve28 2026-08

Kako očistiti jednopužni ekstruder bez oštećenja puža ili bačve

Koristite slojevitu metodu. Započnite s odobrenim postupkom pročišćavanja dobavljača materijala i stroja dok ekstruder ostaje pod normalnom kontrolom rada. Ako se ostatak vrati ili vijak mora biti izložen, zaustavite, izolirajte i provjerite opasnu energiju u skladu s postupkom postrojenja. Za uklonjeni vijak upotrijebite neoštećujuće alate odobrene za komponente. Industrijske smjernice preporučuju mjedene alate, bakrenu gazu i pamučnu tkaninu te upozoravaju protiv čeličnih strugala i lokalnog zagrijavanja baklje. Pregledajte čiste površine prije nego što odlučite da je problem istrošenost.
X
Koristimo kolačiće kako bismo vam ponudili bolje iskustvo pregledavanja, analizirali promet stranice i personalizirali sadržaj. Korištenjem ove stranice pristajete na našu upotrebu kolačića. Politika privatnosti
OdbitiPrihvatiti