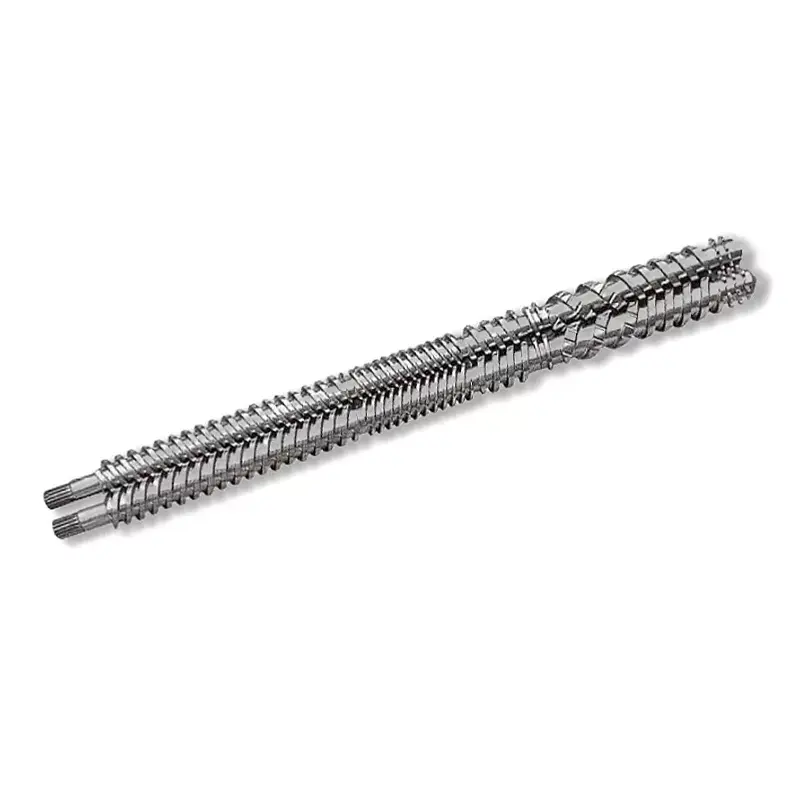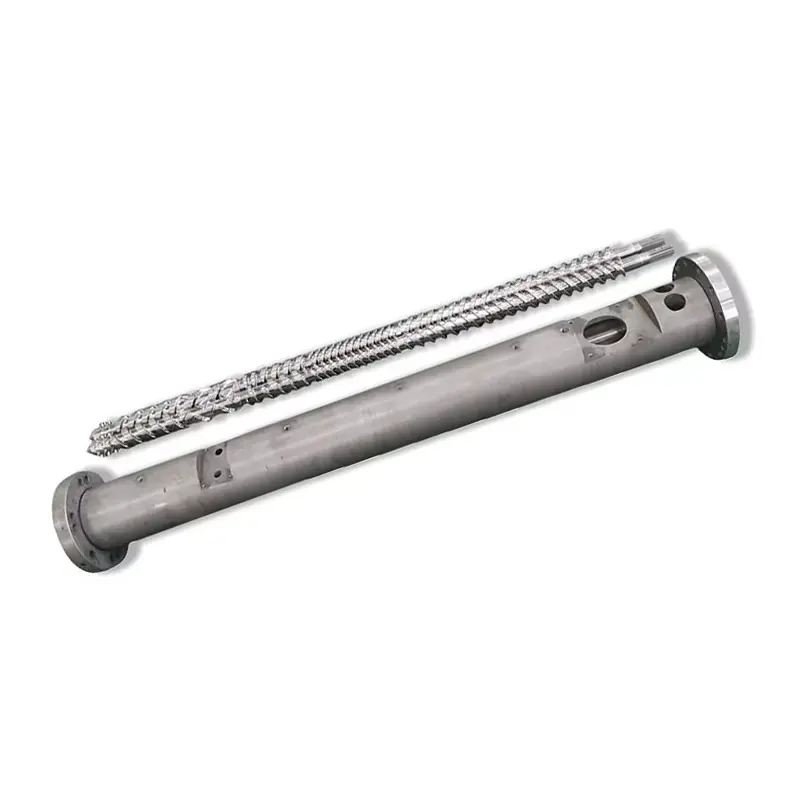
Vašvijčana cijev za injekcijsko prešanjeodlučuje o kvaliteti taljenja, konzistenciji mlaznice i vremenu ciklusa. Dolje: kako odabrati geometriju i površinsku obradu za svoju smolu, kako održavati set i kako pratiti kvar natrag do vijka, cijevi ili prstena za provjeru umjesto da ga jurite kroz postavke stroja. Naši nitrirani 38CrMoAlA vijci za ubrizgavanje nose 0,5–0,8 mm nitrirani sloj na 950–1050 HV, odgovaraju PE, PP, PS i ABS i podnose staklena vlakna do 30%. Nakon toga, ili na korozivnoj smoli, provrt treba prskati tvrdom legurom do 62 HRC. Ako je izlaz pao i ciklusi se razvukli, pročitajte tablicu za rješavanje problema prije nego što dodirnete drugu zadanu vrijednost.

Što je vijčana cijev za injekcijsko prešanje?
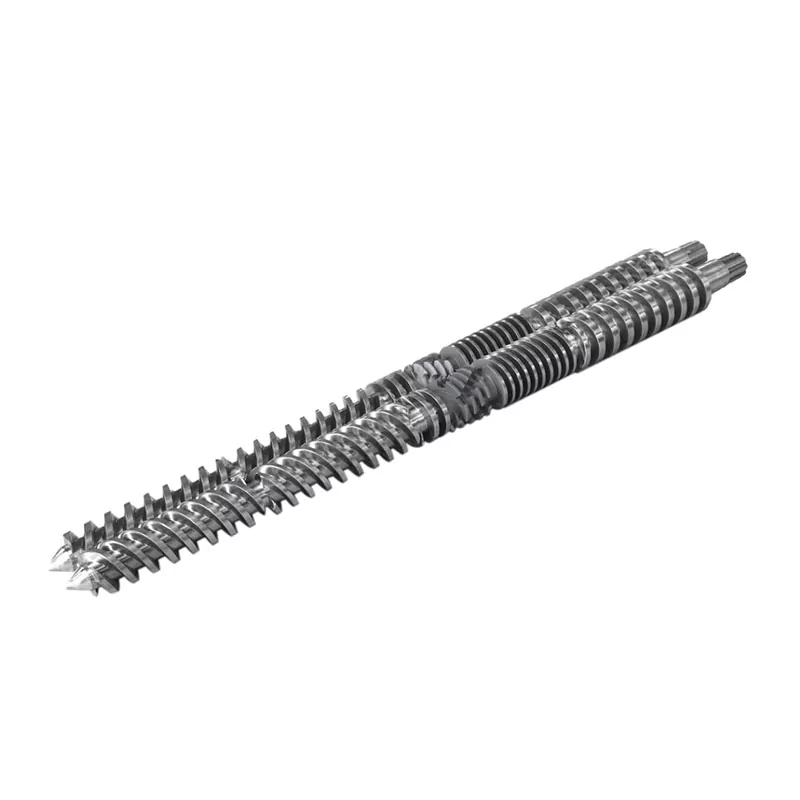
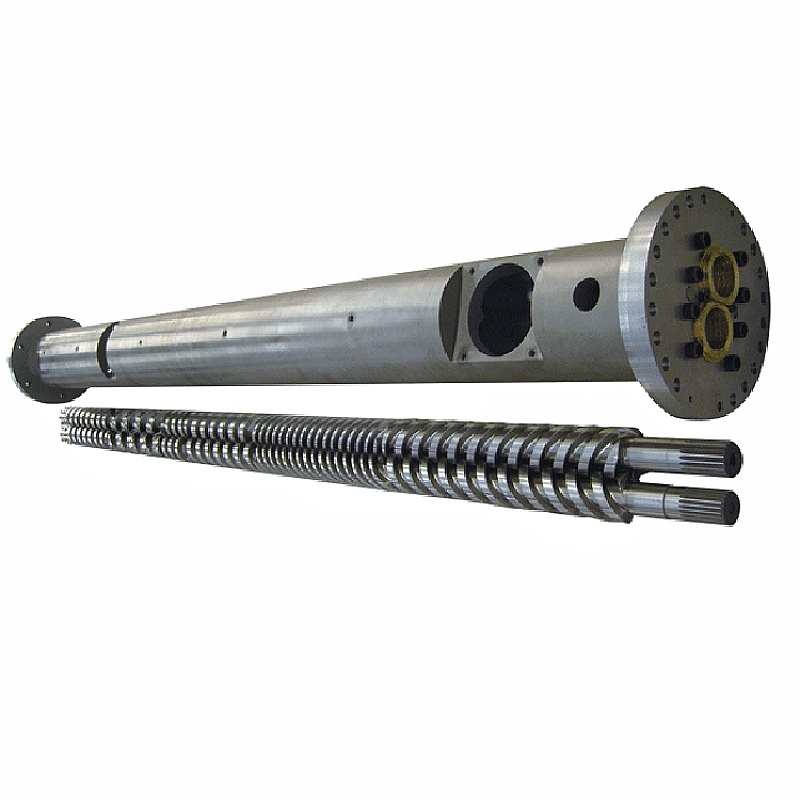
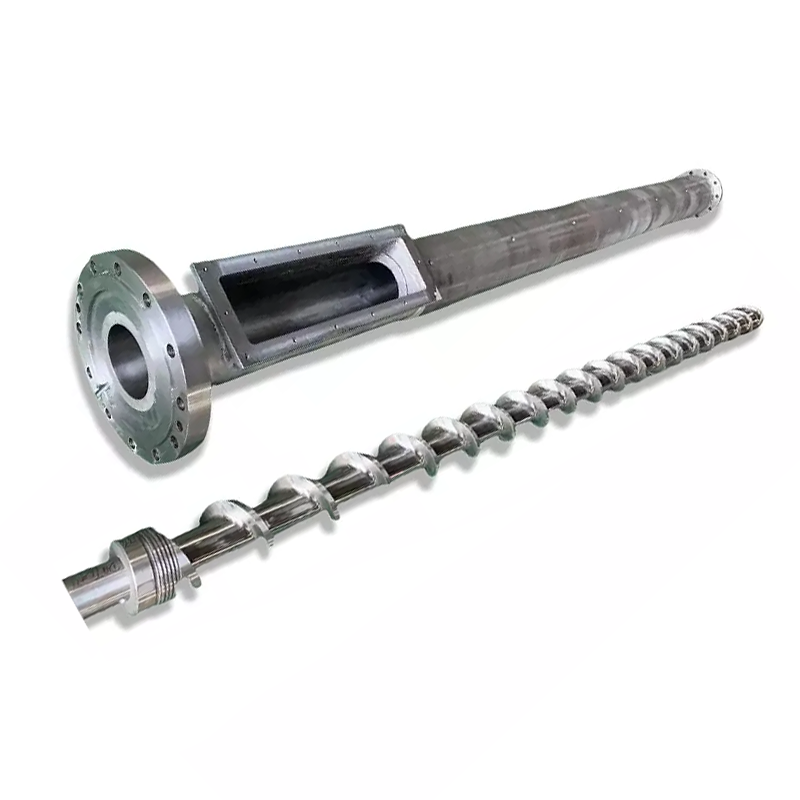
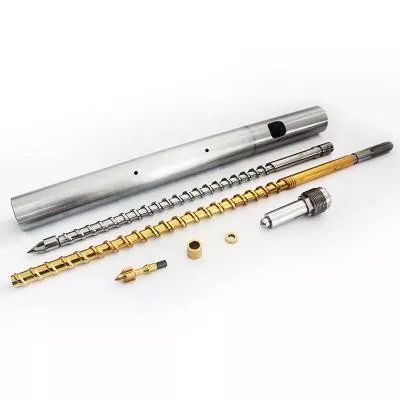
Vijak i cijev čine jedinicu za plastificiranje stroja za injekcijsko prešanje. Zajedno uzimaju krute kuglice iz spremnika, tope ih, miješaju u jednoličnu otopinu, odmjeravaju točnu količinu i ubrizgavaju tu količinu u kalup. Svaki dio koji vaš stroj proizvede prolazi kroz ovaj par.
Modelari zamjenjuju mlaznice, podešavaju kalupe i podešavaju temperature tjednima prije nego što pogledaju jedinicu za plastificiranje. Taj poredak je unazad. Kada se vijak ili cijev istroše, nijedna zadana vrijednost na regulatoru ne vraća proces natrag.
Uloga vijka u plastificiranju
Vijak se najviše topi, a ne s grijačima. Bačvasta toplina doprinosi, ali dominantni mehanizam topljenja jestsmična toplina: vijak vuče polimer uz vruću stijenku cijevi, a trenje stvara toplinu unutar samog materijala. Zbog toga geometrija puža mijenja temperaturu taline čak i kada se vaše zadane vrijednosti ne pomiču.
Vijak također mjeri udarac. Rotira se kako bi se plastificirao, povlači dok se talina skuplja ispred vrha, a zatim se zaustavlja. Udaljenost na koju se uvlači je veličina vašeg udarca. Svaka talina koja curi unatrag preko letvica ili mimo kontrolnog prstena kvari to mjerenje.
Na kraju, vijak ubrizgava. Prestaje se okretati i pokreće se naprijed poput klipa, tjerajući taline kroz mlaznicu. Ova dvostruka uloga, rotirajuća i recipročna, odvaja vijak za ubrizgavanje od vijka za ekstruziju.
Uloga bačve u prijenosu topline i zadržavanju
Cijev je precizna tlačna posuda s grijanim otvorom. Sadrži pritisak ubrizgavanja, prenosi toplinu iz traka u polimer i osigurava tvrdu stijenku o koju vijak škarama materijal.
Njegov otvor mora ostati okrugao, ravan i dimenzijski čvrst. Kada se provrt poveća, razmak između letvice vijka i stijenke cijevi raste. Talina tada curi unatrag preko letvica umjesto da se kreće naprijed, a stopa plastificiranja opada.
Grijanje bačve je zonsko, obično dovod, kompresija i mjerenje, svaki sa svojim regulatorom i termoelementom. Pomaknuti termoelement u jednoj zoni može kuhati materijal mjesecima dok na zaslonu piše normalno.
Kako vijak i bačva rade zajedno kao sustav
Dva dijela djeluju kao usklađeni par, a broj koji opisuje par jeradijalni zazor: polovica razlike između promjera provrta cijevi i promjera letve vijka.
Zazor je prema dizajnu mali. Industrijsko pravilo za novi set je otprilike 0,001 inča zazora po strani za svaki inč promjera vijka. Na vijku od 60 mm (oko 2,36 in) koji slijeće blizu 0,06 mm po strani. Vaš građevinski crtež je autoritet i uvijek bi trebao biti broj s kojim provjeravate.
Taj mali razmak stvarno radi. Prisiljava polimer da se smiče o stijenku bačve umjesto da sklizne. Udvostručite zazor i smicanje slabi, topljenje se usporava, izlaz pada, a stroj pokušava kompenzirati toplinom koja mu ne bi trebala.
Zamjena samo jednog dijela rijetko popravlja istrošeni par. Novi vijak unutar istrošene cijevi vraća samo polovicu izgubljenog zazora, a neusklađenost troši novi dio brže nego što bi trebao.
Anatomija vijka za injekcijsko prešanje
Standardni vijak za ubrizgavanje dijeli se na tri zone plus sklop vrha. Svaka zona ima posao i svaka ne uspijeva na način koji možete prepoznati.
| Zona | Dubina kanala | Posao | Kako neuspjeh izgleda |
|---|---|---|---|
| hraniti se | Duboko | Uzmite kuglice, prenesite ih naprijed | Premošćivanje, gladovanje, neredovito hranjenje, nedosljedan oporavak |
| Kompresija (prijelaz) | Plićanje | Stisnite i otopite polimer uz stijenku bačve | Netopi se, loše miješa, ova zona se prva troši |
| Mjerenje | plitko | Homogenizirajte i pumpajte konzistentnu talinu | Varijacije pucanja, temperaturni skokovi |
| Napojnica i čekovni prsten | — | Zaštitite od povratnog toka tijekom ubrizgavanja | Odstupanje veličine udarca, kratki udarci, gubitak jastuka |
Zona hranjenja
Duboki kanali hvataju pelete iz grla spremnika i pomiču ih naprijed kao čvrste tvari. Ova zona se ne topi mnogo. Prenosi.
Problemi s hranom maskiraju se kao problemi s otapanjem. Ako se peleti premoste u grlu ili je odjeljak za dovod prevruć, a peleti omekšaju i zalijepe se prije vremena, puž prestaje raditi. Vrijeme oporavka se mijenja, a slijedi i veličina udarca. Provjerite hlađenje dovodnog grla prije nego što krivite geometriju.
Kompresijska (prijelazna) zona
Na ovoj dionici kanal postaje plići. To pliće pritišće polimer uz vruću stijenku bačve i stvara toplinu smicanja koja se otapa.
Zona kompresije je mjesto gdje se habanje koncentrira. Ovdje dolazi do vrhunca pritiska, a abrazivna punila tu se najjače bruse. Kada mjerite istrošeni vijak, ovdje ćete prvo pronaći brojke.
Zona mjerenja
Plitki kanali konstantne dubine homogeniziraju talinu i pumpaju je prema naprijed pod stalnim pritiskom. Ova zona određuje konzistentnost udaraca do udarca.
Istrošenost zone mjerenja pokazuje se kao varijacija sačme i porast temperature taline pri istim zadanim točkama. Vijak radi jače kako bi pomaknuo isti materijal.
Vrh vijka, povratni prsten i nepovratni ventil
Sklop povratnog prstena, koji se ponekad naziva i nepovratni ventil, zaslužuje više pažnje nego što dobiva. Nalazi se na vrhu vijka i obavlja jedan posao: tijekom ubrizgavanja brtvi, tako da talina odlazi u kalup umjesto natrag preko vijka.
Kada prestane brtviti, dobivate varijaciju veličine udarca, kratke udarce i jastuk koji nestaje. Kaljevači provode tjedne prilagođavajući tlak ubrizgavanja, vrijeme zadržavanja i temperaturu tražeći ovo. Ništa od toga ne radi, jer talina bježi unatrag pored istrošenog prstena.
Tri signala usmjerena su upravo na kontrolni prsten. Jastuk se mijenja od snimke do snimke umjesto da ostaje konstantan. Težina udarca se mijenja dok stroj javlja normalan oporavak. A proces koji se može ponavljati odjednom postaje nepravilan bez promjene smole ili stvrdnjavanja.
Parametri geometrije ključnog vijka
Četiri broja opisuju vijak za ubrizgavanje. Shvatite ih i dobavljačeva ponuda više neće biti crna kutija.
L/D omjer: definicija, formula i preporučene vrijednosti prema smoli
L/D omjerje radna duljina vijka podijeljena s njegovim vanjskim promjerom. Vijak 22 puta duži od svoje širine ima L/D 22:1. Formula je jednostavno L podijeljeno s D, a omjer se mijenja s veličinom: vijak od 50 mm pri 22:1 ima radnu duljinu od 1100 mm.
L/D kontrolira koliko prostora vijak ima za topljenje, miješanje i homogenizaciju. Dulje daje veći kapacitet topljenja i bolje miješanje. Kraće daje kraće vrijeme zadržavanja, što štiti smole osjetljive na toplinu.
Vijci za ubrizgavanje kraći su od vijaka za ekstruziju. Vijak priprema hitac po hitac umjesto da kontinuirano pumpa, a materijal ostaje u cijevi između hitaca. UL/D omjer injekcijsko prešanjeU praksi većina strojeva pada između 18:1 i 25:1, s 20:1 do 22:1 uobičajenim za strojeve opće namjene.
Smole osjetljive na toplinu kao što je PVC favoriziraju kraći kraj, tako da materijal provodi manje vremena vruć. Inženjerska plastika kojoj je potrebno temeljito topljenje daje prednost duljem kraju. Naš vodič za omjer L/D detaljno pokriva kompromise.
Omjer kompresije: kako utječe na toplinu smicanja i kvalitetu taljenja
Omjer kompresijeuspoređuje dubinu kanala u zoni dovoda s dubinom kanala u zoni mjerenja. Vijak s dovodnim kanalom tri puta dubljim od mjernog kanala ima omjer kompresije 3:1.
Omjer kompresije određuje koliko čvrsto vijak radi na materijalu. Veća kompresija znači više smicanja, više mehaničke topline i agresivnije taljenje. Niža kompresija nježno tretira polimer.
Uskladite ga sa smolom, a ne s preferencijom za veći broj. Poliolefini niske viskoznosti trebaju pozitivno smicanje da bi se čisto rastalili. Smole osjetljive na toplinu poput PVC-a, PC-a i POM-a razgrađuju se pod djelovanjem smicanja da bi PE odbacio. Naš vodič o omjeru kompresije radi kroz raspone.
Dubina leta, širina kanala i njihov utjecaj na izlaz
Omjer kompresije je omjer, a dva vijka s istim omjerom mogu se ponašati različito. Bitne su apsolutne dubine.
Duboki mjerni kanal pomiče više materijala po okretaju, povećavajući brzinu plastificiranja, ali miješa manje temeljito i daje manje ujednačenu talinu. Plitak mjerni kanal bolje miješa i daje dosljedniju temperaturu, uz niži učinak po okretaju.
Širina letenja i kut zavojnice utječu na učinkovitost transporta i smicanje koje materijal doživljava pri slijetanju leta. Ovo su detalji dizajna koje navedete opisujući svoj proces dizajneru vijaka, a ne brojevi koje biste trebali odabrati iz tablice.
Odnos promjera puža i veličine sačme
Promjer vijka određuje kapacitet udarca stroja. Veći vijak istiskuje više volumena po milimetru hoda prema naprijed, tako da daje veći udarac.
Praktično pravilo je udobna traka, a ne čvrsto ograničenje. Izvedite hitac koji koristi mali dio kapaciteta cijevi i materijal predugo stoji u cijevi, kružeći kroz toplinu i degradirajući. Radite gotovo punim kapacitetom i izgubit ćete jastuk potreban za dosljedno pakiranje.
Većina kalupara cilja hitac negdje u sredini upotrebljivog dometa cijevi. Ako se vaš dio nalazi izvan te trake, ispravan popravak je drugačiji promjer vijka, a ne tvrđa postavka stroja.
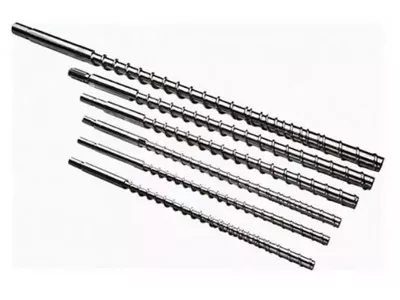
Ovdje je naša objavljena tablica dimenzija koja pokazuje kako kapacitet gađanja prati veličinu puža i cijevi u rasponu koji izrađujemo. Koristite ga da locirate svoj stroj ili da provjerite promjer koji vam dobavljač navodi.
| Hitac (g) | Vijak Ø × duljina (mm) | Ø cijevi × duljina (mm) |
|---|---|---|
| 30–90 (prikaz, stručni). | Φ30 × 900 | Φ85 × 860 |
| 60–125 (prikaz, stručni). | Φ35 × 910 | Φ85 × 860 |
| 100–150 (prikaz, stručni). | Φ38 × 935 | Φ95 × 900 |
| 125–160 (prikaz, stručni). | Φ40 × 980 | Φ95 × 910 |
| 125–300 (prikaz, stručni). | Φ42 × 1030 | Φ105 × 1110 |
| 250–400 (prikaz, stručni). | Φ45 × 1210 | Φ115 × 1165 |
| 300–500 | Φ50 × 1300 | Φ125 × 1260 |
| 450–600 (prikaz, stručni). | Φ55 × 1335 | Φ130 × 1320 |
| 500–700 | Φ56 × 1350 | Φ130 × 1350 |
| 500–700 | Φ60 × 1380 | Φ140 × 1350 |
| 650–800 (prikaz, stručni). | Φ65 × 1415 | Φ150 × 1420 |
| 700–1000 | Φ70 × 1790 | Φ160 × 1685 |
| 80–125 (prikaz, stručni). | Φ75 × 1825 | Φ170 × 1725 |
| 100–150 (prikaz, stručni). | Φ80 × 2000 | Φ180 × 1805 |
| 125–200 (prikaz, stručni). | Φ85 × 2300 | Φ190 × 1900 |
| 200–300 | Φ90 × 2700 | Φ210 × 2000 |
| 250–500 (prikaz, stručni). | Φ100 × 2600 | Φ230 × 2405 |
| 300–600 (prikaz, stručni). | Φ110 × 2600 | Φ256 × 2590 |
| 400–1000 | Φ120 × 2800 | Φ256 × 2800 |
| 600–800 (prikaz, stručni). | Φ130 × 3010 | Φ256 × 2970 |
| 800–1000 | Φ145 × 3010 | Φ256 × 3200 |
| 1000–1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300–2500 | Φ170 × 3415 | Φ317 × 3380 |
Iz toga treba iščitati dvije stvari. Kapacitet šuta raste s promjerom, kako to fizika zahtijeva. I vanjski promjer cijevi raste s njim, zbog čega veći vijak nikada nije besplatna nadogradnja: to je druga klasa veličine stroja.
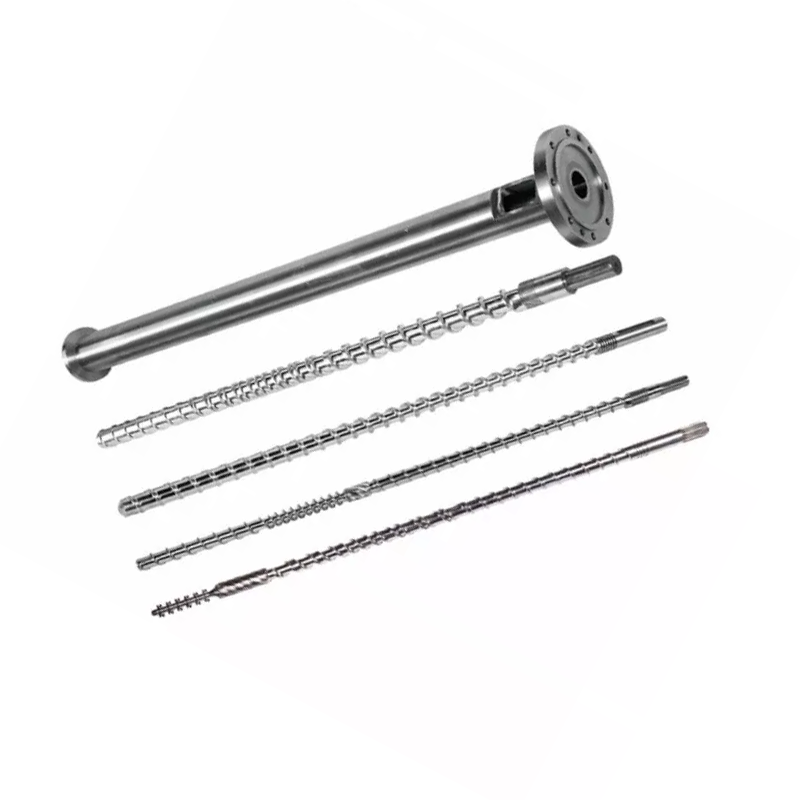
Vrste vijaka za injekcijsko prešanje: koji vam je potreban?
Pet obitelji vijaka pokriva gotovo svaku primjenu ubrizgavanja. Pravi ovisi o vašoj smoli i zahtjevima vašeg dijela.
| Vrsta vijka | Što radi | Najbolje za | Slabost |
|---|---|---|---|
| Opća namjena (GP) | Jedan let, tri standardne zone | PE, PP, PS, ABS, većina robnih smola | Kompromisna geometrija; bori se sa zahtjevnim smolama |
| Barijera | Drugi let odvaja čvrsti sloj od bazena taline | Bolje taljenje, veći učinak, dijelovi koji nisu osjetljivi na topljenje | Više košta; pretjerati s lakim smolama |
| Miješanje/sastavljanje | Dodaje Maddock ili dijelove za miješanje | Masterbatch u boji, punjeni spojevi, dijelovi osjetljivi na crte | Dodatno smicanje; pogrešno za smole osjetljive na toplinu |
| Ventilirani (dvostupanjski) | Zona dekompresije plus ventilacijski otvor izvlači hlapljive tvari | Higroskopne smole gdje je sušenje nepraktično | Kompleks; ventil može sliniti ako nije usklađen |
| specifičan za PVC | Niska kompresija, polirane površine, bez mrtvih točaka | Čvrsti i fleksibilni PVC | Namjenski; nije vijak opće namjene |
Vijak opće namjene (GP): najčešći, najbolji za?
GP vijak je kompromis, i to dobar. Prihvatljivo radi s PE, PP, PS i ABS, što pokriva većinu proizvoda za oblikovanje. Proizvođači strojeva ga isporučuju kao standard jer je to najsigurniji standard kada ne znaju što ćete pokrenuti.
Kompromis vas košta kada smola postane zahtjevna. GP vijak na najlonu punjenom staklom se brzo troši. GP vijak na krutom PVC-u degradira materijal. GP vijak gurnut za maksimalnu snagu na dijelu tanke stijenke daje netaljenje. Kada bilo što od toga opisuje vaš proces, namjenski izrađeni vijak plaća sebe samo u otpadu.
Zaporni vijak: bolje odvajanje taline i homogenost
Zaporni vijak dodaje drugi let kroz zonu taljenja. Taj let fizički odvaja preostale krute kuglice od već formirane taline i drži krutine pritisnute uz vruću stijenku bačve gdje se nastavljaju topiti.
Bez barijere, čvrste se čestice skrivaju unutar bazena taline, izolirane od stijenke, i mogu preživjeti do mlaznice kao neotaljene. S jednim se topljenje završava potpunije i dosljednije.
Isplata je bolja ujednačenost taljenja pri istom ili većem učinku, što se očituje u manjem broju netaljenja, strožoj kontroli mlaznice i širem prozoru procesa. Kaljevači koji rade s pakiranjem tankih stijenki, optičkim dijelovima ili bilo čim što nije osjetljivo na taljenje trebali bi zatražiti jedno po imenu.
Vijak za miješanje/kompaundiranje: za punjene i obojene masterbatch materijale
Vijci za miješanje dodaju poseban dio za miješanje, obično blizu vrha. Maddock (nabrazdani) dijelovi potiskuju talinu kroz uske otvore, razbijajući neotopljene čestice smicanjem. Pin miješalice dijele i rekombiniraju protok, raspoređujući boju i punilo.
Upotrijebite ga kada su pruge u boji problem s kvalitetom, kada je disperzija masterbatch-a važna ili kada distribucija punila utječe na izvedbu dijela. Kompromis je dodatno smicanje, što čini dijelove za miješanje krivim izborom za smole osjetljive na toplinu koje su već blizu granice razgradnje.
Ventilirani/degazacijski vijak: za higroskopne smole
Ventilirani vijak radi u dvije faze. Prva faza se topi, a zatim se kanal naglo produbljuje, padajući tlak taline gotovo na nulu na ventilacijskom otvoru urezanom u cijev. Vlaga i hlapljive tvari tamo izlaze, često pod vakuumom. Drugi stupanj zatim ponovno stvara tlak taline za ubrizgavanje.
Ovo funkcionira za higroskopne smole gdje je sušenje nepraktično ili nepouzdano. To također nosi rizik: ako su dva stupnja neusklađena, talina izlazi iz ventilacijskog otvora umjesto plina. Ventilirani vijak i ventilirana cijev moraju biti dizajnirani zajedno, zbog čega su specificirani kao set i ne naknadno ugrađeni.
Dizajn vijaka specifičan za PVC: Zašto standardni vijci ne rade s PVC-om
Čvrsti PVC kažnjava standardni vijak na dva načina odjednom. Razgrađuje se pod djelovanjem smicanja, oslobađajući klorovodik, koji zatim nagriza čelik na koji se naslanja. Šteta počinje prije nego što rukovatelj uoči kvar.
PVC vijak odgovara na obje prijetnje. Niska kompresija čini smicanje nježnim. Polirane površine i geometrija bez mrtvih točaka sprječavaju stagniranje i kuhanje materijala. Set gotovo uvijek treba otpornost na koroziju u površinskoj obradi, a ne samo otpornost na trošenje. NašeVodilica cijevi od PVC-apokriva kemiju, i našekonusne bačve s dva vijkaposlužite PVC na strani ekstruzije.
Kako odabrati pravu cijev za vijak za svoju smolu
Odabir smole pokreće svaku drugu odluku na stranici: geometrija, čelik i površina. Pročitajte tablicu, a zatim pročitajte bilješke ispod nje, jer bilješke nose upozorenja.
| Smola | Tipični L/D | Tipični omjer kompresije | Vrsta vijka | Posebne napomene |
|---|---|---|---|---|
| PP / PE | 20:1 – 22:1 | 2,5:1 – 3,5:1 | GP ili barijera | Praštajući. Za čisto topljenje potrebno je pozitivno smicanje |
| PS/BOKOVI | 20:1 – 22:1 | 1,8:1 – 2,5:1 | liječnik opće prakse | Niska viskoznost, lako se topi. Nježno miješanje na BOKOVIMA |
| ABS | 20:1 – 24:1 | 2,0:1 – 2,5:1 | GP ili barijera | Amorfna. Gledajte toplinu smicanja, pruge se lako vide |
| PC i inženjerska plastika | 22:1 – 25:1 | 2,0:1 – 2,5:1 | Barijera ili GP, nisko smicanje | Visoka temperatura taljenja, uzak prozor. Dulji L/D, nježna kompresija |
| PVC kruti | 18:1 – 20:1 | 1,6:1 – 2,5:1 | specifičan za PVC | Otpornost na koroziju nije izborna. Kratko vrijeme boravka |
| PVC fleksibilan | 18:1 – 20:1 | 2,0:1 – 2,8:1 | specifičan za PVC | Više oprašta nego kruto, još uvijek korozivno |
| PET (pretforma) | 20:1 – 24:1 | Nisko, precizno mjerenje | Namjenski PET | Osušite ga ili degradirajte. Nisko smicanje, minimalno zadržavanje, polirane površine |
| POM (acetal) | 20:1 – 22:1 | 2,5:1 – 3,5:1 | GP, nisko smicanje | Naglo degradira ako se pregrije. Precizna kontrola temperature |
| Punjeno staklom / abrazivno | Po osnovnoj smoli | Po osnovnoj smoli | Tip baze + tvrda podloga | Geometrija slijedi osnovnu smolu. Thepovršinskije ono što se mijenja: idite bimetalno |
Kako koristiti ovu tablicu:ovo su tipični objavljeni rasponi i početne točke, a ne specifikacije. Vaš stroj, vaša ocjena, vaš dio i vaš rezultat mijenjaju brojke. Dizajner vijaka potvrđuje konačnu geometriju u odnosu na vaš stvarni proces. Nikada nemojte naručivati s generičkog stola bez tog razgovora.
PP i PE: polukristalni, umjereno smicanje
Poliolefini su lakši slučaj. Podnose smicanje, tope se preko širokog prozora i opraštaju GP vijak. Umjerena do viša kompresija djeluje dobro, jer ove smole niske viskoznosti trebaju pozitivno smicanje da bi se čisto otopile, a ne da klize kroz poluotopljene.
Snažno gurnite izlaz na tanke stijenke, a zaporni vijak zarađuje svoj trošak isporučujući potpunije taljenje pri istoj brzini.
ABS i PS: amorfni, promatrajte toplinu smicanja
Amorfne smole omekšavaju u određenom rasponu umjesto da se tale na oštroj točki. PS radi s niskom kompresijom jer se tako lako topi. ABS-u je potrebno više njege: na njemu se vide pruge i izbočine kada se pokvari, a smična toplina je obično razlog.
Ako ABS dijelovi imaju pruge i vaše zadane vrijednosti izgledaju ispravno, posumnjajte na smicanje prije nego na sušilicu. Agresivni omjer kompresije na toplinski osjetljivoj amorfnoj smoli stvara vlastite nedostatke.
PC i inženjerska plastika: visoke temperature, duži L/D
PC, najlon, PBT i njihovi srodnici tope se visoko i degradiraju blizu toga. Potrebno im je temeljito topljenje, što govori o dužem L/D, ali također kažnjavaju vrijeme zadržavanja, što je argument protiv držanja taline u velikoj bačvi.
Razlučivost je duža L/D s nježnom kompresijom i snimkom pravilne veličine. Pogrešno odredite veličinu udarca na računalu i materijal se zagrijava dok ne požuti, bez obzira na to koliko je vijak dobar.
PVC čvrst i fleksibilan: otpornost na koroziju kritična
Sve gore navedeno o PVC-u vrijedi za odabir. Čvrsti PVC nalazi se na donjem kraju i L/D i kompresije, jer su vrijeme i smicanje neprijatelji. Površinska obrada mora biti otporna na koroziju, a ne samo na abraziju, a to mijenja izbor legure unutar bimetalne cijevi.
PET i POM: nisko smicanje, precizna kontrola temperature
PET je higroskopan. Voda u talini hidrolizira polimerne lance, smanjuje intrinzičnu viskoznost i ostavlja predforme lomljivima i zamagljenima dok stroj izgleda kao da dobro radi. Osušite smolu pravilno, koristite nisko smicanje, držite se kratko i odredite polirane površine tako da se naslage ne stvaraju.
POM tolerira običnu kompresiju, ali se naglo razgrađuje kada se pregrije, a proizvodi njegove razgradnje su opasni. Kontrola temperature i disciplina vremena boravka važniji su od pametne geometrije.
Materijali punjeni staklom i abrazivni materijali: Linija 30%.
Ovdje je najjasnije pravilo na stranici, a to je broj, a ne osjećaj.Staklena vlakna do 30%: set nitriranih 38CrMoAlA to nosi.Izrađujemo i ocjenjujemo naše nitrirane vijke za ubrizgavanje za točno to, kaljene i otpuštene, zatim plinski nitrirane u kućište od 0,5–0,8 mm na 950–1050 HV.
Iznad 30% stakla ili s mineralnim punilom i usporivačem plamena na vrhu, površina se mora promijeniti.Nitrirano kućište je difuzijski sloj, a abrazivno ga punilo prorezuje puno prije nego što to zaslužuje čelik ispod.
Tada je abimetalna navojna cijevprestaje biti nadogradnja i postaje točna specifikacija: tvrda legura raspršena je punim krugom oko zone habanja provrta, povećavajući unutarnju tvrdoću na 62 HRC. Geometrija i dalje slijedi osnovnu smolu. Mijenja se samo površina. Našebimetalna vs nitrirana vodilicafunkcionira kroz logiku troškova.
Vrste bačvi, materijali i površinske obrade
Cijev ne pada dramatično. Otvara se, tiho, i odnosi vaš rezultat sa sobom. Materijal i površina odlučuju koliko će to trajati.
Standardna bačva od nitriranog čelika: primjene i ograničenja
Nitriranje difundira dušik u čeličnu površinu, stvarajući tvrdu kutiju. Naše vijke za ubrizgavanje 38CrMoAlA plinski nitriramo na 500–560 °C, proizvodeći nitrirani sloj debljine 0,5–0,8 mm na 950–1050 HV. To povećava otpornost na habanje za 30-40% u odnosu na neobrađeni čelik.
Osnovni čelik se prvo kali i popušta, što samo po sebi povećava otpornost na smicanje za 50%. Zajedno, ta dva koraka daju životni vijek od otprilike 10.000 – 20.000 sati na nekorozivnim smolama kao što su PE i PP.
Njegova granica je dubina kućišta. Nakon što abrazija proreže nitrirani sloj, mekša jezgra ispod se brzo troši. Naše nitrirane vijke za ubrizgavanje ocjenjujemo za spojeve ojačane staklenim vlaknima do 30% (PA plus staklena vlakna, na primjer). Iznad toga, ili na korozivnim smolama, nitrirano kućište je nadmašeno i površina se mora promijeniti.
Bimetalna bačva: konstrukcija, cijena i kada se isplati
Bimetalna cijev drži tijelo od legiranog čelika i stapa zasebnu leguru za habanje u otvor. Na naše cijevi raspršujemo tvrdu leguru po cijelom krugu zone habanja cijevi, čime unutarnja tvrdoća iznosi 62 HRC.
To je druga vrsta zaštite od nitriranja. Nitrirano kućište je difuzijski sloj mjeren u djelićima milimetra. Provrt od raspršene ili spojene legure je sloj različitog metala, a abrazivno punilo mora proći kroz sve to.
Za prijetnju je odabrana legura. Površine bogate karbidom i volfram-karbidom otporne su na habanje od stakla i mineralnih punila. Legure koje sadrže nikal otporne su na koroziju od PVC-a i spojeva koji usporavaju plamen. Odaberite pogrešnu leguru i platili ste bimetalnu bačvu koja rješava pogrešan problem.
Isplati se kad god je vaša hrana abrazivna ili korozivna. Aritmetika je jednostavna: ako bimetalni set traje nekoliko puta dulje od nitriranog na vašem materijalu, viša nabavna cijena dijeli se na niži trošak po godini, prije nego što uračunate otpad i zastoje koji izbjegavate.
Segmentirana vs monolitna cijev: Fleksibilnost vs preciznost
Monolitna (jednodijelna) bačva izrađena je iz jednog tijela. Najbolje održava ravnost i koncentričnost, a norma je za injekcijsko prešanje, gdje preciznost pokreće dosljednost brizganja.
Segmentirane cijevi spajaju se vijcima iz dijelova, što omogućuje zamjenu istrošenog dijela bez loma cijele cijevi i omogućuje fleksibilno postavljanje ventilacijskih otvora. Zanat je poravnavanje: svaki spoj je prilika za neusklađenost, a strojevi za brizganje to manje opraštaju od ekstrudera za kompaundiranje.
Osnovni čelik i opcije površine koje se nalaze na njemu
38CrMoAlAje osnovni čelik od kojeg obrađujemo naše vijke za ubrizgavanje i s razlogom je standardan u industriji. Njegova kemija krom-molibden-aluminij dizajnirana je za nitriranje: aluminij stvara čvrste, stabilne nitride u kućištu dok jezgra ostaje žilava.
Osnovni čelik nosi mehaničko opterećenje. Površina na vrhu podnosi habanje i tu leži pravi izbor. Kao aproizvođač vijakaisporučujemo cijeli raspon površina, a svaki odgovara na različite prijetnje:
- Nitriranje— 0,5–0,8 mm sloj na 950–1050 HV. Čiste smole, staklena vlakna do 30%.
- Bimetalna površina— tvrda legura spojena oko zone habanja provrta, provrt do 62 HRC. Abrazivna i korozivna snaga.
- Raspršivanje volfram karbida— za najteže slučajeve abrazije.
- Kromiranje— glatka površina laka za otpuštanje. Pomaže kod promjena boje i lijepljenja, ne kod jake abrazije.
- Nehrđajući čelik— kada je otpornost na koroziju ili čistoća materijala glavni zahtjev, a ne trošenje.
Naš vodič za materijale bačve za vijke u potpunosti uspoređuje osnovne čelike.
Uspoređeni površinski tretmani
| Materijal / obrada | Tvrdoća | Otpornost na habanje | Otpornost na koroziju | Najbolje za |
|---|---|---|---|---|
| 38CrMoAlA, nitriran | 950–1050 HV, sloj 0,5–0,8 mm | Dobro | Umjereno | PE, PP, PS, ABS; staklena vlakna do 30%. Ekonomska zadana vrijednost |
| Bimetalna površina | Provrt do 62 HRC | Izvrsno | Dobro | Punjeno staklom iznad 30%, punjeno mineralima, ponovno brušeno, abrazivno |
| Raspršivanje volfram karbida | Vrlo visoko | Izvrsno | Dobro | Najteži slučajevi abrazije |
| Navarivanje legure na bazi nikla | Odabrano po formulaciji | Dobro | Izvrsno | PVC, fluoropolimeri, usporivači plamena |
| Tvrdo kromiranje | Tvrdo, vrlo tanko | Umjereno | Dobro | Lako otpuštanje, lakša promjena boje, zaštita od lijepljenja |
| Nehrđajući čelik | Po razredu | Umjereno | Izvrsno | Primjene usmjerene na koroziju ili čistoću |
Odredite površinu za najprljaviji dovod koji će linija zapravo izvoditi, a ne za najčišći. Određivanje čistog kućišta je najčešći način na koji novi set rano umire.
Održavanje: Kako iskoristiti svaki sat koji set može dati
Održavanje ne poništava trošenje. Sprječava vas od dodavanja trošenja koje se može izbjeći povrh neizbježne vrste i daje vam podatke za planiranje zamjene umjesto da reagirate na nju.
Kontrolni popis za rutinsku inspekciju
| Frekvencija | Što provjeriti | Zašto |
|---|---|---|
| Svaka smjena | Temperatura taljenja u odnosu na normalu, vrijeme oporavka, konzistencija jastuka, opterećenje motora | Oni se povuku prije nego što se pojave nedostaci |
| Svaka promjena materijala ili boje | Očistite u potpunosti; provjerite ima li na čišćenju crnih mrlja ili degradiranog materijala | Mrlje znače mrtve točke ili degradaciju negdje |
| Mjesečno | Provjerite termoparove i trake grijača; provjerite hlađenje dovodnog grla | Pomaknuti senzor kuha materijal mjesecima neprimijećen |
| Kad god je vijak van | Izmjerite OD i ID provrta cijevi na označenim mjestima; pregledati kontrolni prsten | Vijak je već izvađen. Deset minuta mjerenja besplatni su podaci |
| Najmanje jednom godišnje (abrazivno ili korozivno djelovanje) | Planirano povlačenje: mjerenje potpunog istrošenosti, provjera poravnanja, zapis očitanja | Punjeni, PVC i ponovno brušeni troše se puno brže od čiste smole |
Ispravan postupak čišćenja prilikom mijenjanja smola ili boja
Čišćenje prije svakog zaustavljanja i svake promjene, bez iznimke za dane s velikim prometom. Materijal ostavljen da se ohladi unutar bačve razgrađuje se, peče se na površinama i kasnije se vraća kao crne mrlje u dijelu kupca.
Upotrijebite komercijalnu smjesu za čišćenje za promjene boje, za isključivanje i prije prelaska na polimer osjetljiv na toplinu. Virgin PE ili PP obrađuju rutinske prijelaze između kompatibilnih materijala. Smole za visoke temperature kao što su PC i PMMA teže se drže i potrebno im je agresivnije čišćenje.
Očistite prije gašenja, ne samo prije pokretanja. Ono što ostavite u bačvi za hlađenje postaje problem s kojim se borite pri sljedećem pokretanju.
Kako izmjeriti zazor između vijka i bačve
Ovo je mjerenje koje mišljenje pretvara u činjenice, a većina ga trgovina preskače.
- Povucite i očistite vijak.Vruće, s mjedenim ili bakrenim alatima. Nikada ne čelične strugalice, koje režu tretiranu površinu o kojoj ovisi vijak.
- Označite položaje mjerenjaduž radne duljine: posmak, prijelaz i doziranje na minimumu.
- Izmjerite OD letas vanjskim mikrometrom na svakoj poziciji, uzimajući očitanja na nekoliko točaka po obodu kako bi se uhvatilo neravnomjerno trošenje.
- Izmjerite ID provrta cijevis mjeračem bušotine na odgovarajućim položajima i dubinama.
- Izračunajte radijalni zazor:oduzmite OD letve od ID-a provrta i podijelite s dva.
- Usporedite s crtežom konstrukcijei zabilježite svako očitanje s datumom i radnim satima.
Protumačite rezultat u odnosu na izvorno odobrenje, a ne u odnosu na univerzalni broj. Korisno pravilo u trgovini: kada zazor naraste otprilike dvostruko u odnosu na građevnu vrijednost, ili kada učinak osjetno pade pri istoj brzini vijka, počnite planirati zamjenu. Naš vodič za mjerenje korak po korak detaljno pokriva metodu.
Raspored čišćenja i vrste smjesa za čišćenje
Uskladite spoj s poslom. Mehanički (bez abraziva) čisti piling visoke viskoznosti. Kemijska čišćenja napadaju degradirani materijal i ugljik. Čišćenje pjene se širi kako bi doseglo mrtve točke koje laminarni tok propušta.
Intervali dubinskog čišćenja ovise o smoli. Visokotemperaturni polimeri brže stvaraju ugljik i potrebno im je češće dubinsko čišćenje. Što god trčali, držite interval po rasporedu, umjesto da čekate da crne točkice to rasporede umjesto vas.
Kada popraviti ili kada zamijeniti
Usporedite cijenu po godini usluge, a ne dvije cjenike. Obnova koja košta upola manje, ali vraća trećinu godina skupa je opcija u maski.
Popravak naginje desnokada je trošenje dimenzionalno i umjereno, osnovni metal je zdrav, ovo je prva ponovna izgradnja, a geometrija još uvijek odgovara vašoj smoli.
Zamjena se naginje desnokada je korozija duboko udubljena, kada je vijak već prije bio obnovljen, kada se vaš materijal promijenio i stara geometrija više ne odgovara ili kada je set uobičajene veličine čija je cijena zamjene blizu ponude popravka.
Naš vodič za popravak u odnosu na zamjenu daje potpunu tablicu odluka.
Ispravno skladištenje i rukovanje rezervnim bačvama s vijcima
Rezervni set je koristan samo ako je ravan i čist kada vam je potreban. Vijke spremajte vodoravno s osloncem duž duljine, nikada ne oslanjajući se na vrh. Premažite ih protiv hrđe, držite ih pokrivene i čuvajte specifikacijski list i izmjerene vrijednosti tvrdoće uz dio.
Strategija rotacije rezervnih garnituravrijedi više od bilo koje naknade za ekspeditivnu uslugu, a gotovo nijedan dobavljač vam to neće reći. Kupite zamjenu prije nego trenutni set otkaže. Pokrenite novi set, pošaljite stari na ponovnu izradu dok se proizvodnja nastavlja, a obnovljeni set držite na polici kao rezervni.
Sada posjedujete rotaciju s nula neplaniranih zastoja, a svaka buduća zamjena događa se prema vašem rasporedu umjesto u 2 ujutro u subotu. Strategija košta jedan set obrtnog kapitala i vraća ga prvi put kada se kvar ne dogodi.
Je li to proces ili stroj? Vrata odluke
Ovo je odjeljak koji ne piše nijedan konkurent i uštedjet će vam više vremena nego ostatak ovog vodiča zajedno.
Kada se pojavi greška u kalupu, većina timova poseže za postavkama stroja. Temperatura, protutlak, brzina ubrizgavanja, vrijeme zadržavanja. Ponekad je to točno. Ali kada se jedinica za plastificiranje istroši, nikakva postavka ne može oporaviti proces i tjedni nestaju u potrazi koja nikada ne može uspjeti.
Pokrenite ova vrata prije nego što dodirnete drugu zadanu točku.
1. Je li se nešto promijenilo?Nova serija smole, novo bojilo, novi omjer ponovnog mljevenja, novi kalup, postavku koju je netko prilagodio? Ako da, jurite za promjenom. Ovo je procesni problem dok se ne dokaže suprotno.
2. Je li se kvar pojavio iznenada ili se uvukao tjednima?Iznenadne točke na promjenu ili pokvarenu komponentu. Postupne točke pri trošenju. Nošenje ne dolazi preko noći.
3. Je li jastuk dosljedan od udarca do udarca?Nedosljedan jastuk govori prsten za provjeru. Provjerite ga prije svega.
4. Je li izlaz pao pri istoj brzini vijka ili se produžilo vrijeme oporavka?Oba pokazuju zazor, što znači istrošenost vijka ili cijevi. Postavke ne mogu vratiti izgubljeni razmak.
5. Penje li se temperatura taline pri nepromijenjenim zadanim vrijednostima?Vijak stvara dodatnu toplinu smicanja, obično zato što jače radi protiv istrošenog zazora.
6. Vraćaju li se crne mrlje nakon svakog čišćenja?Materijal se zadržava u mrtvoj točki. Na starijem setu, ta mrtva točka često je istrošena, u kojoj se skriva degradirana talina.
Tri ili više odgovora "da" na pitanja od 3 do 6 znači da vam stroj govori da je jedinica za plastificiranje istrošena. Prekini podešavanje. Povucite vijak i izmjerite ga.
Mjerenje traje sat vremena. Provjera mehaničkog kvara kroz postavke traje tjednima, a nikad se ne nađe, jer odgovor nikada nije bio u regulatoru.
Vodič za rješavanje problema s tablicom uzroka
Svaki nedostatak u nastavku može proizaći iz procesa ili mehaničkog trošenja. Tablica imenujevijak i bačvatemeljni uzrok, jer to je polovica koju svi ostali izostavljaju.
| Problem | Simptom | Osnovni uzrok vijka/bačve | Korektivna radnja |
|---|---|---|---|
| Crne pruge / tragovi opeklina | Tamne mrlje ili pruge na dijelu; gore nakon zaustavljanja | Degradirani materijal zaglavljen u istrošenom zazoru ili mrtvoj točki; zarezani provrt; oštećena površina vijka | Duboko čišćenje. Ako se mrlje vrate, povucite i pregledajte. Provjerite zareze i istrošeni zazor. Zamijenite ako set sadrži materijal |
| Nedosljedna veličina snimke / kratke snimke | Pomaci težine udarca; cushion varira od snimke do snimke | Kontrolni prsten ne brtvi(najčešće); istrošene ploče koje dopuštaju curenje taline unatrag; bušotina cijevi oversize | Prvo pregledajte kontrolni prsten. Zatim izmjerite zazor. Postavke neće popraviti nepovratni ventil koji curi |
| Nagli porast temperature taline | Stvarna temperatura taline iznad zadanih vrijednosti; obezbojenje materijala | Pretjerano smicanje zbog pogrešnog omjera kompresije; istrošeni zazor koji otežava rad vijka; drifted termoelement | Provjerite termoparove. Provjerite brzinu vijka i protutlak. Ako je geometrija pogrešna za smolu, vijak je rješenje |
| Spor oporavak / dugo plastificiranje | Vrijeme oporavka se proteže; vrijeme ciklusa raste | Istrošeni zazor koji smanjuje učinkovitost pumpanja; izdanje odjeljka za feed; pogrešna geometrija za smolu | Najprije provjerite hlađenje dovodnog grla i dovod peleta. Zatim izmjerite razmak prema crtežu |
| Rastuće opterećenje motora / protutlak | Motorna pojačala rastu pri konstantnom izlazu; alarmi momenta | Povlačenje vijka u provrtu (neusklađenost, savijeni vijak); prekomjerno smicanje; otpornost gradnje degradiranog materijala | Provjerite poravnanje i ravnost vijaka. Savijeni vijak haba jednu stranu provrta i uništit će i novu cijev |
| Degradacija materijala / promjena boje | Požutilo, raširenje, lomljivost, miris | Predugo vrijeme boravka (sačma premala za cijev); smicanje previše agresivno; mrtve točke koje drže materijal | Provjerite omjer veličine sačme i kapaciteta cijevi. Smanjite smicanje. Na smolama osjetljivim na toplinu, vijak s manjim pritiskom može biti jedino pravo rješenje |
| Ne topi se / djelomično čvrste čestice | Tvrde mrlje; defekti nalik na leće; slabe točke | Nedovoljan kapacitet topljenja: L/D prekratak, kompresija pogrešna, izlaz prekoračen što se vijak može rastopiti ili istrošen zazor | Smanjite učinak ili nadogradite na zaporni vijak. Ako je set istrošen, nikakva postavka ne može oporaviti topljenje |
| Pruge boje / loša disperzija | Neujednačena boja; masterbatch se ne raspršuje | Nema dijela za miješanje; istrošeni vijak koji se loše miješa; pogrešan vijak za punjenu ili obojenu smjesu | Navedite odjeljak za miješanje (Maddock ili pin). Najprije provjerite nije li vijak jednostavno istrošen |
Crne pruge ili tragovi opeklina
Razgrađeni polimer se nalazi negdje i raspada se u komadiće. Klasična mjesta za skrivanje su istrošena zračnost, zarezani provrt, oštećeni kontrolni prsten i bilo koja mrtva točka gdje protok stagnira.
Prvo duboko čišćenje. Ako se mrlje vrate nakon temeljitog čišćenja, materijal nije samo ostatak. Kontinuirano ga proizvodi mjesto u vašem stroju, a vi morate povući vijak i pronaći ga.
Nedosljedna veličina udarca ili kratki udarci
Provjerite prsten prije nego što dodirnete postavku. Kada nepovratni ventil prestane brtviti, talina izlazi unatrag tijekom ubrizgavanja, a mlaz za koji je stroj mislio da ga mjeri nije mlaz koji dobiva kalup.
Poklon je jastuk. Dosljedan proces drži stabilan jastuk. Kad jastuk luta od kadra do kadra, talina ide negdje gdje ne bi trebala.
Temperatura taljenja skokovita ili previsoka
Izmjerite stvarnu taljenje sondom umjesto da vjerujete postavljenim točkama. Ako stvarna talina teče znatno iznad zona, dodatna toplina dolazi od smicanja, a ne od traka.
Toplina smicanja raste kada je kompresija preagresivna za smolu, kada je brzina vijka previsoka, kada je povratni pritisak pretjeran i kada istrošeni vijak mora više raditi da pomakne isti materijal.
Spori oporavak vijka/dugo vrijeme plastificiranja
Počnite od spremnika. Peleti za premošćivanje, pregrijani dovodni grlo i neadekvatno hlađenje dovoda otežavaju oporavak puža i istezanja, a nijedan od njih nije defekt puža.
Ako je hrana zdrava, a oporavak je i dalje spor, izmjerite klirens. Vijku koji je zbog trošenja izgubio učinkovitost pumpanja potrebno je više vremena da ispuni istu mlaznicu, a vrijeme ciklusa to odražava.
Rastuće opterećenje motora ili protutlak
Rastuće pojačalo pri konstantnom izlazu znači da se nešto opire. Savijeni vijak koji se vuče u provrtu opasan je slučaj: on troši jednu stranu cijevi, a novi vijak koji je postavljen protiv te neusklađenosti troši se na isti način po istom rasporedu.
Prije naručivanja provjerite ravnost i poravnatost. Jednostrano trošenje provrta je otisak prsta.
Degradacija materijala ili promjena boje
Dominiraju dva uzroka: materijal je prevruć ili je predugo bio vruć. Drugi je onaj koji ljudima nedostaje.
Sačma koja je daleko premala za cijev ostavlja taljenje kroz ciklus za ciklusom, lagano kuhajući dok ne požuti. Nijedan dizajn vijka ne može popraviti premalu sačmu u prevelikoj cijevi. Ispravite promjer vijka ili premjestite posao na manji stroj.
Kako naručiti zamjenski vijak
Nijedan konkurent to ne pokriva i to je dio koji kupci zapravo trebaju. Naručujete li od OEM-a ili od neovisnog dobavljačatvornica vijaka, ista informacija pokreće ponudu.
Dimenzije i specifikacije koje morate navesti
- Marka i model stroja.Fotografija natpisne pločice dovoljna je za potvrdu montažnih i pogonskih dimenzija.
- Promjer vijka i omjer L/D,iz crteža ili izravno mjereno.
- Smola, sa sadržajem punila.To pokreće osnovni čelik i površinsku obradu više nego bilo što drugo na popisu.
- Veličina hica i ciljni ciklus,tako da se geometrija može optimizirati, a ne kopirati.
- Crtež, ili nošeni uzorak.Ili radi. Istrošeni dio se može izmjeriti i rekonstruirati potpuna geometrija.
- Što je prošli put pošlo po zlu.Pošaljite uzorak istrošenosti zajedno s dijelom. Glatki gubitak dimenzija govori o abraziji. Pitting kaže korozija. Jednostrano trošenje govori o poravnanju, koje novi vijak neće popraviti.
Tu posljednju stavku kupci zaboravljaju i ona vas sprječava da kupite vjernu kopiju promašaja.
Usklađivanje OEM-a naspram prilagođenog dizajna: prednosti i mane
Podudaranje OEM-areproducira originalnu geometriju. To je pravi izbor kada je originalni vijak odgovarao vašem procesu i jednostavno se istrošio. Predvidljivo, provjerljivo prema crtežu, bez ponovne provjere valjanosti procesa.
Dizajn po narudžbimijenja geometriju kako bi odgovarala onome što danas zapravo vodite. To je prava odluka kada se proces pomaknuo, a vijak nije: dodali ste ponovno brušenje, prebacili se na kvalitetu ispune, promijenili ciljne rezultate ili se originalni vijak nije dobro nosio s vašom smolom.
Naručivanje OEM podudaranja kada se proces promijenio reproducira problem u novom čeliku. Naručivanje prilagođenog dizajna kada je original bio u redu povećava troškove i revalidaciju za ništa. Uzorak nošenja govori vam u kakvoj se situaciji nalazite.
Što očekivati kada nabavljate iz Kine
Vrijeme izrade ovisi o geometriji, površinskoj obradi i postojanju crteža. Zatražite to pismeno uz svoju ponudu i pitajte od čega počinje sat: potvrda izvlačenja ili narudžbenica. Nisu isti datumi, a razlika je često tjedan dana.
Tri stvari koje vrijedi odrediti prije nego što se obvežete:
- Kada proizvodnja krene.Obrnutim inženjeringom istrošenog uzorka dodaje se vrijeme prije nego što se jedan čip izreže. Crtež uklanja taj korak.
- Što površinska obrada dodaje.Bimetalno navarivanje i prskanje karbidom odvojeni su koraci procesa s vlastitim redom čekanja.
- Pomorski prijevoz, odvojeno.Nije u fazi proizvodnje i to je brojka koja iznenađuje one koji prvi put kupuju.
Naše vlastite ponude su transparentne po dizajnu: dajemo procijenjeni trošak koji pokriva proizvod, otpremu i tekuće održavanje, tako da nema što otkriti kasnije. Tu ponudu dobivate u roku od 12 sati.
Planirajte vrijeme isporuke s rotacijom rezervnih setova opisanom ranije. Komplet naručen iz dnevnika istrošenosti isporučuje se prema vašem rasporedu. Komplet naručen iz kvara isporučuje se točno u vrijeme, zrakoplovom, po cijeni koju nitko ne voli objašnjavati.
Kriteriji prihvatljivosti kvalitete i točke pregleda
To su provjere koje odvajaju pravog dobavljača od jeftinog. Zatražite ih pismenim putem prije naručivanja i provjerite ih kada set stigne:
- Vanjski promjer na više točaka duž svake letvice
- Promjer i cilindričnost provrta
- Površinska tvrdoća kao aizmjerena vrijednost(HV ili HRC), nije kataloška specifikacija
- Nitrirana dubina kućišta ili dubina sloja legure na bimetalnom provrtu
- Koncentričnost i ravnost
- Hrapavost površine (Ra)
- Vrsta osnovnog čelika, potvrđena
Tvrdoća i dubina kućišta dvije su najvažnije, a dvije se najčešće tiho smanjuju. Nitrirani sloj na 950–1050 HV i 0,5–0,8 mm dubine je specifikacija za koju se možete držati dobavljača. "Nitriran" sam po sebi nije.
Ako citat padne dramatično ispod ostalih, pitajte koji je čelik i koliko je dubok tretman. Tu se gotovo uvijek krije razlika, a vi je vraćate ranim nošenjem.
Naš cijeli vodič o nabavi nalazi se u vodiču za naručivanje bačve za vijke.
Trebate zamjenski ili prilagođeni vijak za ubrizgavanje? Pošaljite svoj model stroja, crtež ili istrošeni uzorak. Citiramo u roku od 12 sati.
Zatražite ponudu za bačvuČesto postavljana pitanja
P: Koliko dugo traje cijev vijka za injekcijsko prešanje?
O: Na nekorozivnim smolama kao što su PE i PP, naši nitrirani vijci za ubrizgavanje 38CrMoAlA rade otprilike 10.000–20.000 sati. Smjese punjene staklom, PVC i teško mljevenje to smanjuju, a koliko ovisi o sadržaju punila i učinku. Nemojte voditi sat i nadati se: mjerite. Provjerite OD letve i ID provrta u usporedbi s građevinskim crtežom najmanje jednom godišnje na abrazivnom radu i zabilježite trend. Trend, a ne broj sati, govori vam kada naručiti sljedeći set.
P: Koliki je standardni razmak između vijka i cijevi?
O: Ne postoji jedinstvena brojka, jer se razmak mjeri s promjerom vijka. Industrijsko pravilo za novi set je otprilike 0,001 inča radijalnog zazora po strani za svaki inč promjera vijka, tako da vijak od 60 mm pada blizu 0,06 mm po strani. Vaš građevinski crtež je autoritet. Kao praktično ograničenje usluge, kada izmjereni zazor naraste na otprilike dvostruko veću vrijednost od građevne vrijednosti, ili je učinak osjetno pao pri istoj brzini vijka, planirajte zamjenu.
P: Mogu li koristiti jedan vijak za više različitih smola?
O: Unutar obitelji, da. Vijak opće namjene prihvatljivo rukuje PE, PP, PS i ABS, zbog čega ga proizvođači strojeva isporučuju kao standard. U obiteljima, ne. GP vijak na krutom PVC-u degradira materijal i nagriza čelik. GP vijak na najlonu punjenom staklom brzo se istroši. A vijak veličine jednog volumena metka ne može poslužiti za posao koji koristi mali dio cijevi bez kuhanja materijala. Ako vaše smole pokrivaju te praznine, trebate više od jednog vijka ili vijak dizajniran za najteži slučaj.
P: Kako mogu znati je li moj vijak za injekcijsko prešanje istrošen?
O: Stroj vam prvo kaže, a mikrometar to potvrdi. Pripazite na pad proizvodnje pri istoj brzini puža, rastezanje vremena oporavka, porast temperature taline pri nepromijenjenim zadanim točkama, crne mrlje koje se vraćaju nakon čišćenja i pomicanje veličine sačme. Bilo što od toga opravdava povlačenje vijaka. Zatim izmjerite OD letve mikrometrom i ID provrta mjeračem provrta, na odgovarajućim pozicijama, i usporedite radijalni zazor s crtežom. Simptomi sugeriraju; mjerenje potvrđuje.
P: Što je bimetalna navojna cijev i kada mi treba?
O: Bimetalna cijev drži tijelo od legiranog čelika i stapa tvrđu leguru za habanje u otvor. Na naše cijevi raspršujemo tvrdu leguru po cijelom krugu oko zone habanja cijevi, čime unutarnja tvrdoća iznosi 62 HRC. Crtu je lako povući:staklena vlakna do 30% rade dobro na nitriranom 38CrMoAlA kompletu. Iznad 30% stakla, s mineralnim punilom ili usporivačem plamena, ili na korozivnoj smoli, idite na bimetal. Nitrirano kućište ima difuzijski sloj debljine 0,5–0,8 mm, a teško ga punilo probija puno prije nego što je čelik ispod gotov.
P: Utječe li dizajn vijka na kvalitetu dijelova u injekcijskom prešanju?
O: Izravno i više od većine postavki procesa. Geometrija puža određuje koliko se potpuno materijal rastali, koliko je ujednačena temperatura taline, koliko se dobro boja i punilo raspršuju i koliko je konzistentna mlaznica. Netaljenje, pruge, rasklapanje, degradacija i varijacije pucanja prate dizajn vijka ili istrošenost vijka barem onoliko često koliko se prate do upravljača. Kada se kvar opire svakoj promjeni postavki koju napravite, obično je razlog geometrija ili istrošenost.
P: Koja je razlika između vijka za ubrizgavanje i vijka za ekstruziju?
O: Vijak za istiskivanje neprekidno se okreće i pumpa otopinu naprijed bez zaustavljanja. Vijak za ubrizgavanje obavlja dva posla: okreće se kako bi plastificirao metak, zatim se prestaje okretati i pokreće se naprijed poput klipa da bi ga ubrizgao. To recipročno djelovanje je razlog zašto vijci za ubrizgavanje imaju kontrolni prsten na vrhu i zašto imaju kraće L/D omjere, obično 18:1 do 25:1, nego ekstruzijski vijci. Materijal također stoji u cijevi za ubrizgavanje između hitaca, zbog čega su vrijeme zadržavanja i veličina sačme kritični.
P: Može li proizvođač bačve za vijak kopirati moj vijak bez crteža?
O: Da. Otpremite istrošeni dio i geometrija se može izmjeriti i rekonstruirati: promjer, omjer širine i visine, dubina kanala i dimenzije pristajanja na pogonskom kraju. Držimo vijke za ubrizgavanje na ±0,001 mm. Jedno upozorenje koje vrijedi navesti: istrošeni vijak je manji nego što je napustio tvornicu, tako da zamjenu treba izraditi prema izvornoj namjeri dizajna, a ne prema istrošenim dimenzijama. Pošaljite uzorak istrošenosti zajedno s dijelom i novi se vijak navodi protiv kvara umjesto da ga naslijedi.
Zaključak
Tri ideje nose cijeli vodič.
Odabir slijedi smolu.Geometrija (L/D, omjer kompresije, vrsta vijka) odgovara načinu na koji se vaš polimer topi. Obrada površine odgovara koliko je vaša hrana prljava. Čiste smole rado rade na nitriranom 38CrMoAlA. Abrazivni i korozivni dodaci zahtijevaju bimetalni provrt, a navođenje čistog kućišta je najčešći način na koji novi set rano umire.
Održavanje kupuje godine, a podaci planiranje.Očistite prije svakog zaustavljanja, očistite mesingom, a ne čelikom, i izmjerite zazor svaki put kada je vijak van. Dnevnik trošenja okreće se "je li istrošen?" u "kada će prijeći granicu?", što je razlika između planiranog prijelaza i gašenja.
Dijagnosticirajte stroj prije podešavanja procesa.Kada učinak opadne, ciklusi se rastegnu, jastučić luta ili se mrlje vrate nakon čišćenja, jedinica za plastificiranje govori. Postavke ne mogu vratiti izgubljeni zazor ili ponovno zabrtviti istrošeni kontrolni prsten. Povucite vijak i izmjerite ga.
Nanhaiya proizvodi vijke i bačve više od dvadeset godina i opslužuje više od 500 klijenata širom svijeta. Naši vijci za ubrizgavanje izrađeni su od 38CrMoAlA, kaljeni i temperirani, zatim plinski nitrirani na 500–560 °C u kućište od 0,5–0,8 mm na 950–1050 HV, održavani do tolerancije od ±0,001 mm, i ocijenjeni za 10 000 – 20 000 sati na nekorozivnom smole. Tamo gdje je dovod oštriji, raspršujemo tvrdu leguru po cijelom krugu oko zone habanja provrta i podižemo unutarnju tvrdoću na 62 HRC.
Prije nego što naručite, naši inženjeri s vama prorađuju parametre: promjer, omjer širine i visine, dubinu kanala za vijke i odabir materijala između 38CrMoAlA i duplex legure. To je savjetovanje besplatno, a ponuda koja slijedi uključuje proizvod, dostavu i očekivane troškove održavanja, tako da se kasnije ne pojavljuje ništa što nije bilo na stranici.
Nakon isporuke, naši tehničari podržavaju instalaciju i puštanje u pogon, jamstvo traje do ugovora (obično jedna do dvije godine), a bilo koji problem nakon prodaje dobiva odgovor u roku od 24 sata, a rješenje unutar 48.
Pošaljite nam svoj model stroja, smolu i problem koji pokušavate riješiti. U roku od dvanaest sati dobit ćete specifikaciju i ponudu.
Recite nam svoj stroj, svoju smolu i što je pošlo po zlu prošli put. Navest ćemo skup koji ga popravlja, a ne onaj koji ga ponavlja.
Kontaktirajte Nanhaiyu za ponudu