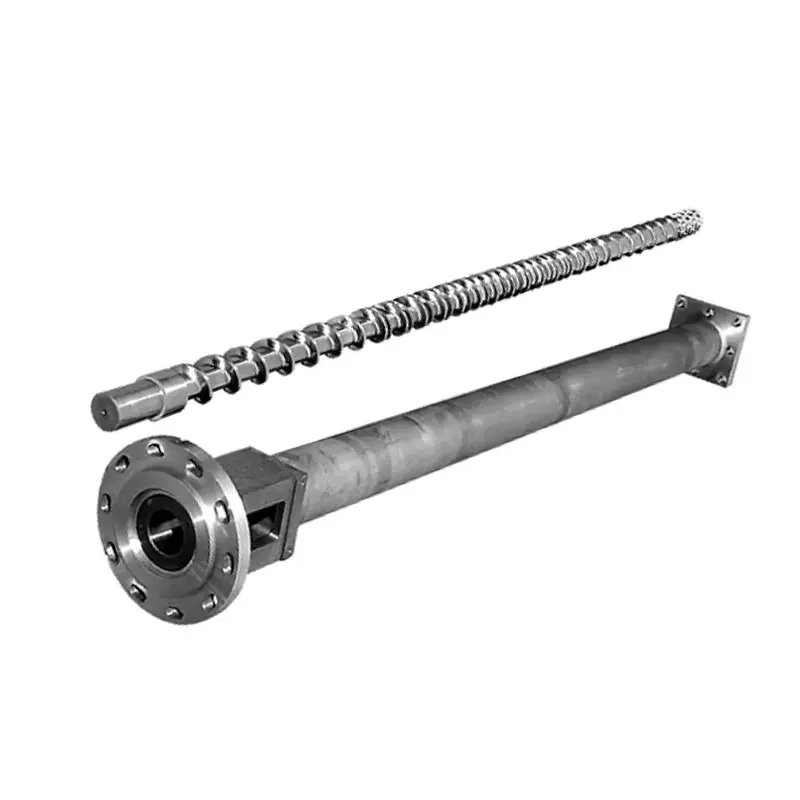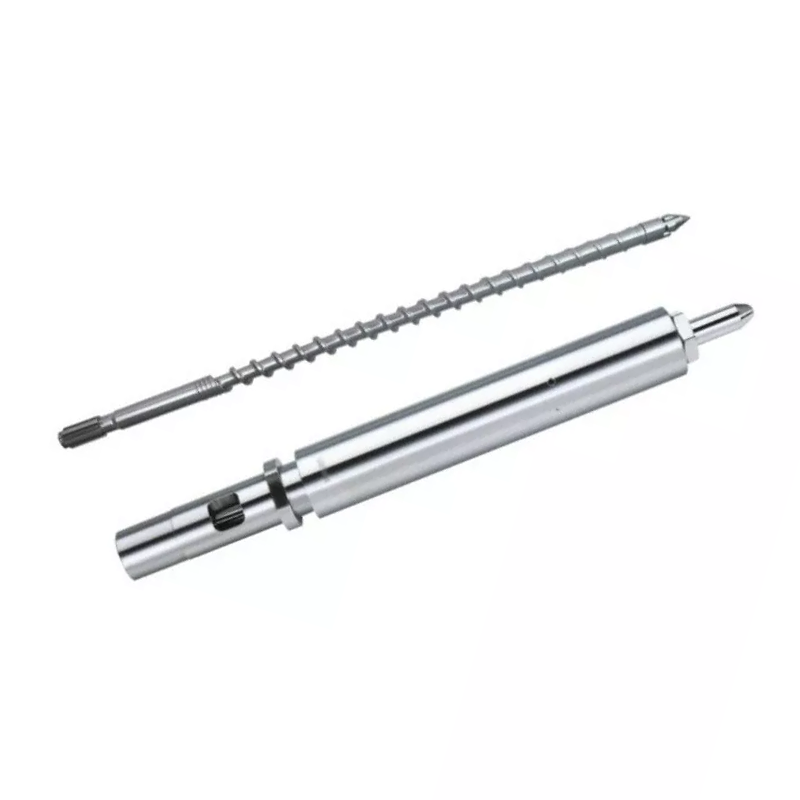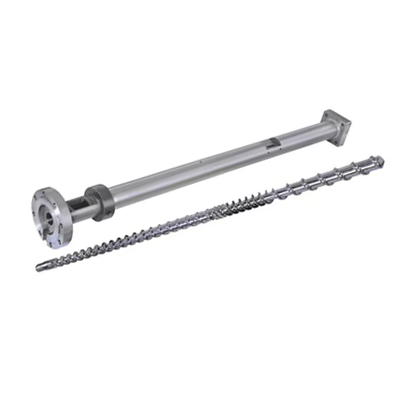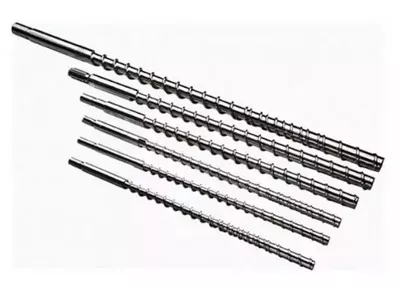
L/D omjer vijka za ubrizgavanjeje radna duljina podijeljena s promjerom vijka, a većina vijaka za ubrizgavanje radi u omjeru 18:1 do 25:1. Evo što vam nijedna specifikacija ne govori: ne možete promijeniti L/D na stroju koji već posjedujete. Duljina je fiksirana bačvom. Ono što možete promijeniti jepromjer vijka, au fiksnoj cijevi taj jedan izbor pomiče L/D, kapacitet metka i tlak ubrizgavanja zajedno, u suprotnim smjerovima. Manji vijak daje veći L/D, manji hitac i veći pritisak. Uskladite tu trgovinu sa svojom smolom i svojim dijelom i većina L/D pitanja odgovori sama od sebe.
Što L/D omjer znači na vijku za ubrizgavanje
L/D je radna duljina vijka (L) podijeljena s njegovim vanjskim promjerom (D). Vijak 22 puta duži od svoje širine ima L/D 22:1.
Omjer se mijenja s veličinom. Vijak od 40 mm pri 22:1 ima radnu duljinu od 880 mm. Vijak od 80 mm u omjeru 22:1 dugačak je 1760 mm. Isti omjer, vrlo različiti strojevi.
Ono što omjer zapravo opisuje jestkoliku stazu ima vijak da obavi svoj posao. Hranjenje, topljenje i mjerenje odvijaju se duž te duljine. Veća duljina znači veći kapacitet topljenja i više miješanja. Manja duljina znači manje obojega i manje vremena da materijal ostane vruć.
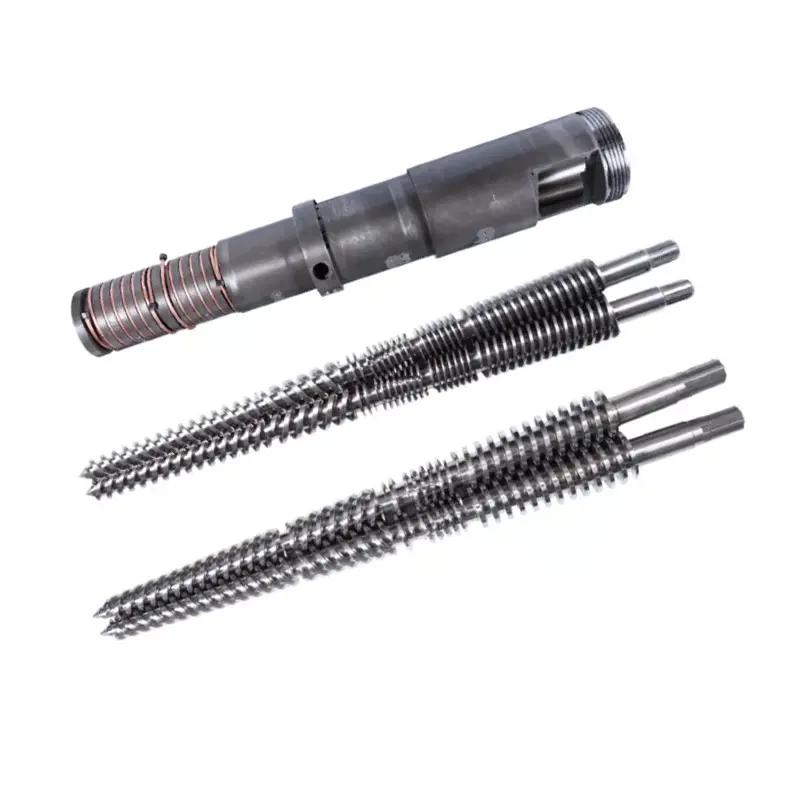
Većina vijaka za ubrizgavanje leži između 18:1 i 25:1, s 20:1 do 22:1 zajedničkim omjerom na strojevima opće namjene. Vodič za stupove pokriva cijelu sliku u našeminjekcijsko prešanje vijak za bačvu vodilicu.
Zašto je L/D za ubrizgavanje kraći od L/D za ekstruziju
Ekstruderi obično rade 25:1 do 33:1. Vijci za ubrizgavanje ostaju kraći, a razlog je ciklus, a ne tradicija.
Puž ekstrudera se neprekidno okreće. Materijal ulazi na jednom kraju, prolazi i izlazi na drugom kraju. Ništa ne čeka.
Vijak za ubrizgavanje radi u naletima. Okreće se da plastificira jedan hitac, uvlači se, pa staje. Ubrizgava, a kalup se hladi. Tijekom svega toga talina koja je već u bačvi stoji i ostaje vruća.
To čekanje je sva razlika. Duža cijev drži više taline, a na stroju za ubrizgavanje više taline znači više materijala koji čeka više ciklusa. Za smolu osjetljivu na toplinu, dodatna duljina nije dodatni kapacitet. To je ekstra toplinska povijest.
Dakle, dizajn ubrizgavanja uravnotežuje kapacitet taljenja s vremenom zadržavanja, dok ekstruzija uglavnom samo kupuje kapacitet taljenja.
Ono što vam nitko ne govori: ne možete promijeniti L/D
Članci o L/D govore kao da morate odabrati broj. Na stroju koji već posjedujete, nemate.
L je fiksiran bačvom.Cijev je strojno obrađena tlačna posuda pričvršćena vijcima u okvir stroja, sa svojim zonama grijanja, dovodnim grlom i montažom, a sve je sastavljeno oko jedne duljine. Nitko ne pravi dulju bačvu.
Dakle, jedina preostala varijabla u L/D je D, promjer vijka. Promijenite promjer, a s njim se mijenja i omjer, jer se duljina iznad crte nikada ne pomiče.
Zbog toga proizvođači strojeva navode dva ili tri promjera vijaka za isti stroj. Ne nude vam tri veličine udarca. Nude vam tri točke na krivulji kompromisa, a veličina udarca samo je jedna od stvari koje se pokreću.
Promjer vijka: poluga koja pokreće sve
U fiksnoj bačvi, jedan izbor pomiče četiri stvari odjednom. Razumite ovu tablicu i razumjet ćete ubrizgavanje L/D.
| Ako odaberete... | Manji promjer vijka | Veći promjer vijka |
|---|---|---|
| L/D omjer | viši(isto L, manje D) | Donji(isto L, veće D) |
| Kapacitet šuta | Manji(manji volumen po mm hoda) | Veći |
| Dostupni tlak ubrizgavanja | viši(ista sila na manjoj površini) | Donji |
| Kapacitet topljenja po udarcu | Bolje(više L/D za manje materijala) | Manje velikodušno |
| Vrijeme boravka za određeni dio | Kraći(sačma koristi više od manje cijevi) | Više |
| Odijela | Mali precizni dijelovi, tanke stijenke, smole visoke viskoznosti i osjetljive na toplinu | Velike sačme, robne smole, debeli rezovi |
Ponovno pročitajte niz pritisaka, jer on odlučuje o više poslova nego što ljudi očekuju. Hidraulički ili električni pogon stroja daje fiksnu silu na stražnji dio vijka. Tlak je sila podijeljena površinom. Manji vijak ima manju čeonu površinu, tako da ista sila proizvodi veći pritisak taline.
Zbog toga rad s tankim stijenkama i visokom viskoznošću često pada na mali vijak: može gurnuti taljevinu u tijesnu šupljinu koju veliki vijak ne može ispuniti. Veći L/D koji dolazi s njim je bonus, a ne slučajnost.
I također pročitajte red prebivališta. To je taj koji tiho odlučuje hoće li vaše računalo požutjeti.

Kako L/D utječe na veličinu udarca
Strogo, L/D ne postavlja veličinu snimke. Promjer i hod čine: volumen udarca je površina poprečnog presjeka vijka pomnožena s time koliko daleko putuje.
Ali na stvarnom stroju ne možete ih razdvojiti, jer isti promjer koji postavlja vaš hitac također postavlja vaš L/D. Odaberite mali vijak za mali precizni dio i u istom ste trenutku odabrali veći L/D.
Praktična posljedica je sretna. Vijak koji vam daje mali udarac također vam daje veću duljinu taljenja po gramu materijala i veći tlak ubrizgavanja. Ta tri svojstva odgovaraju istim poslovima, zbog čega obrt češće radi čisto nego ne.
Ono gdje prestaje biti sretan je kada silom stavite dio na pogrešan vijak. Pustite vrlo malu sačmu na vijak velikog promjera i dobit ćete najgore od oboje: nizak L/D, ogroman volumen cijevi u odnosu na vašu sačmu i materijal koji predugo kruži kroz toplinu.
Vrijeme boravka: ubojica kvalitete koji možete izračunati
Vrijeme zadržavanja je koliko dugo određeni komad polimera ostaje vruć unutar bačve prije nego što se ubrizga. To je najpodcijenjeniji broj u injekcijskom prešanju, a možete ga procijeniti za trideset sekundi.
Vrijeme zadržavanja ≈ (kapacitet sačme u cijevi ÷ vaša veličina sačme) × vrijeme ciklusa
Oba kapaciteta u istim jedinicama. Kapacitet snimanja iz ocjene stroja.
Radi primjer. Stroj s kapacitetom brizganja od 200 g, pokreće dio od 20 g u ciklusu od 30 sekundi. Omjer je 10, tako da talina prolazi kroz otprilike deset ciklusa. Vrijeme boravka je oko 300 sekundi, odnosno pet minuta.
Pet minuta na temperaturi taljenja dugo je vrijeme za PC, POM, PET ili PVC. Ništa u vašim postavkama nije u redu. Dio je jednostavno premalen za bačvu, a materijal se kuha dok čeka svoj red.
Sada premjestite taj posao na manji vijak. Kapacitet udarca pada na, recimo, 80 g. Isti dio od 20 g sada koristi četvrtinu bačve, talina prolazi kroz četiri ciklusa umjesto deset, a vrijeme zadržavanja pada na otprilike dvije minute.
Niste promijenili zadanu vrijednost. Promijenili ste promjer vijka i problem degradacije je otišao s tim.
Raspon kapaciteta od 20 do 80 %
Uobičajeno citirane industrijske smjernice su da vaš udarac bude negdje između otprilike 20% i 80% nominalnog kapaciteta stroja. Potvrdite opseg u skladu s priručnikom vašeg stroja, ali logika koja stoji iza toga vrijedi svugdje.
Ispod trake, vrijeme boravka traje dugo. Materijal previše putuje kroz toplinu, a smole osjetljive na toplinu degradiraju. Ovo je greška koju gornja formula hvata.
Iznad benda, dvije stvari se pokvare. Nema dovoljno cijevi da drži odgovarajući jastuk, pa pakiranje dobiva nedosljedan hitac do hica. A vijak ima manje vremena i duljine da otopi gotovo punu bačvu materijala, tako da kvaliteta topljenja pati upravo onda kada od nje najviše tražite.
Sletite u sredinu trake i stroj ima prostora za rad. Ako se vaš dio nalazi izvan njega, ispravno rješenje je drugačiji promjer vijka ili drugi stroj, a ne herojski skup postavki procesa.
Kako L/D utječe na kvalitetu taline
Dužina je sposobnost taljenja, a sposobnost taljenja kvaliteta.
Više L/D daje potpunije taljenje.Krute kuglice moraju dalje putovati uz vruću stijenku bačve, tako da manje njih preživi kao neotopljene. Tvrde mrlje i uključci u obliku leće u dijelu su neuspješni topljenje, a duljina se bori s njima.
Više L/D daje homogeniju talinu.Temperatura se ujednačava, boja i punilo se bolje raspoređuju, a talina koja dolazi do kontrolnog prstena je konzistentnija od udarca do udarca. To se prikazuje kao širi prozor procesa.
Više L/D također daje više toplinske povijesti.Ista duljina koja se temeljito topi također duže drži materijal, a za PVC, PC, POM i PET to je trošak, a ne korist.
Dakle, kvaliteta taline nije slučaj da što više to bolje. To je ravnoteža: dovoljna duljina da se potpuno otopi, a ne toliki volumen bačve da materijal predugo čeka da se iskoristi. Kada je kapacitet topljenja vaše specifično ograničenje, zaporni vijak ga podiže bez dodavanja milimetra bačve.
Odabir L/D i promjera prema smoli i dijelu
Spojite obrte i izbor pada iz smole i dijela.
| Vaša situacija | Nagni se prema | Zašto |
|---|---|---|
| Mali, precizni dijelovi tankih stijenki | Manji vijak, veći L/D | Viši tlak ubrizgavanja ispunjava tanke dijelove; dobro taljenje po gramu; kratkog boravka |
| Smola osjetljiva na toplinu (PC, POM, PET, PVC) | Manji vijak za šut; kraći kraj L/D trake | Vrijeme boravka je neprijatelj. Sačma neka bude velika u odnosu na kapacitet cijevi |
| Inženjerska smola visoke viskoznosti | Manji vijak, veći L/D | Potreban je pritisak da se napuni i duljina da se potpuno otopi |
| Velike sačme, robna smola (PE, PP, PS) | Veći vijak, niži L/D | Izvodi kapaciteta; ove smole toleriraju smanjenu duljinu taljenja |
| Dijelovi debelih stijenki, spori ciklusi | Veći vijak, rezidencija sata | Dugi ciklusi višestruko povećavaju vrijeme boravka. Ponovno izračunajte prije nego što se obvežete |
| Smjesa punjena staklom ili abrazivna smjesa | Promjer po dijelu; promijenitipovršinski | L/D slijedi dio. Odgovor na trošenje je bimetalni provrt, a ne druga duljina |
| Ne topi se pri velikom učinku | Isti promjer; zaporni vijak | Potreban vam je kapacitet topljenja, a ne duljina cijevi. Cijev se ionako ne mijenja |
Obratite pažnju na posljednja dva reda. Dva najčešća problema s kojima nam kalupari donose uopće nisu L/D problemi, a kupnja drugog promjera vijka za njihovo rješavanje baca novac.
Uobičajene L/D pogreške u injekcijskom prešanju
- Kopiranje ekstruzije L/D.Broj 30:1 iz tablice ekstrudera primijenjen na vijak za injekcijsko prešanje zanemaruje problem vremena zadržavanja koji definira injekcijsko prešanje. Dva stroja rade različite poslove.
- Bolje je pretpostaviti dulje.Veća duljina više se topiiviše toplinske povijesti. Na smoli osjetljivoj na toplinu, drugi pobjeđuje i materijal se degradira.
- Zanemarujući omjer pucanja i kapaciteta.Najčešći problem kvalitete koji vidimo povezan s geometrijom je mali dio koji se kuha u velikoj bačvi. Nitko ga ne provjerava jer ga nema ni na jednom ekranu postavki.
- Vjerujući da se L/D može promijeniti na postojećem stroju.Ne može. Bačva postavlja L. Na vama je da odaberete samo promjer.
- Kriviti L/D za problem s otapanjem.Ako se netaljene tvari pojavljuju samo pri visokom učinku, vaš kapacitet taljenja je kratak, a ne bačva. Zaporni vijak to popravlja u istoj cijevi.
- Kriviti L/D za problem trošenja.Padajući izlaz pri istoj brzini vijka istrošen je zazor, a ne geometrija. Izmjerite prije nego bilo što redizajnirate.

Kako naručiti pravi vijak
Proizvođač vijaka dizajnira na temelju onoga što im kažete. Pošaljite ih, a preporuke za promjer i geometriju slijede.
- Marka stroja, model i trenutni promjer vijka.Fotografija s natpisnom pločicom pokriva veći dio i govori nam o duljini cijevi u kojoj radite.
- Nazivni kapacitet udarca stroja,ako to znate, i svoju stvarnu težinu dijela.
- Vrijeme ciklusa.S dva gornja broja može se za vas izračunati vrijeme boravka.
- Smola, vrsta i sadržaj punila.Ovo pokreće kompresijski profil i površinsku obradu jednako kao i promjer.
- Defekt koji želite nestao je.Požutjele točke na mjestu stanovanja. Točka netaljenja na kapacitetu taljenja. Kratki udarci pokazuju na pritisak ili na kontrolni prsten. Svaki ima drugačiji odgovor.
- Crtež ili vaš istrošeni vijak.Ili nam dopustite izradu na vašem stroju. Istrošeni dio se mjeri na CMM opremi do ±0,01 mm i rekonstruira se geometrija.
Zašto raditi s Nanhaiyom
Pošaljite nam težinu dijela, vrijeme ciklusa i model stroja, a mi ćemo pokrenuti aritmetiku vremena zadržavanja prije nego što vam išta citiramo. Ponekad je odgovor drugačiji promjer vijka. Ponekad je to zaporni vijak u bačvi koju već imate. Povremeno se dogodi da vaš posao pripada drugom stroju, i mi ćemo to reći.
Kada je novi vijak rješenje, Nanhaiya je izgradilavijci za injekcijsko prešanjei bačve više od dvadeset godina, od 38CrMoAlA, 42CrMo, SKD-61 i nehrđajućeg čelika, nitriranog ili bimetalnog sa 2,5–3 mm slojem legure s volframom na do 62 HRC gdje to hrana zahtijeva.
Izrađujemo prema vašem crtežu, modelu stroja ili istrošenom uzorkuzamjenekompatibilan s glavnim markama strojeva, minimalna narudžba jednog seta i ponuda unutar 12 sati.
Borite se protiv žutila, neotapanja ili kratkih udaraca? Pošaljite svoj model stroja, težinu dijela, vrijeme ciklusa i smolu. Reći ćemo vam radi li se o L/D, promjeru, kapacitetu topljenja ili istrošenosti i ponuditi ponudu u roku od 12 sati.
Dobijte preporuku za vijakČesto postavljana pitanja
Koji je tipični L/D omjer za vijak za injekcijsko prešanje?
Većina vijaka za ubrizgavanje radi između 18:1 i 25:1, s 20:1 do 22:1 uobičajenim na strojevima opće namjene. Smole osjetljive na toplinu favoriziraju kraći kraj jer materijal provodi manje vremena vruć. Inženjerska plastika kojoj je potrebno temeljito topljenje daje prednost duljem kraju.
Mogu li promijeniti L/D omjer na svom stroju za injekcijsko prešanje?
Ne izravno. Duljina je fiksirana bačvom koja se strojno ugrađuje u stroj. Ono što možete promijeniti je promjer vijka, a budući da L ostaje isti, manji promjer automatski daje veći L/D. Taj jedini izbor također mijenja vaš kapacitet udarca i raspoloživi tlak ubrizgavanja.
Utječe li omjer L/D na veličinu snimke?
Posredno, a neodvojivo. Volumen udarca dolazi od promjera vijka i hoda, a ne od L/D. Ali na fiksnoj cijevi, promjer koji postavlja vaš hitac također postavlja vaš L/D. Odaberite manji vijak za manji hitac i dobit ćete veći L/D i veći tlak ubrizgavanja u isto vrijeme.
Kako mogu izračunati vrijeme zadržavanja u injekcijskom prešanju?
Podijelite nazivni kapacitet mlaznice stroja s vašom stvarnom veličinom mlaznice, a zatim pomnožite s vremenom ciklusa. Stroj od 200 g koji pokreće dio od 20 g u ciklusu od 30 sekundi daje otprilike 300 sekundi, ili pet minuta, zadržavanja. To je dugo vremena za držanje PC-a, POM-a, PET-a ili PVC-a na temperaturi taljenja.
Zašto je L/D injekcije kraći od L/D ekstruzije?
Jer vijak za ubrizgavanje radi u naletima. Plastificira sačmu, pa stane dok stroj ubrizgava i kalup se hladi, a talina u cijevi cijelo vrijeme stoji vruća. Ekstruder radi neprekidno i ništa ne čeka. Dodatna duljina cijevi na stroju za brizganje je dodatna toplinska povijest, a ne samo dodatni kapacitet taljenja, tako da vijci za brizganje ostaju kraći.
Koliki postotak kapaciteta cijevi treba koristiti moj hitac?
Uobičajeno citirane smjernice su otprilike 20% do 80% nazivnog kapaciteta udarca, a autoritet je vaš priručnik za stroj. Ispod te trake, vrijeme zadržavanja je dugo i materijal osjetljiv na toplinu degradira. Iznad njega nema mjesta za pravi jastuk i manje vremena za topljenje gotovo pune bačve.
Je li viši L/D bolji za injekcijsko prešanje?
Ne automatski. Veća duljina daje potpunije taljenje i jednoličnije taljenje, što poboljšava kvalitetu. Također održava više materijala toplim dulje, što degradira smole osjetljive na toplinu. Pravi L/D potpuno topi vaš materijal bez zadržavanja dulje nego što je potrebno.
Dijelovi mi žute. Je li to L/D problem?
Obično je to problem vremena zadržavanja, što je problem veličine sačme do kapaciteta cijevi. Prvo pokrenite izračun prebivališta. Ako se mali dio kuha u velikoj bačvi, nikakva postavka temperature i nikakva geometrija vijka to neće popraviti. Manji promjer vijka, ili manji stroj, hoće.