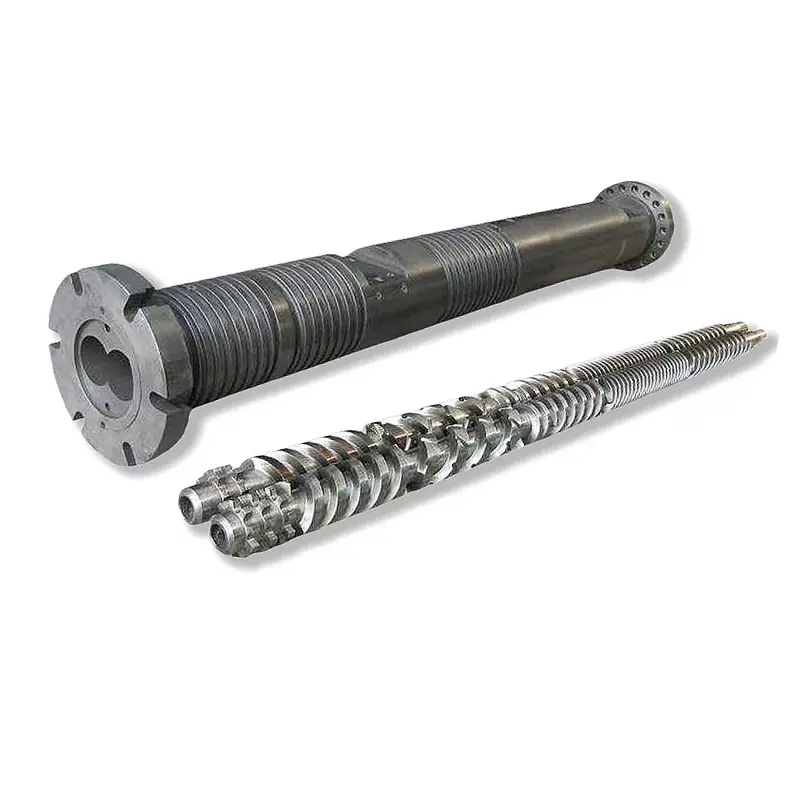
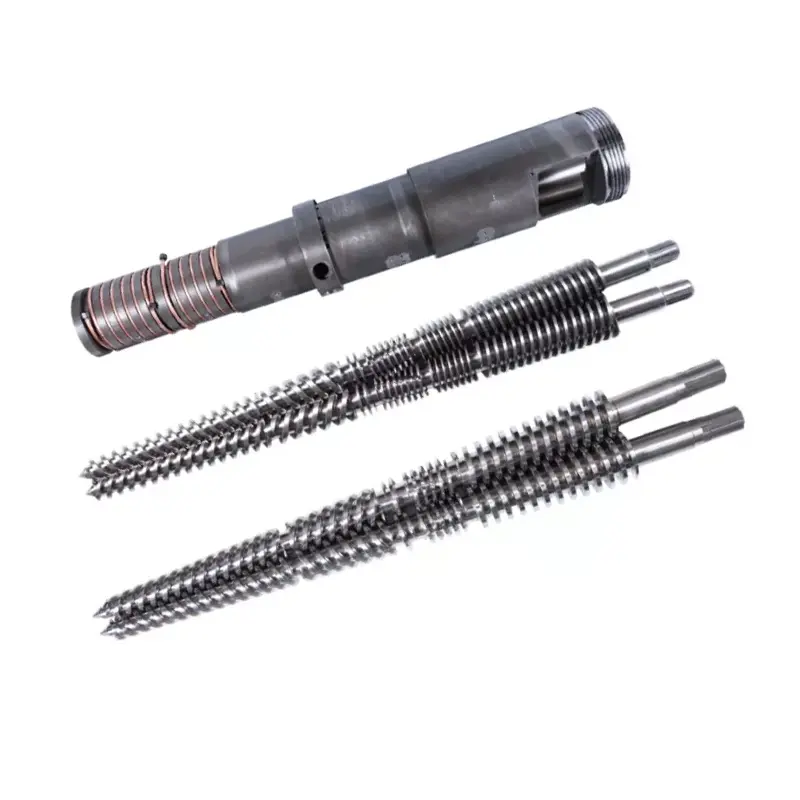
Set dvostrukih vijaka ima više od jednog radnog razmaka. Da biste donijeli ispravnu odluku o popravku ili zamjeni, mapirajte svaki vijak, svaki režanj bačve, međusobni odnos i sučelja stroja pod jednom kontroliranom referencom.
Izmjerite istrošenost paralelnog dvostrukog vijka i cijevi kao usklađeni sustav. Zabilježite oba vijka na imenovanim aksijalnim stanicama, oba režnja provrta u obliku osmice u definiranim smjerovima, razmak od vijka do vijka, središnju udaljenost, faziranje i aksijalno pristajanje. Usporedite kartu s odobrenim crtežom. Simptomi mogu potaknuti pregled, ali mjerenja odlučuju hoće li se zamijeniti vijci, bačva ili cijeli set.

Paralelni dvostruki vijak nema jedan univerzalni zazor
Na konvencionalnom jednom vijku dijametralni zazor često se izražava kao unutarnji promjer cijevi minus vanjski promjer letvice vijka. Radijalni zazor je polovica te razlike. Naševodič za mjerenje istrošenosti jednog vijkaobjašnjava zašto se aksijalne stanice i definicije još uvijek moraju podudarati.
Lokalni dijametralni odnos = odgovarajuća dimenzija cijevi minus odgovarajući vanjski promjer vijka
Lokalni radijalni odnos = lokalni dijametralni odnos podijeljen s 2
Ova aritmetika ne opisuje potpunu geometriju sklopa dvostrukih vijaka koji se isprepliću.
Paralelni dvostruki vijak dodaje drugi vijak, područje ispreplitanja, središnju udaljenost i vremenski kutni odnos. Cijev je obično u obliku osmice, a ne jednostrukog okruglog otvora. Trošenje također može biti različito u lijevom i desnom režnju i na suprotnim stranama letvica.
Datoteka mjerenja stoga treba razdvojiti najmanje pet odnosa:
- Vanjski profil svakog vijka prema odgovarajućem bačvastom dijelu.
- Razmak između vijaka kroz područje međusobnog zahvata.
- Središnja udaljenost i položaj oba režnja bačve.
- Faze rotacije, rukovanje i identitet lijevog ili desnog vijka.
- Relevantni aksijalni zazori, potisne površine, odstojnici i krajnji položaji.
Pogled na našu tvornicu:kupac koji traži "razmak od 0,3 mm" bez navođenja površina nije nam dao izvršni zahtjev. Pitamo je li taj broj dijametralni, radijalni, međuprolazni, bočni, vrhni ili aksijalni zazor, gdje se mjeri i u kojim uvjetima. Pogađanje ovdje može stvoriti metalni kontakt ili ostaviti novi set labavim.


Sačuvajte identitet sklopa prije povlačenja vijaka
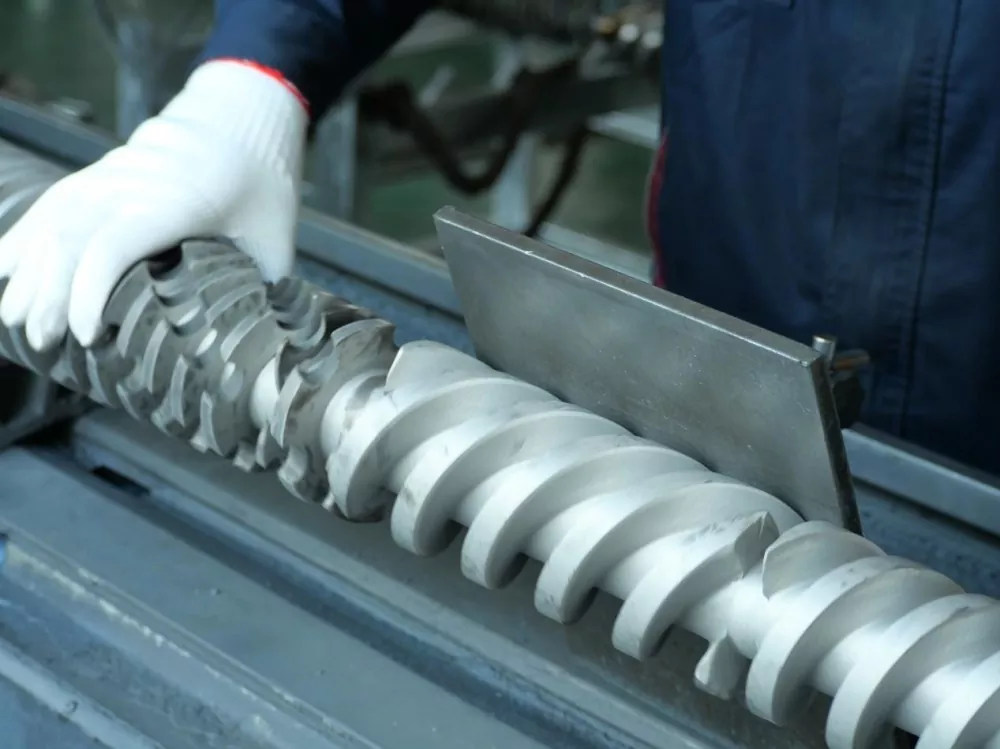
Mjerenja gube vrijednost ako su lijevi i desni vijci pomiješani ili referenca faziranja nestane tijekom uklanjanja. Prije otpuštanja sklopa, fotografirajte pogonski i ispusni kraj. Označite smjer gledanja koji se koristi za opisivanje rotacije, zatim označite oba vijka, osovine, odstojnike i oznake vremena.
Zabilježite koristi li strojkorotirajući vijciiliproturotirajući vijci. Također zabilježite jesu li vijci jednodijelni ili sastavljeni od elemenata. Nemojte pretpostavljati da dva vijka sa sličnim vanjskim dimenzijama dijele isti kazaljku, žljeb, redoslijed ili vrijeme.
Koristite upute za uklanjanje proizvođača stroja i sačuvajte svaku značajku zaključavanja i vremena. Ako se par ne može okrenuti prema odobrenom postupku nakon ponovnog sastavljanja, zaustavite se. Primjena pogonskog momenta za prevladavanje nepoznate smetnje može pogrešku u identifikaciji pretvoriti u štetu.

Izgradite jedan koordinatni sustav za oba vijka i oba režnja
Očistite komponente bez uklanjanja tragova zarezivanja, gubitka premaza ili rupa. Neka dijelovi postignu stabilnu temperaturu pregleda. Postavite nultu točku na imenovani kraj i označite aksijalne stanice koje se mogu ponoviti na paru vijaka i cijevi.
Dodajte stanice prije i poslije promjena geometrije, otvore za dovod i ventilaciju, područja miješanja i kraj za izgradnju tlaka. Na svakoj stanici identificirajte lijevi vijak, desni vijak, lijevi režanj i desni režanj. Zabilježite više kutnih smjerova kada metoda dopušta, jer jedan promjer može sakriti ovalnost ili jednostrano trošenje.
| Polje | Kako ga identificirati | Što otkriva |
|---|---|---|
| Aksijalna stanica | Udaljenost od definiranog datuma dovoda ili pražnjenja | Gdje se trošenje koncentrira duž procesnog dijela |
| Zavrnuti identitet | Lijevo ili desno, s navedenim pogledom | Asimetrično trošenje u letu i cjelovitost para |
| Vijčani profil | OD, vrijednost korijena, vrha ili boka s metodom i kutnim položajem | Gubitak metala na radnim površinama |
| Bačvasti režanj | Lijevi ili desni režanj, smjer i mjerna ravnina | Povećanje, ovalitet i lokalno ispiranje |
| Međusobni odnos | Imenovane površine, kutni položaj, fazni uvjet i način | Rizik od prekomjernog razmaka ili mehaničkih smetnji |
| Stanje površine | Numerirana fotografija vezana uz kartu postaje | Zareze, udubljenja, gubitak premaza, naslage i tragovi kontakta |
| Referentna vrijednost | Odobreni crtež, izvješće o novom dijelu ili dogovorena osnovna crta dizajna | Koliko se geometrija promijenila |
Coperionova objavljena bačvasta dijagnostička metodazahtijeva da njegove bačve budu čiste i hladne, zatim koristi mjerenje provrta i video inspekciju visoke razlučivosti na određenim veličinama ZSK i STS. Vaš stroj i alati za inspekciju mogu se razlikovati, ali pristup pokazuje zašto dimenzijski i vizualni dokazi pripadaju istom izvješću.
Nemojte izmišljati rezoluciju dodavanjem decimalnih mjesta izvan instrumenta i metode. Zabilježite instrument, status kalibracije, stanje potpore, temperaturu inspekcije i zapis operatera ili inspekcije. Ponovljiva karta s iskrenom nesigurnošću korisnija je od impresivne proračunske tablice sastavljene od dvosmislenih točaka.



Imate li uklonjeni set dvostrukih vijaka spreman za pregled?Pošaljite montažni crtež, lijevu i desnu identifikaciju, kartu stanice, fotografije i povijest rada. Možemo razgovarati o tome što treba sačuvati i koja područja trebaju detaljnije mjerenje.
Pošaljite kartu trošenjaPogledajte proizvode s paralelnim dvostrukim vijkomKoristite ponašanje linije za odabir mjesta pregleda, a ne za proglašavanje kvara
Padajući učinak pri istoj brzini puža, nestabilan tlak, promjenjivo opterećenje, loša disperzija, neotopljeni materijal i nedostaci proizvoda koji se ponavljaju mogu opravdati pregled. Također mogu doći od hranjenja, formulacije, grijača, senzora, ventilacije, ograničene matrice ili problema s pogonom.
Spremite radnu osnovnu liniju prije promjene nekoliko postavki odjednom. Bilježite stvarnu brzinu dodavanja, brzinu vijka, indikaciju opterećenja ili zakretnog momenta, tlak, postavke zone, izmjerenu temperaturu taline kada je dostupna i provjere gotovog proizvoda. Usporedite istu formulaciju i nizvodnu postavku.
Japan Steel Works napominje da istrošeni dvostruki vijčani elementi mogu smanjiti propusnost i disperziju te mogu doprinijeti ozbiljnom kvaru osovine vijka ili mjenjača. To je dobar razlog za ranu provjeru, ali simptom ipak treba povezati s fizičkim stanjem vašeg stroja.
Ako se linija vrati u normalu nakon ispravljanja kalibracije dodavača ili začepljenog ventila, ne bismo prodali istrošenost kao dijagnozu. Ako proces ostane nestabilan, a mapa mjerenja pokazuje odgovarajuće lokalno povećanje zazora, slučaj zamjene je mnogo jači. Cilj je riješiti problem proizvodnje, a ne dobiti narudžbu za najveći set.
| Uočeni obrazac | Proces provjere prije osude | Fizički dokazi koje treba tražiti |
|---|---|---|
| Izlaz pada nepromijenjenom brzinom | Točnost hrane, nasipna gustoća, receptura i ograničenja kalupa | Lokalno povećanje provrta, istrošenost leta i promjena zazora |
| Tlak ili opterećenje postaje nestabilno | Hranjenje, kontrola temperature, ventilacija i nizvodno ograničenje | Nejednako lijevo/desno trošenje, naslage, oštećenja ili tragovi kontakta |
| Kvaliteta disperzije ili taline opada | Serija materijala, doziranje aditiva, konfiguracija miješanja i povijest temperature | Istrošenost predviđenih površina za miješanje ili pogrešno ugrađenih elemenata |
| Metalni zvuk ili nagli porast zakretnog momenta | Zaustavite se pod postupkom stroja i provjerite pogon i poravnanje | Oznake svježeg kontakta, savijeni dijelovi, fazna pogreška ili strani materijal |
| Brzo ponovljeno trošenje nakon zamjene | Kontaminacija materijala, poravnanje, montaža, radna ograničenja i odabir površine | Ponovljeno mjesto i smjer oštećenja |
Odlučite što ćete zamijeniti iz usklađenog izvješća
Zamjena samo vijaka je razumna kada oba krila cijevi ostanu unutar odobrene geometrije, središnji odnos je dobar i uzrok habanja je shvaćen. Zamjena samo bačve također može biti opravdana kada par vijaka ostaje prihvatljiv i kompatibilan s obnovljenom geometrijom provrta.
Zamijenite usklađeni set ako su obje strane istrošene, referentna geometrija je nesigurna ili bi nova komponenta i dalje radila protiv oštećenog partnera. Ako uzorak istrošenosti ukazuje na neusklađenost, pogrešku u fazi ili strani materijal, uklonite taj uzrok prije ugradnje novih dijelova.
| Izmjereno stanje | Vjerojatan opseg za procjenu | Potrebna zaštita |
|---|---|---|
| Par vijaka istrošen; oba režnja unutar odobrenih granica | Popravite ili zamijenite vijke | Potvrdite obnovljenu ili novu geometriju u odnosu na zadržanu cijev |
| Izlizani režnjevi; vijke unutar odobrenih granica | Kvalificirani popravak ili zamjena cijevi | Provjerite kompatibilnost s oba zadržana vijka i središnjim razmakom |
| Istrošeni vijci i cijev | Odgovarajuća zamjena vijka i cijevi | Odobriti jedan kontrolirani set crteža i plan inspekcije |
| Lokalizirano bodovanje ili jednostrani kontakt | Istraživanje uzroka prije odabira komponente | Provjerite poravnanje, ležajeve, osovine, faze i onečišćenje |
| Geometrija prihvatljiva, ali dužnost promijenjena | Pregled procesa i geometrije | Definirajte novi materijal, učinak, ograničenja stroja i prihvaćanje proizvoda |
Nemojte koristiti generički internetski množitelj kao ograničenje automatske zamjene. Promjer, tip vijka, dizajn stroja, tolerancija materijala i proizvoda su važni. Odluku bi trebali kontrolirati izvorni crtež i kriteriji usluge proizvođača stroja.
Za šire simptome i mogućnosti popravka pogledajte našvodič za trošenje i zamjenu cilindra vijka. Ova stranica specifična za blizance dodaje informacije o lijevom/desnom, režnjama, središtu i fazi koje konvencionalna inspekcija s jednim provrtom ne pokriva.
Upotrijebite mjesto istrošenosti za određivanje površine
Nanhaijinaproizvodi s paralelnim dvostrukim vijkomuključuju PVC, PE, PP, gumu, plastiku, aplikacije za miješanje i granulaciju. Materijalna obveza varira u tom rasponu. Staklena vlakna, mineralno punilo, pigment, reciklirana kontaminacija i korozivni sastojci trebaju biti navedeni prema vrsti i opterećenju.
Na našim ko-rotirajućim i suprotno-rotirajućim stranicama proizvoda navedene su iste osnovne referentne vrijednosti: 38CrMoAlA, tvrdoća toplinske obrade od HB260 do 320, tvrdoća nitriranja od HV950 do 1000, dubina nitriranja od 0,50 do 0,70 mm i krtost nitriranja stupnja 1 ili niže. Također navode Ra0,4 i ravnost vijaka od 0,015 mm.
Dostupne vrijednosti proizvoda također uključuju tvrdoću kroma od HV 950 ili više na debljini od 0,05 do 0,10 mm i tvrdoću bimetala od HRC60 do 65 na dubini od 2,0 do 3,0 mm. HV i HRC koriste različite ljestvice, tako da najveći tiskani broj ne označava bolju opciju.
| Nalaz iz karte istrošenosti | Što definirati u novoj specifikaciji | Što ne pretpostavljati |
|---|---|---|
| Vrhovi letenja gube materijal u ispunjenoj procesnoj zoni | Zaštićena mjesta leta, tretman ili legura, dubina sloja i konačna geometrija | Svaka zona treba istu nadogradnju |
| Jedan režanj bačve troši se više od drugog | Mapa režnja, poravnanje i središnje provjere, zatim zaštita bačve | Sam tvrđi materijal ispravit će neusklađenost |
| Udubljenje ili gubitak površine | Kemija materijala, povijest čišćenja, zahvaćena zona i kompatibilni površinski sustav | Sva oštećenja površine su abrazivno trošenje |
| Oznake kontakta ponavljaju se na jednom licu | Pregled faze, ravnosti, osovine, ležaja i sklopa | Profil vijka je jedini uzrok |
| Jednoliko nošenje nakon duge stabilne službe | Izvorna geometrija, izmjerena promjena i potreban interval održavanja | Redizajn je automatski neophodan |
battenfeld-cincinnati preporučuje mjerenje istrošenosti jednom godišnje ili nakon 6000 radnih satiu svojim servisnim smjernicama za jednostruke, konusne dvostruke, paralelne dvostruke i planetarne ekstrudere. Tretirajte to kao referencu planiranja jednog dobavljača. Linije koje obrađuju jaka punila ili pokazuju brzi trend trošenja možda će trebati drugačiji interval.


Pretvorite inspekcijsku datoteku u proizvodnu narudžbu
Paket ponude trebao bi sadržavati proizvođača stroja i model, odobrene nacrte, formulaciju materijala, operativni zapis i mapu trošenja. Odredite želite li vjernu zamjenu, procjenu popravka ili promjenu geometrije. Ako se izvedba mora poboljšati, navedite mjerljivi cilj i ograničenja stroja.
Kontrola crteža važna je jednako kao i nominalna veličina. Nanhaijinastranicu proizvodne opremenavodi CNC bušenje i glodanje točnosti pozicioniranja od 0,02 mm, CNC tokarilice za izratke do 6 metara, te petoosne obrade za nepravilne letve i posebne prirubnice. Za te sposobnosti i dalje je potreban nedvosmislen crtež i plan pregleda.
Dovest ćemo u pitanje crtež kada je navedeni zazor u sukobu s nošenim uzorkom ili kada nedostaju podaci s lijeve i desne strane. To je dio odgovornosti proizvodnje. Potpisana revizija crteža jeftinija je od otkrivanja neslaganja pri ugradnji.


Trebate li zamjenski opseg prije nego što zatražite cijene?Prvo pošaljite izvješće o starom dijelu i problem s radom. Možemo vam pomoći razdvojiti pitanja crteža, dokaze nošenja i odabir materijala prije početka komercijalne usporedbe.
Zatražite pregled zamjeneOtvorite stranicu za upitPrvo provjerite prikladnost, a zatim provjerite proizvodnju
Ulazna inspekcija treba potvrditi identitet dijela, reviziju crteža, lijeve i desne oznake, materijalne dokumente, navedene dimenzije i zaštićene površine prije ugradnje. Vodite evidenciju o otpremi i inspekciji povezanom sa serijskim brojem komponente ili identifikacijom para koja se koristi u vašem pogonu.
Slijedite postupke sklapanja, poravnanja, podmazivanja, zagrijavanja i pokretanja proizvođača ekstrudera. Potvrdite potrebno slobodno kretanje para samo odobrenom metodom. Nemojte koristiti pogon za forsiranje neobjašnjivog uskog položaja.
Naručite s dogovorenim materijalom, rasporedom hrane i kalupom. Zabilježite učinak, brzinu vijka, indikaciju opterećenja ili zakretnog momenta, tlak, ponašanje temperature, stanje ventilacije i kvalitetu gotovog proizvoda. Usporedite s uvjetima prihvatljivosti, a ne s kratkom rotacijom bez opterećenja ili lakšom smolom.

Zamolite Nanhaiyu da pregleda vašu datoteku za trošenje dvostrukih vijaka
Pošaljite crtež stroja, identifikaciju lijevog i desnog vijka, točku gledišta rotacije, informacije o fazi, središnju udaljenost, mapu istrošenosti, recept za materijal i operativni zapis. Recite nam koji je simptom potaknuo inspekciju i je li vaš prioritet restauracija, dulji vijek trajanja ili novi proces.
Pošaljite crteže i mjere e-poštomRaspravljajte na WhatsAppuPogledajte proizvode s paralelnim dvostrukim vijkom
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
Proizvodi:Ko-rotirajuće paralelne dvostruke vijčane cijevi | Suprotno rotirajuće paralelne dvostruke vijčane cijevi | PVC paralelne bačve s dva vijka | Gumeni i plastični paralelni dvostruki vijci
Email:info@nhyscrew.com
Telefon:+86-13505809643| Mobitel:+86-13587082002
Blok C, br. 2 zapadni dio, avenija Xingzhou, okrug Dinghai, grad Zhoushan, provincija Zhejiang, Kina.
Servisne informacije | Oprema za proizvodnju | Profil tvrtke | Kontaktirajte nas
Često postavljana pitanja
Što je zazor cijevi paralelnog dvostrukog vijka?
To je skup geometrijskih odnosa, a ne jedan univerzalni jaz. Korisna specifikacija razlikuje razmak svakog vijka od njegove bačve, razmak od vijka do vijka kroz područje međusobnog spajanja, središnju udaljenost, faze i bilo koji relevantni aksijalni razmak. Odobreni nacrt stroja definira ciljne vrijednosti i metode mjerenja.
Mogu li izračunati zazor dvostrukog vijka kao ID bačve minus OD vijka?
To oduzimanje može opisati lokalni dijametralni odnos samo kada se dvije vrijednosti odnose na odgovarajuće lokacije i definiranu geometriju provrta. Ne opisuje razmak od vijka do vijka, međuzahvat, faziranje, središnju udaljenost ili izvanokrugli provrt u obliku osmice. Nemojte ga koristiti kao jedinu prihvatljivu vrijednost dvostrukog vijka.
Koliko mjesta trebam izmjeriti na dvostrukom vijku i cijevi?
Ne postoji univerzalno brojanje. Napravite dovoljno aksijalnih stanica da pokriju područja punjenja, topljenja ili kompresije, miješanja, ventilacije i izgradnje tlaka, zatim dodajte stanice oko vidljivih oštećenja ili promjena geometrije. Koristite iste nazive stanica na oba vijka i oba režnja bačve.
Što treba zabilježiti prije uklanjanja paralelnih dvostrukih vijaka?
Zabilježite instalirane lijeve i desne položaje, rotaciju gledano s imenovanog kraja, držanje ruku, oznake vremena ili faze, spojeve vratila, razmaknice i aksijalni poredak. Fotografirajte pogon i završetak, označite svaki dio i sačuvajte postupak uklanjanja proizvođača stroja.
Mogu li zamijeniti samo dvostruke vijke i zadržati staru cijev?
Da, kada su provrti cijevi, središnji odnos i stanje površine unutar odobrenih granica i kada je uzrok trošenja vijaka shvaćen. Ako je cijev povećana, ovalna, zarezana ili neporavnata, sami novi vijci mogu ostaviti prevelik ili neravnomjeran razmak. Temeljite odluku na podudarnom izvješću mjerenja.
Koliko često treba mjeriti istrošenost cijevi paralelnog dvostrukog vijka?
Postavite interval iz plana održavanja proizvođača stroja, težine materijala, radnih sati i vlastitog trenda trošenja linije. Battenfeld-cincinnati objavljuje jednu godinu ili 6000 radnih sati kao svoju servisnu preporuku, ali to je referenca za planiranje, a ne univerzalno ograničenje zamjene.
Objavljuje li Nanhaiya jedan standardni radni zazor za svaki paralelni dvostruki vijak?
Niti jedna vrijednost radnog zazora ne pokriva cijeli raspon. Nanhaiya objavljuje vrijednosti proizvoda za materijal, toplinsku obradu, površinsku tvrdoću, dubinu sloja, hrapavost i ravnost vijaka. Funkcionalni razmaci još moraju biti definirani na odobrenom crtežu za određeni stroj i par vijaka.
Što trebam poslati za ponudu zamjenske paralelne dvostruke vijčane cijevi?
Pošaljite proizvođaču stroja i model, odobrene nacrte, identifikaciju lijevog i desnog vijka, točku rotacije, središnju udaljenost, pojedinosti o spoju i prirubnici, formulaciju materijala, zapis o učinku i radu, mapu aksijalnog trošenja, fotografije površine, povijest kvarova i potrebne dokumente o inspekciji.
Za odabir sustava i načela rada, nastavite s našimvodilica paralelnog dvopužnog ekstruderaili širevodič za odabir dvopužnog ekstrudera.