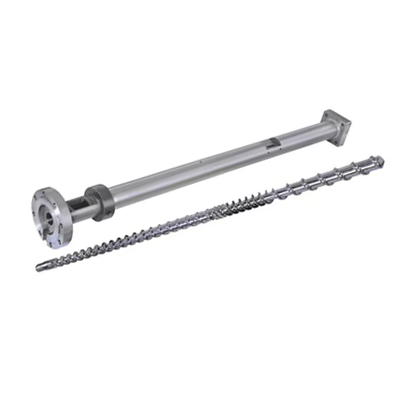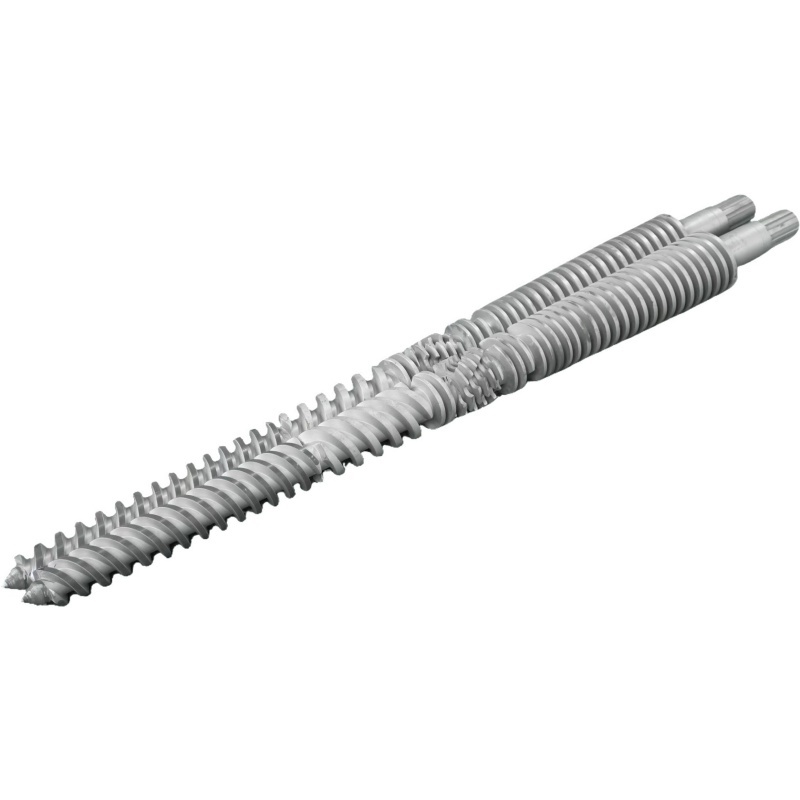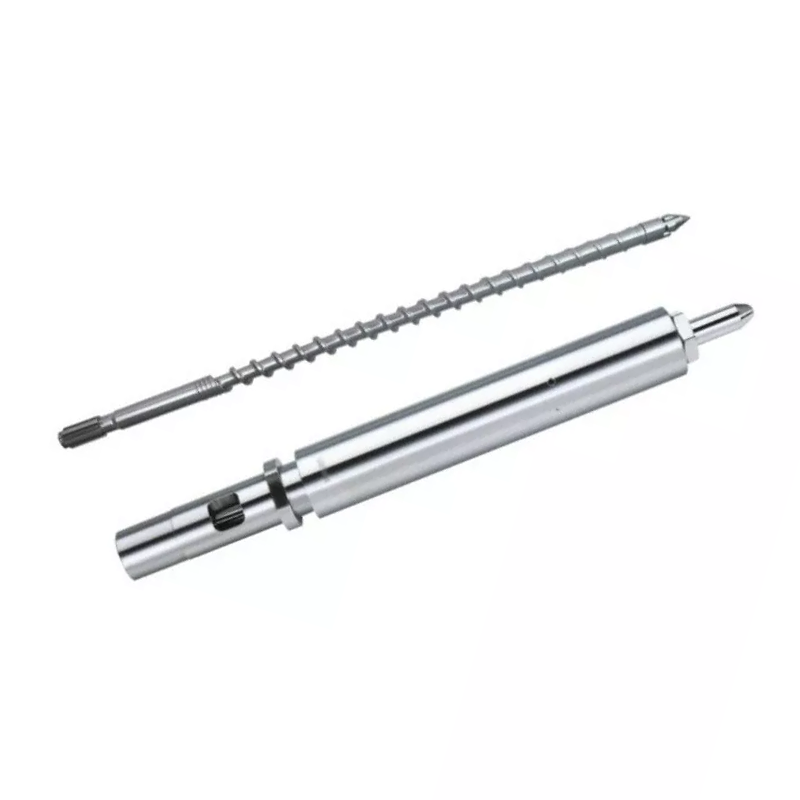
Spor mjerač vremena oporavka može ukazivati na problem s punjenjem, promijenjeni proces ili istrošeni hardver. Korisna dijagnoza vam govori koji i košta li vas stvarno vremena ciklusa.
Ako oporavak vijka za injekcijsko prešanje traje predugo, prvo provjerite odgađa li ciklus. Zatim provjerite kontinuitet dovoda, stvarnu brzinu puža, protutlak i temperaturu u odnosu na stabilan referentni rad. Provjerite geometriju i istrošenost kada te provjere ne objašnjavaju gubitak. Zamijenite komponente samo nakon identificiranja ograničavajuće funkcije.

Prvo, ustanovite je li oporavak na kritičnom putu ciklusa
Oporaba vijka je faza plastificiranja i mjerenja: vijak se okreće, priprema sljedeći hitac i povlači se dok se talina nakuplja ispred njega. Razlikuje se od injekcije, kada se vijak pomiče prema naprijed kako bi isporučio taj udarac. Provjerite definiciju mjerača vremena vašeg kontrolera, osobito uključuje li odgodu ili dekompresiju.
Oporavak se često preklapa s dijelom slijeda hlađenja. Njegov učinak na ukupno vrijeme ciklusa stoga ovisi o tome kada oporavak počinje i koja radnja stroja mora čekati da završi. Pročitajte trag sekvence umjesto pretpostavke da svaka sekunda uklonjena iz oporavka uklanja sekundu iz ciklusa.
| Trajanje oporavka | Čekaj iza prozora | Što promjena znači |
|---|---|---|
| 12 sekundi | 2 sekunde | Oporavak odgađa sljedeću radnju. |
| 9 sekundi | 0 sekundi | Poboljšanje oporavka od 3 sekunde uklanja 2 sekunde čekanja. |
| 7 sekundi | 0 sekundi | Još 2 sekunde od oporavka ne donose daljnje smanjenje ciklusa u ovom primjeru. |
Naše prvo pitanje je čeka li stroj taljenje ili jednostavno prijavljuje broj koji želite smanjiti. Ako oporavak već udobno stane unutar dostupnog prozora, usredotočili bismo se na konzistentnost i kvalitetu taljenja prije nego što preporučimo vijak većeg učinka.
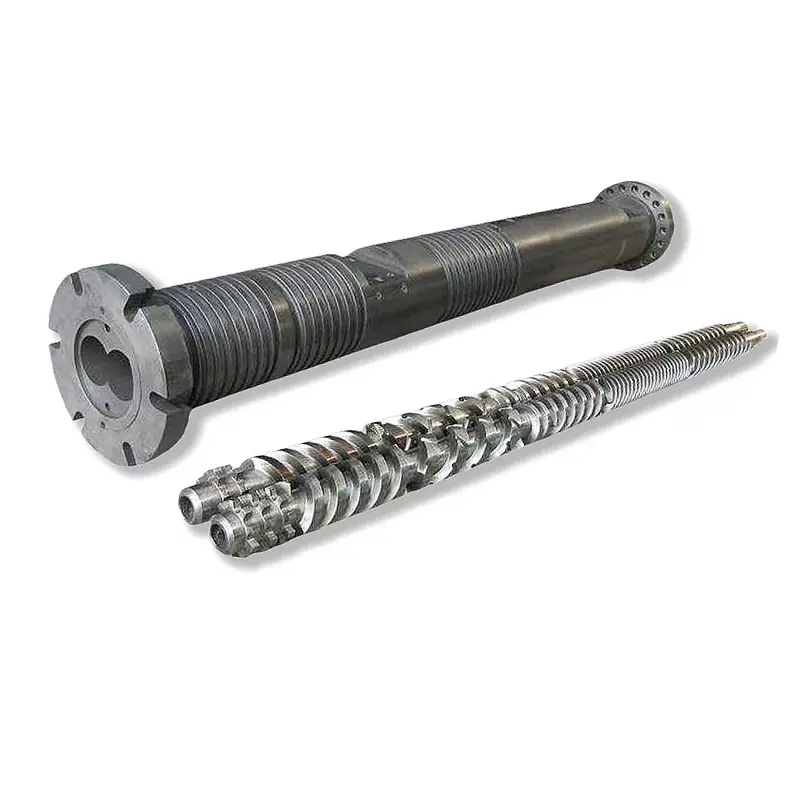
Za šire objašnjenje sklopa pogledajte našinjekcijsko prešanje vijak za bačvu vodilicu. Ovdje je cilj uži: utvrditi zašto se oporavak promijenio i koju akciju podržavaju dokazi.
Nagla promjena i postupni pad zahtijevaju različite polazne točke
Spremite referencu prije podešavanja stroja. Usporedite isti stupanj smole, omjer ponovnog mljevenja, postavku mljevenja, kalup i temperaturne uvjete. Zabilježite pojedinačne cikluse kao i prosjek; povremeni vrlo spori oporavak može poremetiti proizvodnju čak i kada se prosjek čini prihvatljivim.
| Uočeni obrazac | Prvo provjerite | Dokazi vrijedni snimanja |
|---|---|---|
| Naglo povećanje nakon promjene materijala ili recepture | Oblik punjenja, ponovno mljevenje, stanje sušenja i prenesene postavke | Serija materijala, omjer mješavine, stanje čestica i zapisi prije/poslije procesa |
| Isprekidani spori ciklusi s normalnim ciklusima između njih | Prekid napajanja, premošćivanje i varijacija stvarne brzine | Praćenje oporavka, aktivnost punjača i stvarni RPM za iste cikluse |
| Oporavak se postupno pogoršava pod stabilnom dužnošću | Provjerite uvjete rada, zatim provjerite istrošenost | Povijesni podaci o iskorištenju i izmjerene dimenzije puža/bačve |
| Veliko opterećenje i stvarni broj okretaja ispod naredbe | Pogon stroja, ograničenje momenta i toplinsko stanje | Stvarni u odnosu na zadani RPM, trend opterećenja i alarmi stroja |
| Problem počinje odmah nakon zamjene komponente | Identitet ugrađenog dijela, dimenzije, geometrija i sklop | Odobrena revizija crteža, ugrađene komponente i postavke za puštanje u rad |
Ovi obrasci određuju redoslijed istrage; nijedan nije dokaz sam po sebi. Iznenadna pogreška s bukom, zarezima ili nenormalnim opterećenjem zahtijeva hitnu pozornost servisera stroja, čak i ako vrijeme u početku nalikuje problemu procesa.
Uvjerite se da peleti neprekidno dopiru do puža
Pun spremnik ne dokazuje da se puž puni. Provjerite utovarivač, klizač za zatvaranje, put materijala i hlađenje ulaznog grla. Potražite prekid koji se poklapa sa sporim ciklusima prije promjene kompresijskog dijela ili naručivanja novog vijka.
Asahija KaseijaSmjernice Asacleana za premošćivanje usisnog grlaobjašnjava kako toplina u blizini stražnje zone cijevi može prerano omekšati kuglice. Kuglice se mogu zgrudati i zapriječiti prolaz, ostavljajući vijak bez materijala iako smola ostaje iznad njega.
Provjerite što se promijenilo u samom feedu. Drugačiji omjer ponovnog mljevenja, više sitnih ili nepravilnih čestica zaslužuje pozornost. Celanese posebno povezuje kvalitetu ponovno usitnjenih čestica s problemima dodavanja i oporavka u svomVectra® LCP vodič za obradu. Njegove su preporuke specifične za materijal, ali daju konkretan razlog za bilježenje stanja čestica, a ne samo naziv smole.
Ako se oporavak pogorša nakon promjene brušenja, usporedit ćemo ga s odobrenim referentnim uvlačenjem prije promjene hardvera. Ako se vrati staro ponašanje oporavka, ispitivanje feeda ima prioritet. Taj rezultat daje tvornici mnogo bolji smjer od zahtjeva za "bržim vijkom".
Sušenje i dalje treba zadovoljiti zahtjeve dobavljača smole. Nemojte pretpostavljati da je vlaga objašnjenje za svaki problem vremena ili da prihvatljivi oporavak dokazuje da je smola dovoljno suha. Obradljivost i kvaliteta konačnog dijela zahtijevaju zasebne provjere.
Zajedno provjerite stvarnu brzinu, protutlak i temperaturu taline
Očitajte stvarni broj okretaja u minuti, a ne samo zadanu vrijednost
Ako je naredba nepromijenjena, ali se vijak okreće sporije, provjerite radna ograničenja stroja i ponašanje pogona. Preporuka geometrije ne može riješiti neobjašnjivi jaz između tražene i isporučene brzine. Zabilježite stvarnu brzinu kroz hod oporavka, posebno tamo gdje usporavanje počinje.
RPM također treba da promjer vijka puno znači. Našeasortiman vijaka za injekcijsko prešanjeuključuje promjere od 30 do 170 mm. Prijenosom postavke brzine vrtnje između različitih promjera mijenja se periferna brzina na površini vijka.
Periferna brzina, m/s = π × promjer, mm × RPM ÷ 60 000
Pri 100 okretaja u minuti, vijak od 40 mm ima perifernu brzinu od oko 0,209 m/s; vijak od 60 mm postiže oko 0,314 m/s. Ovo su izračunati primjeri, a ne preporučene postavke ili izravni izračuni brzine smicanja taline.
Za procjenu brzine upotrijebite smjernice za obradu stvarne kvalitete smole i ograničenja stroja. Povećanje broja okretaja u minuti korisno je samo ako ga stroj može isporučiti i rezultirajuća talina ostaje prihvatljiva.
Saznajte zašto je protutlak postavljen tamo gdje jest
Povratni pritisak opire se povlačenju vijka tijekom oporavka i utječe na plastificiranje materijala. Ako je povećan da bi se ispravio problem s miješanjem ili mjerenjem, smanjivanje jednostavno radi poboljšanja mjerača vremena može vratiti problem kvalitete. Prije usporedbe strojeva provjerite je li prikazani tlak hidraulički ili specifični plastični tlak.
Univerzalna preporuka za protutlak posebno je beskorisna. Za Vectru LCP,Celanese navodi minimalni protutlak, specifičnih 5-15 bara, te upozorava na pregrijavanje i oštećenje vlakana pretjeranim pritiskom. To je smjernica za Vectru, a ne postavka za kopiranje u PP, ABS ili PC proces.
Provjerite taljenje prije prihvaćanja brže postavke
Zadane vrijednosti bačve ne opisuju u potpunosti toplinsko stanje taline. Slijedite odobreni postupak mjerenja temperature taljenja, provjerite sustav grijača i senzora i usporedite kvalitetu dijelova nakon kontrolirane promjene. Kraće vrijeme oporavka s diskoloracijom, neotopljenim materijalom ili lošijom konzistencijom nije uspješna prilagodba.
Promijenite jednu po jednu relevantnu varijablu i dopustite procesu da se stabilizira. TheVectra smjernice za rješavanje problemakoristi isti postupni pristup. Držite probu unutar odobrenog operativnog okvira za materijal koji stvarno izvodite.
Odvojite istrošeni prijenosni dio od nepovratnog prstena koji curi
Kada su uvjeti hranjenja i rada usporedivi, ali se oporavak stalno pogoršava, stanje puža i cijevi zaslužuje pregled. Izmjerite vanjski promjer letve i provrt cijevi na definiranim mjestima prema crtežu ili utvrđenim granicama inspekcije. Provjerite površinska oštećenja kao i dimenzije.
Sklop s prednjim vijkom treba drugačiji test. Tijekom obnavljanja, nepovratni ventil omogućuje pomicanje taline naprijed; tijekom ubrizgavanja, trebao bi se zatvoriti protiv povratnog toka. Ventil koji curi može utjecati na konzistenciju injekcije, ali to ne znači da je dio za plastificiranje vijka istrošen.


Ako težina jastuka ili sačme također varira, uključite ispitivanje nepovratnog ventila proizvođača stroja u ispitivanje. Naševodič za odabir vrha vijkadetaljnije pokriva dimenzije prstena, sjedišta i spajanja.
Ne bismo odobrili potpunu zamjenu vijka i bačve samo na sporom mjeraču vremena. Nasuprot tome, novi vijak ne bi trebao ići u istrošenu cijev bez provjere prianjanja. Zatražite izvješće o dimenzijama koje identificira položaje mjerenja i granice trošenja korištene za postizanje preporuke.
Kada drugačiji dizajn vijaka ima smisla?
Pregled dizajna postaje koristan kada trenutna geometrija ne može ispuniti predviđenu dužnost unutar prihvatljivih radnih uvjeta. To može uslijediti nakon promjene smole, većeg zahtjeva za ubacivanjem ili kraćeg dostupnog perioda oporavka. Držite ga odvojeno od obnavljanja prethodno uspješnog procesa koji se jednostavno pokvario.
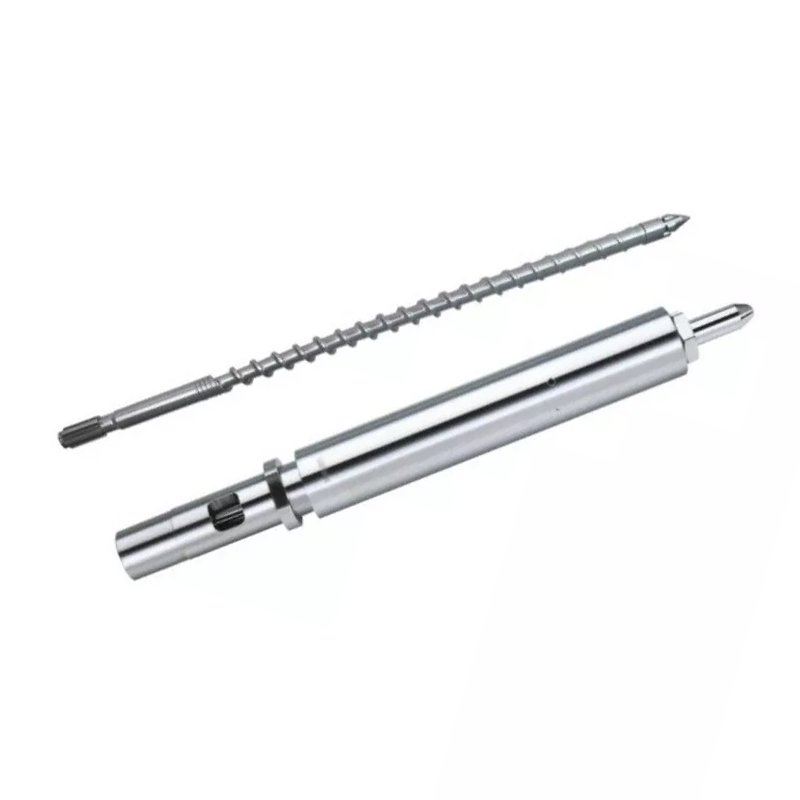
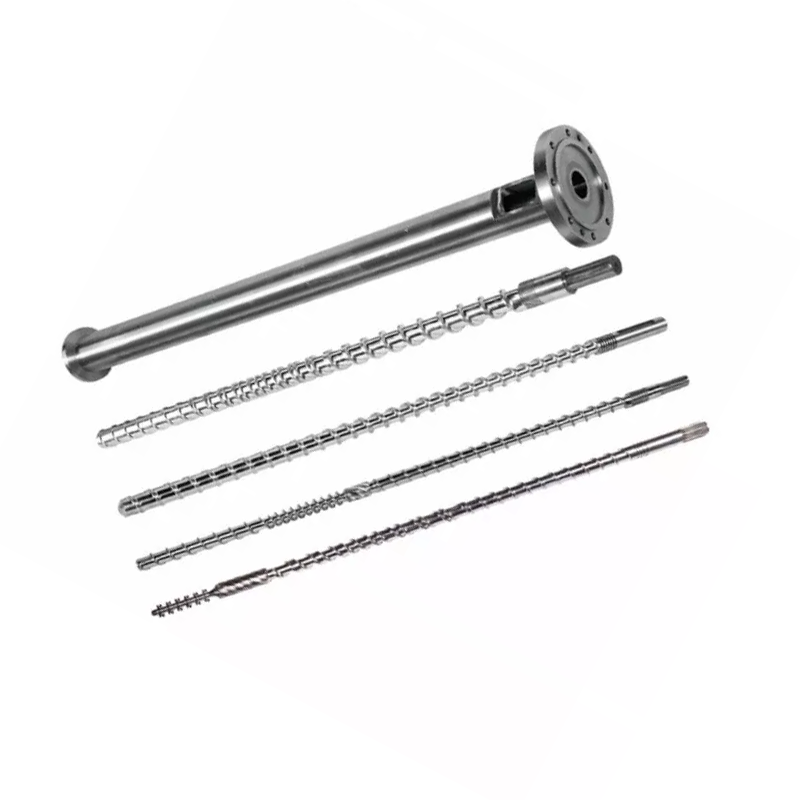
Naše dvije obitelji proizvoda s vijcima za ubrizgavanje ilustriraju relevantan izbor dizajna:
| Nanhaiya dizajn | Kompresijski dio | Kako bismo ga koristili u recenziji |
|---|---|---|
| Vijak za postupno injekcijsko prešanje | Obično 40%-60% ukupne duljine vijka, približno 50% u opisu proizvoda | Dulje, postupno smanjenje dubine kanala za poslove koji zahtijevaju kontroliranu plastifikaciju. Procijenite točnu smolu, sačmu i toplinsko ponašanje. |
| Mutant vijak za injekcijsko prešanje(dizajn naglog sažimanja) | Otprilike 5%-15% ukupne duljine vijka | Kraći prijelaz s oštrijim smanjenjem dubine kanala. Procijenite brzinu taljenja i toplinsku ujednačenost prije nego što je odaberete za rješavanje ograničenja kapaciteta. |
Naš postupni dizajn pokriva aplikacije uključujući PS, PC i ABS; obitelj naglog sažimanja uključuje aplikacije kao što su PE i PP. Ovi putovi proizvoda pomažu započeti raspravu. Oni ne zamjenjuju kvalitetu smole i strojnu provjeru, osobito s punilima, ponovnim brušenjem ili zahtjevnom specifikacijom kvalitete.

Površinska obrada rješava trošenje, a ne blokirano grlo za dovod
Obje obitelji proizvoda koriste čelik 38CrMoAlA. Njihove specifikacije detalja o proizvodu uključuju sljedeće opcije tretmana, koje pripadaju raspravi o zamjeni kada se pregledom utvrdi istrošenost:
| Vlasništvo | Vrijednost pojedinosti o proizvodu | Što to znači za upit |
|---|---|---|
| Tvrdoća nitriranja | HV900-1100 | Navedite obrađene površine i zahtjeve za pregled. |
| Dubina nitriranja | 0,5-0,8 mm | Odredite odabrani tretman; nemojte zaključivati o vijeku trajanja samo iz dubine. |
| Tvrdoća legure nikal-volfram | HRC55-62 | Pregledajte leguru sa stvarnom smolom, punilom i uzorkom trošenja. |
| Dubina sloja legure | 0,8-2,0 mm | Definirajte ojačana područja na dogovorenoj specifikaciji komponente. |
Našedetalji proizvoda postupnog vijkaopisati ojačanje ranjivih područja legurom nikal-volfram. Iz tvorničke perspektive, želimo da predložena zaštita odgovara izmjerenom trošenju. Skuplja površina ne popravlja neadekvatno uvlačenje niti utvrđuje da geometrija vijka odgovara smoli.


Pretvorite dijagnozu u konkretnu akciju
Neka preporuka bude onoliko uska koliko to dokazi dopuštaju. Prekid napajanja zahtijeva korekciju sustava napajanja. Naredba za brzinu koju stroj ne može održavati poziva za pregled stroja. Potvrđeno curenje ventila zahtijeva procjenu ventila i sučelja. Izmjereno trošenje vijka ili bačve podržava zamjenu komponente ili kvalificiranu procjenu obnove.
Ako je sklop u prihvatljivom stanju, ali novi proizvodni zadatak premašuje njegov praktični kapacitet plastificiranja, pošaljite projektni zadatak. Nanhaiya nudi prilagođeni dizajn vijaka, strojnu obradu i zavarivanje raspršivanjem legura. Našeoprema za proizvodnjuuključuje CNC tokarilice za izratke do 6 metara duljine i petoosne obrade za složene letve i prirubne strukture.

Pošaljite zapis koji objašnjava problem
- Proizvođač i model stroja, promjer vijka, montažni crtež i detalji namještenog vrha vijka.
- Vrsta smole, punjenje punila, omjer ponovnog mljevenja i stanje čestica.
- Vrijeme oporavka po ciklusu, stvarni i zadani broj okretaja u minuti, protutlak s njegovom osnovom tlaka i zapisi opterećenja ili alarma.
- Postavka udarca, jastuk, težina dijela i trkača, temperaturni zapisi i raspoloživi prozor za oporavak.
- Promjene koje su već ispitane, njihov učinak na kvalitetu dijelova i izvješće o trošenju dimenzija.
Za puštanje u rad, dogovorite smolu, sačmu, radni prozor i prihvatljivu kvalitetu dijelova. Zatim usporedite ponovljivost oporavka i stvarno ukupno vrijeme ciklusa. Brži izolirani test plastificiranja nije dovoljan ako proizvodni kalup još čeka ili dijelovi ne prođu inspekciju.

Trebate prijedlog vijka ili cijevi za potvrđeno ograničenje iskorištenja?
Pošaljite Nanhaiyi zapis o crtežu i radu, uključujući što se promijenilo i što vaša linija treba postići. Recite nam vraćate li izvornu dužnost ili se pripremate za drugačiji materijal ili ciklus.
Pošaljite svoj crtež i podatke o procesuPogledajte vijke za injekcijsko prešanjeRaspravljajte na WhatsAppu
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
Email:info@nhyscrew.com
Telefon:+86-13505809643| Mobitel:+86-13587082002
Blok C, br. 2 zapadni dio, avenija Xingzhou, okrug Dinghai, grad Zhoushan, provincija Zhejiang, Kina.
Kontaktirajte Nanhaiju
Često postavljana pitanja
Koje je normalno vrijeme oporavka vijka za injekcijsko prešanje?
Ne postoji univerzalni broj. Vrijeme oporavka ovisi o smoli, zahtjevima za sačmu, geometriji vijka, mogućnostima stroja i radnim postavkama. Usporedite ga s vremenom dostupnim u stvarnom slijedu stroja i sa stabilnim referentnim izvođenjem koristeći isti materijal i hitac.
Da li brži oporavak vijaka uvijek skraćuje vrijeme ciklusa?
Ne. Skraćuje ciklus samo kada nedovršeni oporavak odgađa sljedeću dopuštenu radnju stroja. Ako oporavak već završi unutar dostupnog prozora preklapanja, njegovo ubrzavanje može ostaviti ukupno vrijeme ciklusa nepromijenjenim.
Zašto se vijak okreće, ali se uvlači vrlo sporo?
Provjerite dopire li smola do vijka, je li se povratni tlak promijenio i odgovara li stvarna brzina vijka naredbi. Premošćivanje dovoda, nekonzistentno ponovno mljevenje, uvjeti procesa i istrošene komponente moguće su grane koje treba istražiti. Sama rotacija ne dokazuje da vijak prenosi dovoljno materijala.
Trebam li povećati RPM da popravim spori oporavak?
Samo nakon provjere dodavanja, stvarne brzine, povratnog tlaka i ograničenja obrade smole. Svaku promjenu procijenite prema kvaliteti taline, stvarnoj temperaturi taline i ponovljivosti kao i vremenu oporavka. Nemojte koristiti veću brzinu za prikrivanje neriješenog problema s hranjenjem ili trošenjem.
Dokazuje li kontrolni prsten koji curi da je cijeli vijak istrošen?
Ne. Brtvljenje kontrolnim prstenom i transport pomoću vijka različite su funkcije. Istražite varijacije jastuka ili težine sačme pomoću testa ventila proizvođača stroja i upotrijebite pregled dimenzija kako biste utvrdili istrošenost vijka i cijevi.
Što Nanhaiya treba za procjenu zamjene?
Pošaljite model stroja, promjer vijka i crtež, stupanj smole i punila, detalje o ponovnom brušenju, stvarne zapise o oporavku, postavke brzine vijka i protutlaka, temperaturne zapise i sva mjerenja istrošenosti. Uključite potrebne kriterije ciklusa i kvalitete dijela tako da zamjena ima definiran posao.
Nastavite svodič za odabir bačve vijka za injekcijsko prešanje, ili ispitatikontrolni popis zamjene vrha vijka i kontrolnog prstenaako dokazi upućuju na prednji sklop.