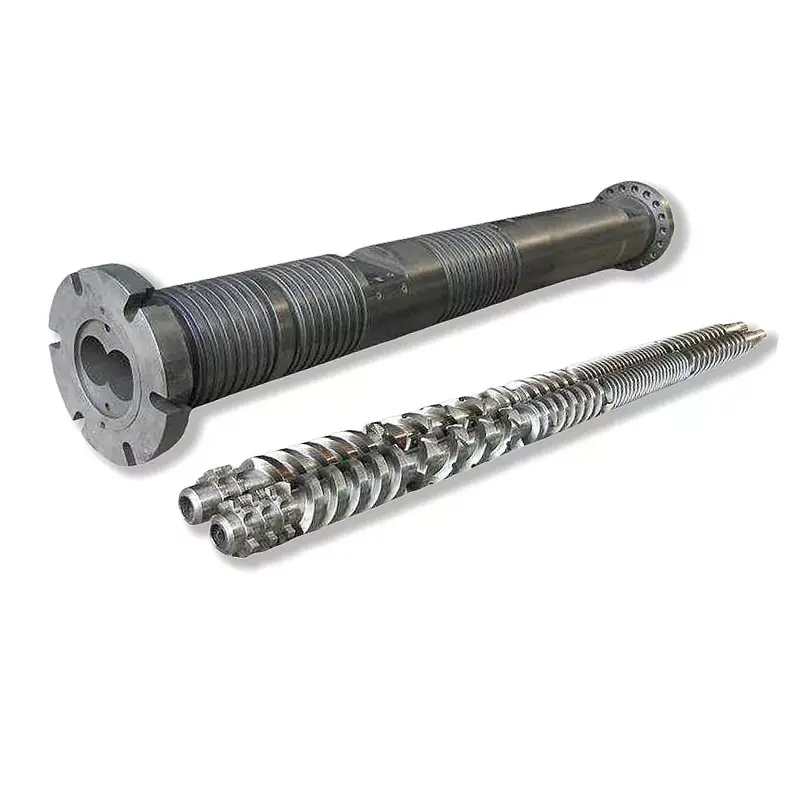
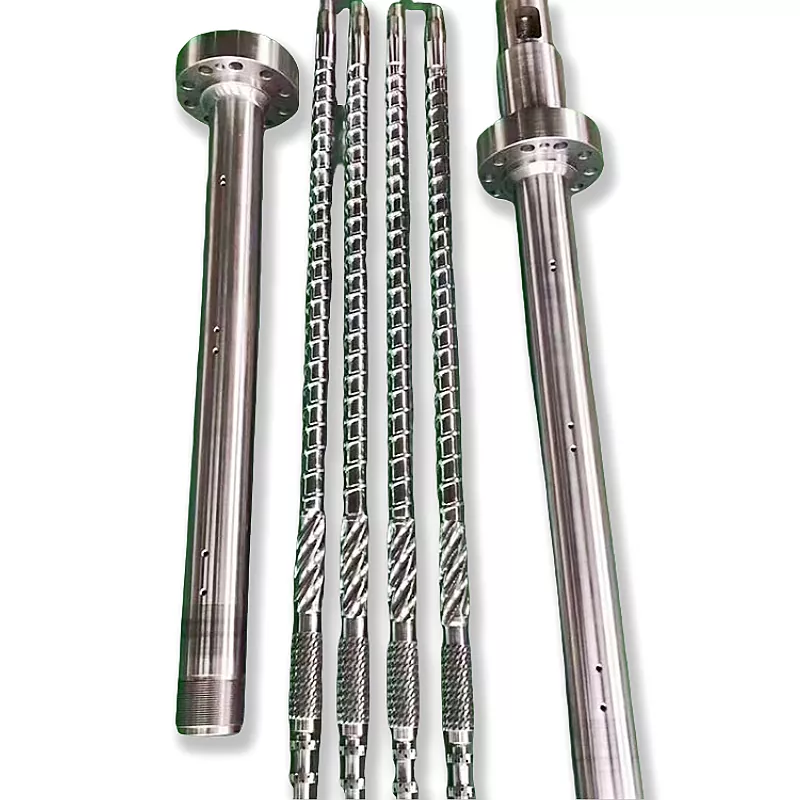
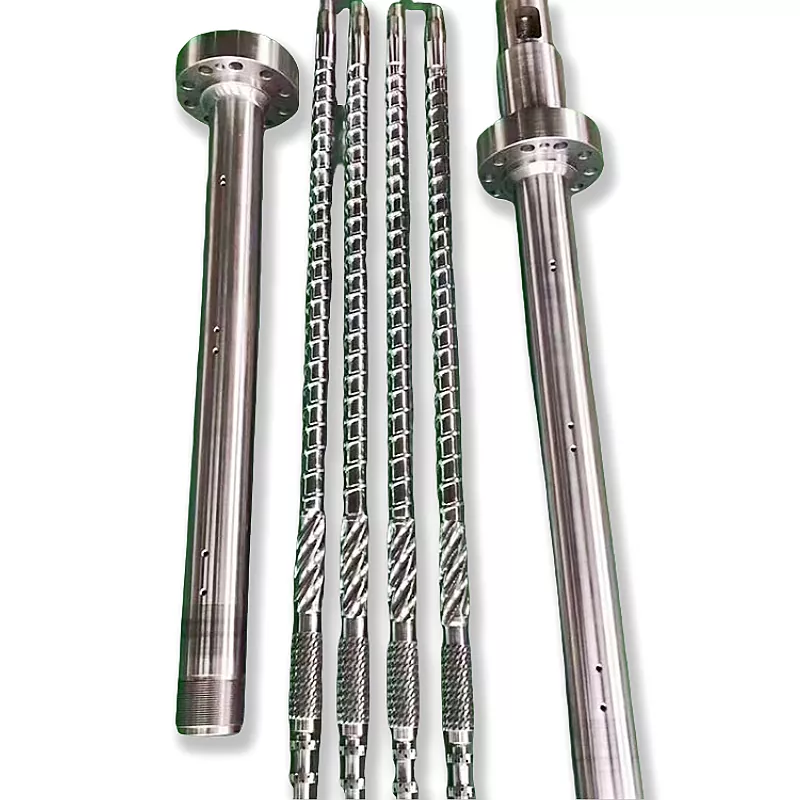
Istrošena cijev vijka za injekcijsko prešanje upozorava vas prije nego što se pokvari. Pazite na pet znakova:lebdeća težina udarca, crne mrlje koje se vraćaju nakon čišćenja, rastuće opterećenje motora pri istom učinku, defekti na površini ili spori oporavak vijka.Jedan od njih može imati druge uzroke; dva ili tri zajedno, koji tjednima idu u krivom smjeru, usmjeravaju točno na istrošeni vijak i cijev. Provjerite pomoću čeljusti prije zamjene.
Vijčana cijev rijetko zakaže odjednom. Zazor između vijka i cijevi polako se povećava, i mnogo prije nego što se nešto pokvari, taj se razmak pokazuje kao mali problemi na dijelovima koje napravite. Naučite ih čitati rano i moći ćete planirati zamjenu umjesto da reagirate na prekid linije.
Evo pet znakova na koje kupcima kažemo da pripaze i kako razlikovati istrošenost od ostalih stvari koje uzrokuju iste simptome.
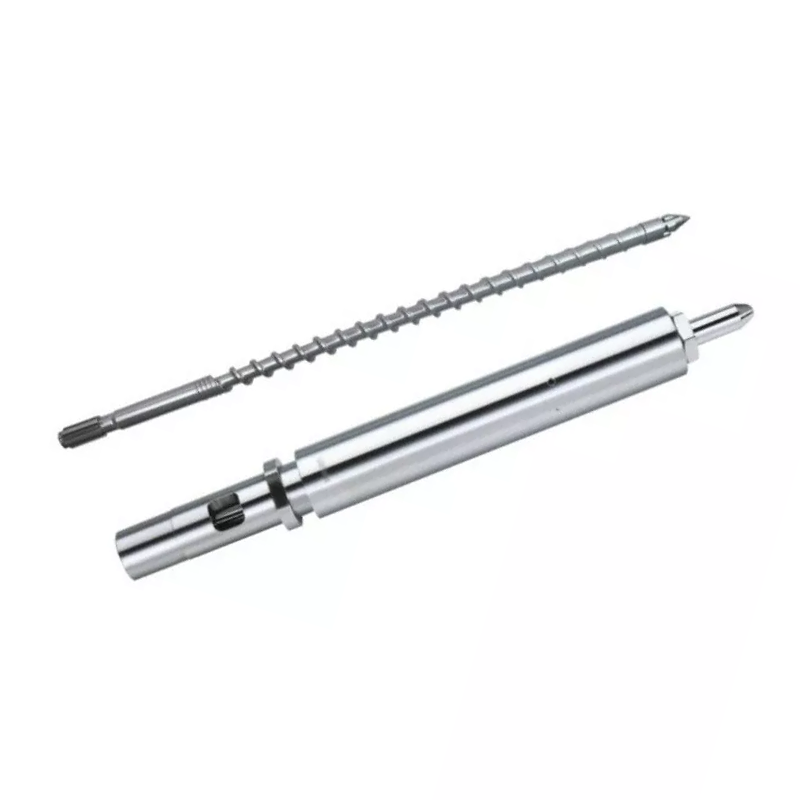
Zašto istrošena cijev signalizira prije nego otkaže
Vijak i cijev rade tako da između njih postoji uski razmak, obično djelić milimetra. Taj uski razmak je ono što omogućuje vijku stvaranje pritiska i dosljedan udarac.
Kako abrazivni ili korozivni materijali troše letve vijaka i provrt cijevi, razmak se povećava. Melt počinje kliziti unatrag preko letvica umjesto da se kreće naprijed. Ništa ne izgleda pokvareno, ali svaki posao koji stroj obavi postaje malo manje dosljedan. Pet znakova u nastavku sve su verzije tog jednog temeljnog problema: izgubljeno odobrenje.
1. Pomaci težine udarca
To je obično prvi znak i najpouzdaniji. Kada se zazor otvori, talina curi unatrag pored vrha vijka i nepovratnog ventila tijekom ubrizgavanja. Težina udarca koja je godinama bila stabilna počinje lutati, a dijelovi koji su nekada bili identični sada variraju od ciklusa do ciklusa.
Prije nego što osudite bačvu, isključite nepovratni ventil. Istrošeni kontrolni prsten daje istu težinu udarca u zanošenju i mnogo je jeftinije rješenje. Ako novi ventil ne uspostavi konzistenciju, otvorio se sam zazor.
2. Crne točkice se stalno vraćaju
Svaki kalupar povremeno dobije crnu mrlju. Znak upozorenja je kada se vrate odmah nakon potpunog čišćenja i čišćenja.
Istrošeni zazor stvara mrtve točke gdje se tanki sloj taline lijepi za stijenku cijevi umjesto da se kreće naprijed. Taj film ostaje vruć, degradira se i povremeno se oslobodi u kadru kao crna mrlja ili smeđa pruga. Očistite stroj i mrlje će nestati na sat vremena, a zatim se vratiti, jer je istrošena geometrija koja zadržava materijal još uvijek tu.
Na PVC-u se to vidi brže i gore, jer degradirani PVC mijenja boju i nagriza čelik na koji se naslanja, što dodatno proširuje zazor. Postaje petlja.
3. Opterećenje motora raste pri istom izlazu
Pratite opterećenje pogona pri fiksnoj brzini vijka i izlazu. Ako tjednima raste bez promjene materijala ili procesa, nešto dodatno koči.
Istrošeni zazor, mala neusklađenost vijaka i degradirani materijal nakupljen na letvicama povećavaju opterećenje koje motor mora svladati. Samo po sebi, rastuće opterećenje motora je dvosmisleno. Uparen s lebdećom težinom sačme ili mrljama koje se vraćaju, pokazuje na istrošeni vijak i cijev.
4. Oznake klizanja i površinski defekti
Raspršenost, srebrne pruge i opća zamagljenost površine obično znače plin ili vlagu u talini. Nakon što ste isključili mokru smolu i potvrdili da vaše sušenje radi, istrošena cijev postaje sumnjiva.
Vijak koji više ne mjeri točno ostavlja nedosljedan tlak taline i zadržava plin koji je trebao biti razrađen. Greška se vidi na površini dijela. Ako je ista smola koja se koristila za oblikovanje čista, a sada se rasprši bez promjene procesa, geometrija vijka je možda odstupila od specifikacije.
5. Oporavak vijaka se usporava
Ako vrijeme oporavka raste i počne gutati vaš ciklus, vijak više ne prenosi talinu tako učinkovito kao što je bio. Istrošeni letvi guraju manje materijala prema naprijed po okretaju, tako da je vijku potrebno više vremena ili veća brzina za isti udar.
Malo dodatnog vremena oporavka samo po sebi može samo značiti da je potrebno podešavanje procesa. Stabilan uspon tjednima, uz bilo koji od gore navedenih znakova, cijev vam govori da nema radnog zazora.
Kako potvrditi istrošenost pomoću čeljusti
Pet znakova govori vam da pogledate. Mjerenje vam to sigurno govori. Ne mijenjajte bačvu samo na temelju simptoma; prvo potvrdite brojeve.
- Izmjerite vanjski promjer letve vijkamikrometrom na nekoliko točaka duž vijka, posebno prema kraju mjerenja gdje se trošenje koncentrira.
- Izmjerite unutarnji promjer cijevis mjeračem provrta na odgovarajućim točkama.
- Izračunajte radijalni zazorkao pola razlike između ID provrta i OD vijka.
- Usporedite s izvornim razmakom izradena vašem crtežu.
Trošenje je rijetko ravnomjerno. Vijak i cijev se najviše troše tamo gdje su tlak i smicanje vršni, što je obično prema kraju mjerenja i pražnjenja. Mjerite na nekoliko točaka kako biste uhvatili najgore mjesto, a ne izračunali prosjek. Ako nemate izvorni dopušteni dio, pošaljite nam veličinu vijka i bačve i možemo referencirati standardnu toleranciju za tu geometriju.
Osnovno pravilo:kada radijalni zazor dosegne otprilike dva do tri puta veći od izvornog zazora, izlazna kvaliteta i kvaliteta taline su obično dovoljno degradirani da opravdaju zamjenu ili ponovnu izgradnju. Potvrdite prema vlastitom crtežu, jer točna brojka ovisi o promjeru.
Popraviti ili zamijeniti?
Ne treba svaki istrošeni set potpuno zamijeniti. Kojim putem ići ovisi o tome što se nosi i koliko daleko.
| Situacija | Uobičajeni put |
|---|---|
| Vijak istrošen, cijev još unutar tolerancije | Ponovno izradite ili zamijenite vijak; zadržati bačvu |
| Cijev istrošena, vijak još uvijek dobar | Ponovno namjestite ili zamijenite cijev kako biste vratili razmak |
| Oba zajedno nošena | Zamijenite kao odgovarajući set za cijeli životni vijek stroja |
| Isto trošenje brzo se vraća na abrazivnu smolu | Nadogradite obradu materijala, a ne samo dimenzije |
Taj zadnji red je bitan. Ako se nitrirana cijev nastavi brzo trošiti na materijalu punjenom staklom ili punjenim materijalom, njezina zamjena drugom nitriranom bačvom samo poništava isto odbrojavanje. Popravak je tvrđa površina, a ne drugi identični dio. Našebimetalna vs nitrirana vodilicapokriva kada se nadogradnja isplati.
Istrošena cijev uništava vaš učinak? Pošaljite veličinu vijka i cijevi, model stroja i materijal koji koristite. Mjerimo prema toleranciji i nudimo zamjenu u roku od 12 sati.
Zatražite zamjensku ponuduZašto raditi s Nanhaiyom
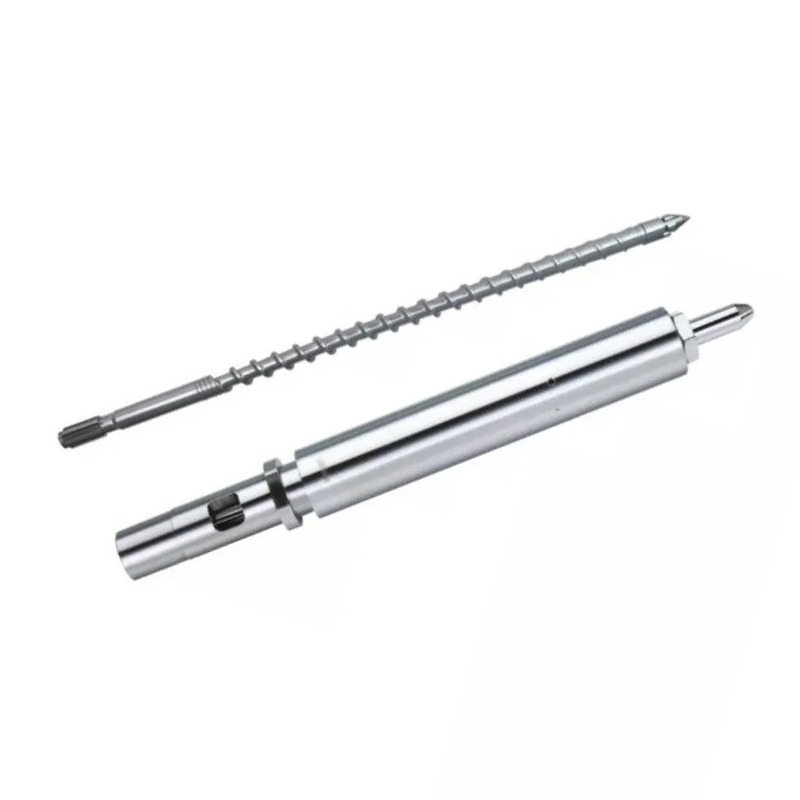
Nanhaiya proizvodi vijke i bačve više od dvadeset godina i opslužuje više od 500 klijenata širom svijeta. Naševijci za injekcijsko prešanjeizrađeni su od legiranog čelika 38CrMoALA, plinski nitrirani do sloja od 0,5–0,8 mm na 950–1050 HV, s radnim vijekom od otprilike 10.000–20.000 sati na standardnim smolama.
Kada se istrošeni set vrati na mjerenje, zamjenu prilagođavamo vašim stvarnim uvjetima, a ne samo starim dimenzijama. Ako je abrazivni ili korozivni materijal skratio životni vijek posljednje bačve, specificiramo tvrđu obradu ili obradu otpornu na koroziju, raspršivanjem tvrde legure cijelim krugom oko zone habanja kako bi se tvrdoća provrta dovela do 62 HRC tamo gdje to zahtijeva dovod. Za nestandardne strojeve naši inženjeri ponovno izrađuju geometriju iz crteža ili uzorka.
Pošaljite svoj model stroja te veličinu puža i cijevi i dobit ćete ponudu u roku od 12 sati.
Često postavljana pitanja
Kako mogu znati je li moja cijev vijka istrošena?
Pripazite na pomicanje težine udarca, crne mrlje koje se vraćaju nakon čišćenja, rastuće opterećenje motora pri istom učinku, nagib ili površinske nedostatke i spor oporavak vijka. Bilo koji može imati drugi uzrok, ali dva ili tri zajedno, s tendencijom pogoršanja tjednima, ukazuju na istrošeni vijak i cijev. Potvrdite mjerenjem zazora prema izvornom crtežu.
Što uzrokuje nestalnu težinu udarca?
Dva glavna uzroka: istrošeni nepovratni ventil ili istrošeni zazor između vijka i bačve koji dopušta da talina klizi unatrag tijekom ubrizgavanja. Prvo provjerite ventil, jer je to jeftinije rješenje. Ako novi ventil ne uspostavi konzistenciju, zazor bačve se vjerojatno otvorio preko granice tolerancije.
Koliki zazor znači da treba zamijeniti cijev vijka?
Općenito, kada radijalni zazor dosegne otprilike dva do tri puta veći od izvornog zazora, kvaliteta izlaza i taljenja su dovoljno degradirani da opravdaju zamjenu ili ponovnu izgradnju. Točna brojka ovisi o promjeru vijka, pa potvrdite prema vlastitom crtežu.
Mogu li zamijeniti samo vijak i zadržati cijev?
Da, ako je cijev još uvijek unutar tolerancije. Trošenje je često neravnomjerno, stoga izmjerite oba prije odluke. Ako je vijak istrošen, ali je cijev dobra, ponovna izrada ili zamjena samog vijka vraća zazor. Ako su oba istrošena, zamijenite ih kao odgovarajući set.
Zašto se ista cijev brzo istroši?
Brzo ponovljeno trošenje obično znači da površinska obrada ne odgovara materijalu. Staklena vlakna, mineralna punila i korozivne smole brzo se troše kroz standardni nitrirani sloj. Zamjena s drugom nitriranom bačvom poništava isto kratko odbrojavanje; popravak je bimetalna površina ili površina otporna na koroziju, a ne drugi identični dio.