Vijesti

Stožasta dvostruka navojna cijev: Potpuni vodič za specifikacije, primjene i odabir

2026-08-05 0 Ostavite mi poruku


Brzi odgovor

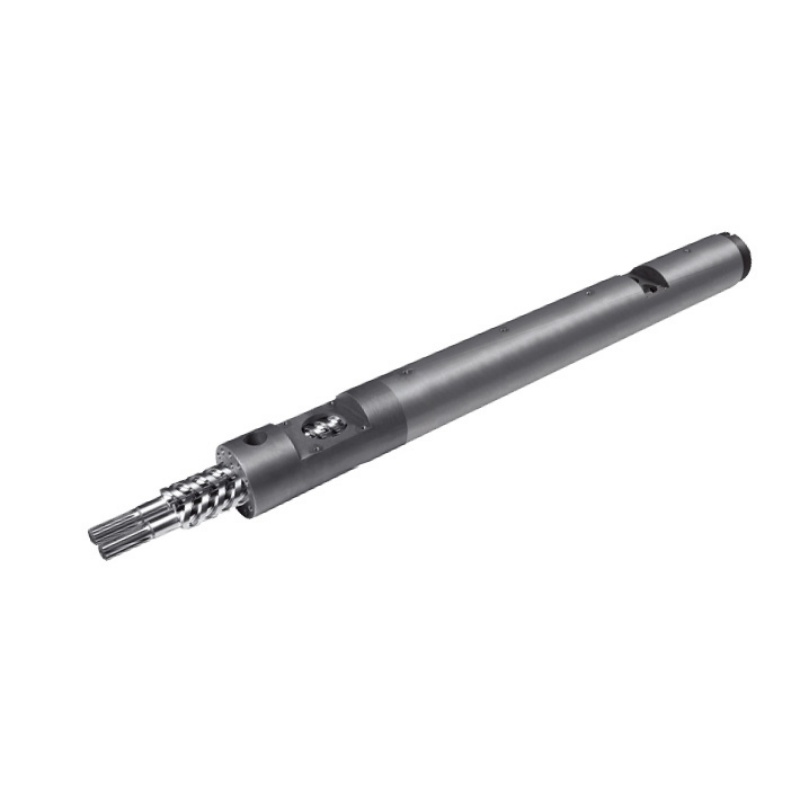
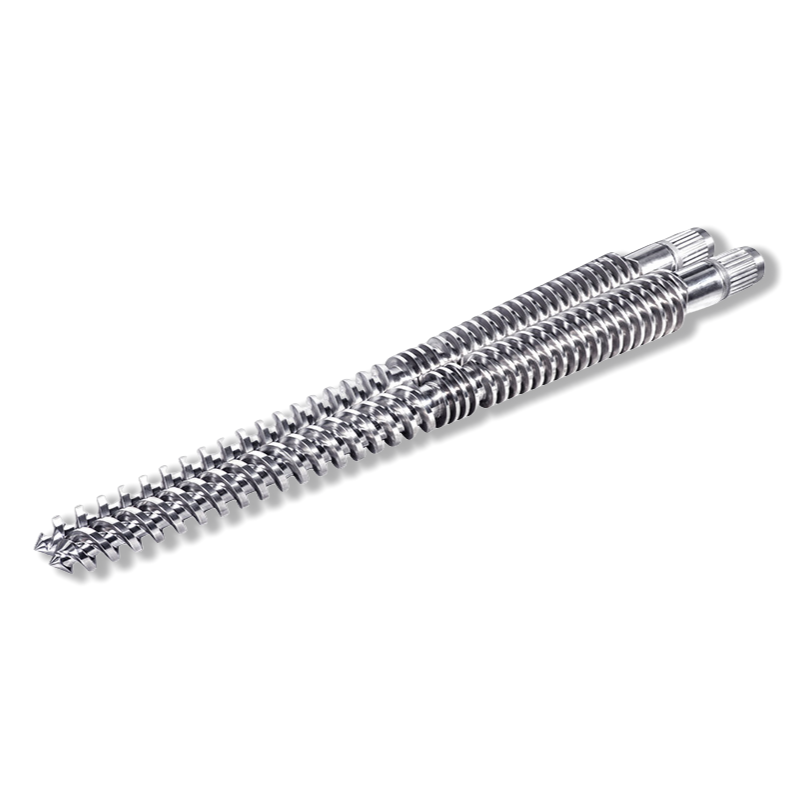
Konusna dvostruka vijka je sužena ekstruziona komponenta s dvostrukim provrtom u kojoj se dva stožasta vijka okreću unutar odgovarajuće konusne cijevi. Konusna geometrija pruža snažno uvlačenje i visoku kompresiju na maloj duljini, zbog čega jekonusni dvostruki vijak i bačvaje standardni izbor za PVC cijevi, profile, ploče i WPC ekstruziju.

Ako vodite liniju od PVC-a ili drvo-plastike,konusna dvostruka vijčana cijevje jedan od dijelova koji najizravnije odlučuje o vašem učinku, kvaliteti taline i tekućim troškovima. Odaberite pogrešnu veličinu, materijal ili zazor i platit ćete za to trošenjem, otpadom i zastojem. Ovaj vodič pokriva kako radi konusna navojna cijev, specifikacije koje su važne kada kupujete, kako se razlikuje odparalelna dvostruka vijčana cijev, te kako ga odabrati, instalirati i održavati — napisano iz perspektive tvornice koja svaki dan obrađuje te dijelove.

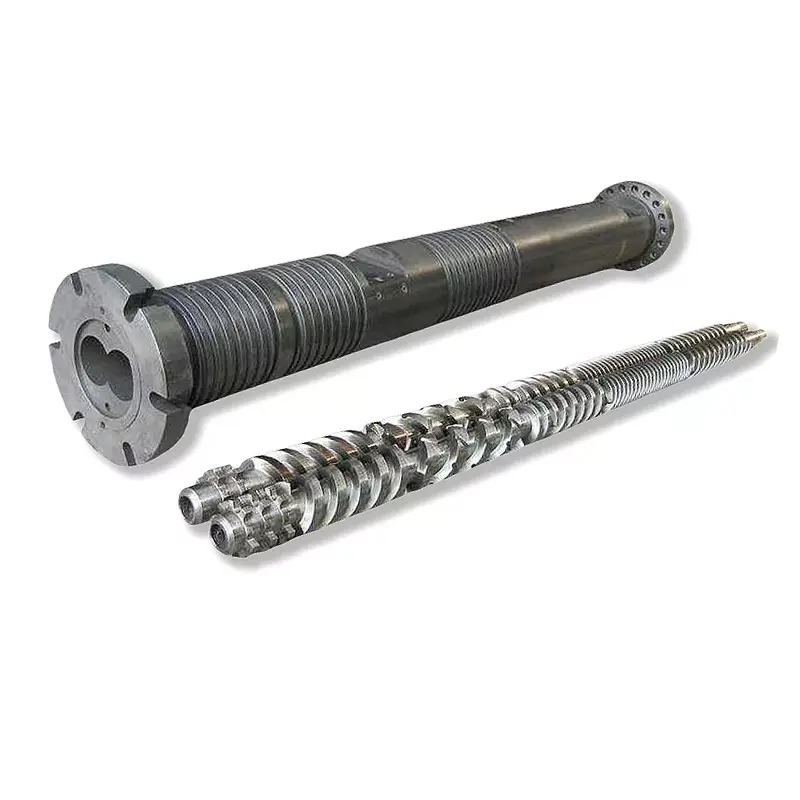
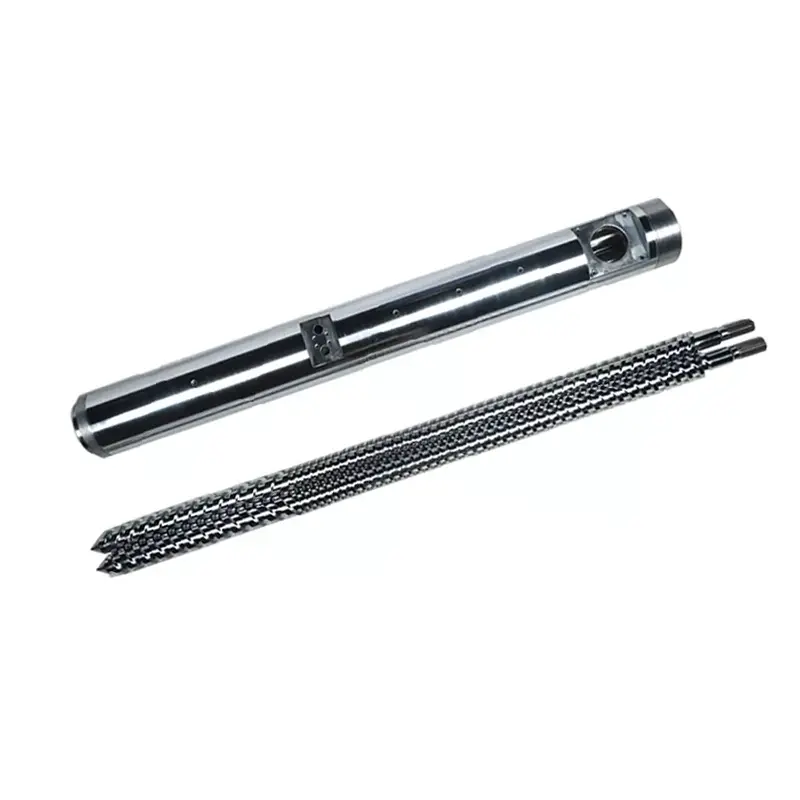
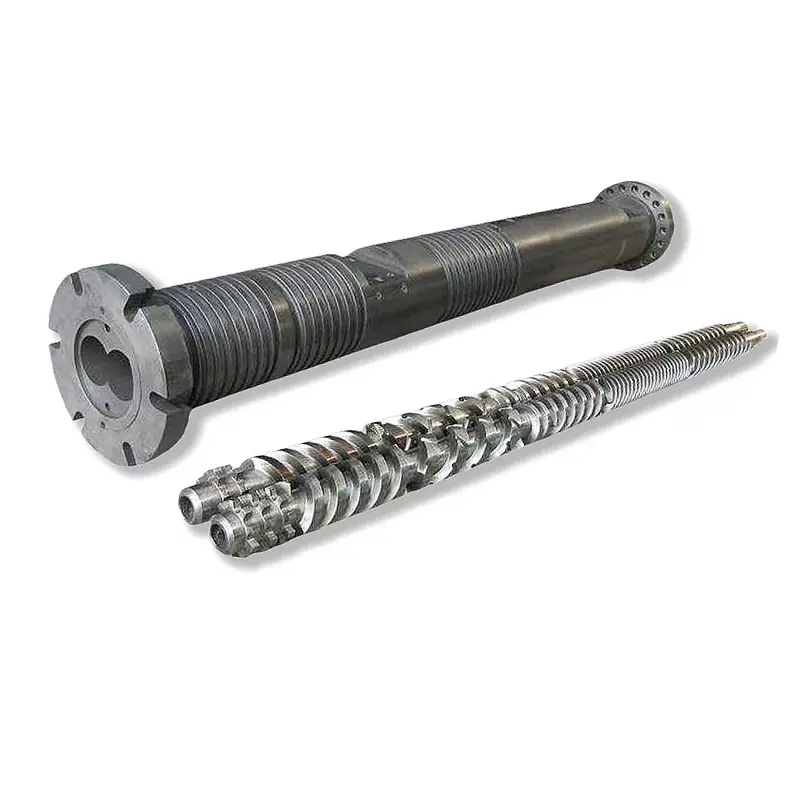
Conical twin screw barrel manufactured by Nanhaiya
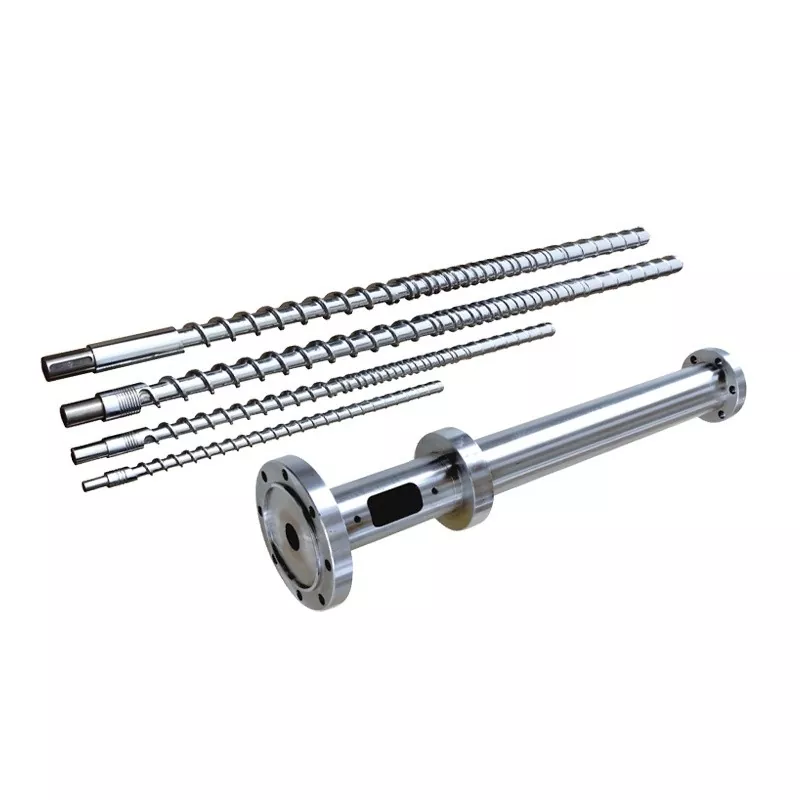
Konusni dvostruki vijak i komplet bačvi — suženi otvori daju kompresiju kratke duljine idealnu za PVC osjetljiv na toplinu.

Kako radi konusna dvostruka navojna cijev

u akonusni dvopužni ekstruder, dva vijka stoje jedan pored drugoga pod blagim kutom, široki na dovodnom kraju i uski na kraju matrice. Provrti cijevi se sužavaju kako bi odgovarali. Kako se sirovina kreće iz zone punjenja velikog promjera u zonu mjerenja malog promjera, volumen koji se skuplja komprimira je i plastificira dok se letve koje se isprepliću prenose i miješaju. Budući da se dva vijka okreću u suprotnom smjeru i potpuno se isprepliću, stožasti dvostruki vijak i cijev djeluju gotovo poput pumpe s pozitivnim pomakom — stabilan učinak pri niskom, nježnom smicanju, što štiti polimere osjetljive na toplinu kao što je PVC.

Proces se dijeli na tri faze:

  1. Hranjenje i prijenos— veliki promjer dovodnog kraja daje veliki usisni volumen, tako da se praškaste mješavine i materijal niske gustoće (poput suhe mješavine PVC-a) uvlače pouzdano bez premošćivanja.
  2. Kompresija i plastificiranje— sužavanje smanjuje volumen kanala duž duljine, zbijajući materijal, izbacujući zrak i otapajući ga kombinacijom topline i mehaničkog rada.
  3. Mjerenje i pražnjenje— uska zona mjerenja stvara stabilan tlak i gura ujednačenu, homogenu talinu kroz matricu kontroliranom brzinom.

Bačva služi više od samog držanja vijaka. Nosi grijač i zonu hlađenja koje održavaju svaki stupanj na pravoj temperaturi. Nanhaiya bačve koriste višezonski dizajn grijanja i hlađenja — obično zone punjenja, kompresije i homogenizacije — s opcijskim vakuumskim odzračivanjem za izvlačenje vlage i hlapljivih tvari iz taline, što je važno za punjene i higroskopne spojeve.

Ključne specifikacije koje trebate provjeriti prije kupnje

Dvije stožaste bačve mogu izgledati identično i ponašati se vrlo različito. Ovo su specifikacije koje odlučuju o pristajanju, učinku i vijeku trajanja - brojke koje biste trebali potvrditi u svakoj ponudi.

Specifikacija stavke Što znači Zašto je to važno
Omjer promjera Promjer dovodnog/ureznog kraja, npr. 45/90, 50/105, 55/110, 65/132, 80/156, 92/188 mm Postavlja klasu stroja i izlazni pojas — mora točno odgovarati vašem modelu ekstrudera
L/D omjer Efektivna duljina obrade u odnosu na promjer Dulja efektivna duljina = više vremena zadržavanja za potpuno spajanje i otplinjavanje
Vrsta materijala 38CrMoAlA nitrirani čelik, W6Mo5Cr4V2, HIP čelik u prahu ili bimetalni Izravno povećava vijek trajanja i otpornost na koroziju punjenih/PVC spojeva
Obrada površine i tvrdoća Nitriranje, kromiranje, bimetalna legura ili sprej od volfram-karbida Nanhaiya raspršuje sloj legure s dodatkom volframa da dosegne62 HRCunutar cijevi u odnosu na tipičnih 58 HRC
Dubina sloja legure Debljina unutarnjeg sloja otpornog na habanje Nanhaiyin bimetalni sloj je 2,5–3 mm — dublji sloj znači dulji upotrebljivi servisni prozor
Razmak od vijka/bačve Razmak između vrha letve i stijenke otvora Prevelik = gubitak tlaka i nizak učinak; tijesan, točan razmak održava visoku učinkovitost
Tolerancija / ravnomjernost Preciznost obrade gotovog dijela Nanhaiya drži konusne dvostruke cijevi na ±0,0005 mm za dosljedno, ponovljivo pristajanje
Izlazni kapacitet (kg/h) Nazivna propusnost za veličinu Broj krajnjeg kupca — uskladite ga s brzinom linije i proizvodom
Opća industrijska napomena:oznake konusne veličine kao što su 45/90 ili 65/132 (promjer dovoda/matrice u mm) uobičajene su za konusne strojeve tipa SJZ, tako da se bačva specificirana na ovaj način često može uskladiti s postojećim ekstruderom. Prije naručivanja uvijek provjerite prema crtežu ili uzorku. Standardne veličine možete vidjeti na našemkonusna dvostruka vijčana cijevstranica.

Konusna naspram paralelne cijevi s dva vijka

Najčešće pitanje kupaca je trebaju li konusni ili aparalelna dvostruka vijčana cijev. Oba su s dva vijka, oba su međusobno povezana — ali geometrija odgovara različitim poslovima. Ukratko: konus se ističe u izravnoj ekstruziji PVC/WPC cijevi, profila i ploča; parallel je jači za mješavine, masterbatch i formulacije s vrlo visokim sadržajem punila.

Faktor Konusna cijev s dva vijka Paralelna dvostruka vijka
Ponašanje pri hrani Veliki otvor za dovod — bolji unos praha male gustoće Ujednačenije hranjenje za smjesu i hranu na pelete
Kompresija Visoka kompresija ugrađena u konusnu geometriju Konstantnija kompresija duž fiksnog promjera
Toplina / smicanje Nježnija, kontrolirana obrada — dobra za PVC osjetljiv na toplinu Veće smicanje — bolje za intenzivno miješanje i disperziju
Tipična uporaba PVC cijev, profil, lim, WPC, pločica od smole Masterbatch, kompaundiranje, rad s visokim CaCO₃ i staklom
Održavanje Istrošenost i zazor potrebno je pomno pratiti na suženju Često lakša standardizacija geometrije i zamjena elemenata

Korisno pravilo: ako vaš krajnji proizvodjeekstrudat (cijev ili ploča izravno s matrice), konusna bačva s dva vijka obično je pravi alat. Ako pravite pelete ili raspršujete zahtjevan paket aditiva, pogledajte paralelnu dvostruku vijčanu cijev — posebno proturotirajuću vrstu za vrlo visoka opterećenja karbonatima. Niste sigurni koja odgovara vašoj liniji? Našejedan vijak, konusni i paralelni rasponi prikazani su nastranica proizvoda.

Uobičajene aplikacije

Budući da kombinira snažno uvlačenje, visoku kompresiju i nježno smicanje, konusni dvostruki vijak i cijev su radna snaga ekstruzije krutog PVC-a i drva-plastike. Najbolje djeluje za:

  • PVC cijev— cijev za dovod vode, odvodnju i cjevovod od suhe mješavine PVC-a.
  • PVC profil— profili za prozore i vrata, rubne trake i obloge.
  • PVC ploča i ploča— pjenasta ploča, ploča s izgledom mramora i ploča bez pjene (pogledajte našKonusna bačva s dva vijka od PVC ploče).
  • WPC (kompozit drvo-plastika)— podne obloge, zidne ploče i profili od smjesa punjenih drvenim vlaknima.
  • Proizvodi na bazi PE-a i smole— uključujući valoviti krovni crijep od smole i profile punjene PE-om.
  • Peletiranje PVC-a— pretvaranje PVC suhe mješavine u granule za daljnju upotrebu.
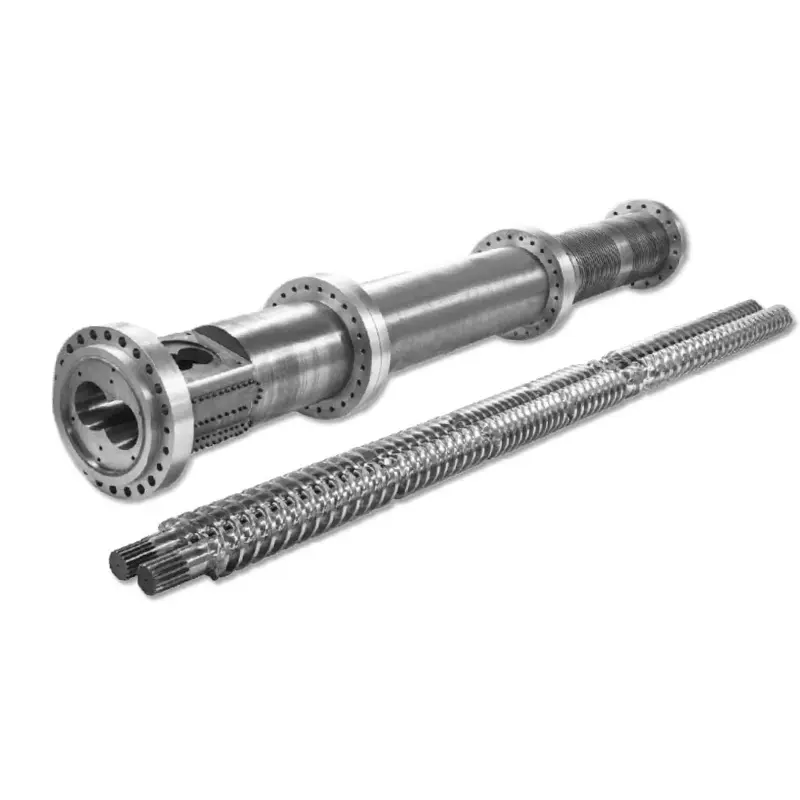
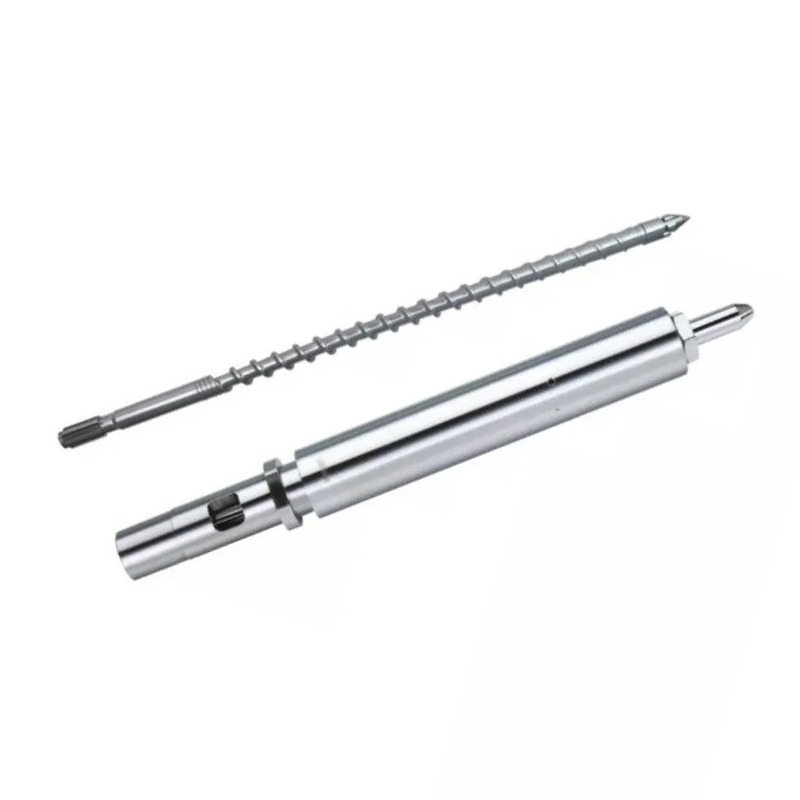
PVC board conical twin screw barrel for foam and marble sheet extrusion
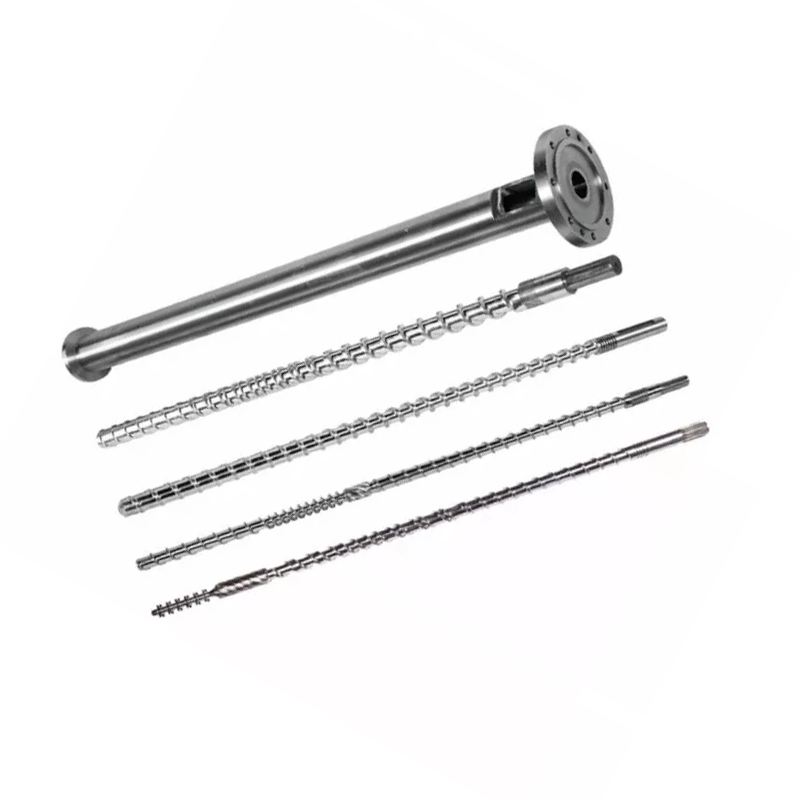
Konusna cijev s dva vijka konfigurirana za ekstruziju PVC ploča i pjenastih ploča.

Kako odabrati pravu konusnu cijev s dva vijka

Odabir se svodi na tri pitanja: koji materijal koristite, kakav učinak trebate i koliko je abrazivna vaša formulacija? Koristite donju matricu kao početnu točku, a zatim potvrdite točnu veličinu prema svom stroju.

Vaš materijal/potreba Predložena konfiguracija Izbor površine/materijala
Čvrsta PVC cijev i profil Standardna konusna geometrija veličine vašeg ekstrudera (npr. 55/110, 65/132) Nitrirani 38CrMoAlA za čisti PVC s malo punila
PVC + punilo s visokim sadržajem CaCO₃ Konusni s ojačanom zonom habanja, ili stepenasti do paralelnog proturotiranja Bimetalni/volfram-karbidni sloj (62 HRC) za abraziju
WPC / spojevi drvenih vlakana Konusni s jakim prozračivanjem i zaštitom od habanja Bimetalni — drvena vlakna + punila su vrlo abrazivna
PVC pjenasta ploča / ploča Konusno podešen za kontroliranu temperaturu taline i stabilan tlak Nitrirano ili bimetalno ovisno o razini punila
Visok učinak na istom otisku Veći omjer promjera i/ili veća efektivna duljina Uskladite tvrdoću sa radnim satima i opterećenjem punila

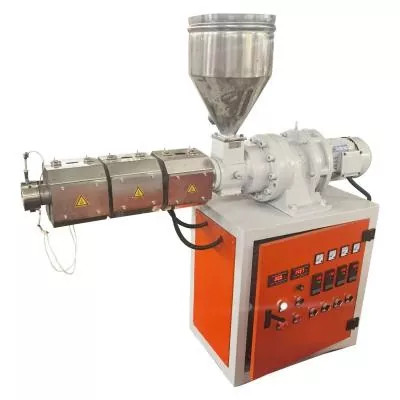
Bez obzira na odgovor, najvažniji korak je usklađivanje cijevi s vašim postojećim strojem. Konusni dijelovi zapravo su prilagođeni ekstruderu u kojem rade, pa nam crtež — ili uzorak s ključnim dimenzijama (promjer dovoda/matrice, središnja udaljenost, ukupna duljina i detalji prirubnice) — omogućuje da citiramo zamjenu koja točno odgovara, a ne "dovoljno blizu" dijela. Ako vam je potrebna cijela linija, a ne komponenta, mi također gradimokompletni strojevi za ekstrudere.

Osnove instalacije i ožičenja

Precizna cijev radi samo ako je postavljena pravokutno, čista i ispravno zagrijana. Koraci u nastavku su opći pregled — uvijek slijedite priručnik proizvođača stroja i postupke zaključavanja.

  1. Isključite i zaključajte.Izolirajte pogon i sve grijače prije uklanjanja stare bačve. Prije početka potvrdite nultu energiju.
  2. Očistite spojna lica.Uklonite staro brtvilo, ugljik i neravnine s prirubnica i površina za postavljanje tako da nova bačva sjedi bez izobličenja.
  3. Montirajte i poravnajte.Namjestite konusnu cijev na mjenjač/kućište dovoda, provjeravajući koncentričnost i okreću li se vijci rukom slobodno prije uključivanja struje.
  4. Ožičite zone grijanja.Ponovno povežite grijače trake i hlađenje po zoni (dovod → kompresija → mjerenje) i uparite svaki termoelement s ispravnim kanalom regulatora tako da nijedna zona nije spojena.
  5. Postavite profil namakanja.Polako zagrijte bačvu na temperaturu i pustite da se natopi kako bi se čelik i talina izjednačili prije nego što počnete zavrtati - hladno pokretanje riskira oštećenje momenta.
Savjet za zonu grijanja:održavajte zonu punjenja najhladnijom i povećavajte temperature prema kalupu. Neravne ili krivo mapirane zone jedan su od najčešćih uzroka naprezanja i crnih pruga — vrijedi još jednom provjeriti nakon bilo kakve promjene cijevi.

Rješavanje problema i trošenje

Većina problema s koničnom bačvom najavljuje se kao nestabilan izlaz, pregrijavanje ili degradacija proizvoda. Koristite ovu tablicu za brzi prijelaz od simptoma do vjerojatnog uzroka koji treba popraviti.

Simptom Vjerojatni uzrok Popraviti
Izlaz fluktuira / raste Nedosljednost hrane, istrošene ploče ili temperaturni pomak Provjerite dovod, provjerite temperature zone, izmjerite razmak od vijka/bačve
Pregrijavanje Neuravnoteženost grijača, prekomjerno trenje ili blokirano hlađenje Pregledajte svaku zonu i krug hlađenja; ponovno mapirati termoparove
Loše plastificiranje Krivo postavljeni vijci ili istrošen otvor cijevi Provjerite konfiguraciju; provjerite povećani razmak od trošenja
Crne linije/pruge Mrtve točke koje drže degradirani materijal ili zarezani otvor Očistite i temeljito očistite; pregledati površinu provrta i vijka
Pretjerano / brzo trošenje Abrazivno punilo, loše održavanje ili tvrdoća ispod specifikacije Nadogradnja na bimetalnu/volfram-karbidnu cijev; pooštriti održavanje

Trošenje je normalno — cilj je učiniti ga sporim i predvidljivim. Abrazivna punila (CaCO₃, drvena vlakna, staklo) najbrže napadaju provrt i lete, zbog čega se dublji, tvrđi unutarnji sloj isplati. Površina s dodatkom volframa od 62 HRC jednostavno traje dulje u odnosu na te spojeve od standardne završne obrade od 58 HRC, produžujući interval između obnova.

Kontrolni popis održavanja

Kratke, redovite provjere sprječavaju skupe kvarove. Ugradite ovo u svoju rutinu:

Interval Provjeriti Akcijski
Svaka smjena Zonske temperature i amperi Očitavanje dnevnika; istražiti svako odstupanje od osnovne linije
Tjedni Kvaliteta taljenja i završna obrada površine Pripazite na nove pruge, gelove ili promjenu učinka
Mjesečno Čišćenje i vizualna provjera provrta/vijka Očistite mrtve točke; potražite brazde ili promjenu boje
Tromjesečno Razmak od vijka/bačve Izmjerite razmak; usporediti sa specifikacijom za praćenje stope trošenja
Prema potrebi Integritet grijača i termoelementa Zamijenite neispravne trake/senzore prije nego što uzrokuju loš proizvod

Često postavljana pitanja

Što je konusna dvonavojna cijev?

To je sužena dvostruka ekstruziona komponenta u kojoj se dva konusna vijka okreću unutar odgovarajuće konusne cijevi. Konus komprimira i plastificira materijal na maloj duljini, čineći konusni vijak idealnim za PVC cijevi, profile, ploče i WPC ekstruziju.

Za koje je materijale najbolje koristiti?

Čvrsti PVC (cijev, profil, ploča i lim), kompozit drvo-plastika, profili na bazi PE-a i pločice od smole, plus PVC peletiranje. Osobito dobro podnosi suhe mješavine praha male nasipne gustoće zahvaljujući velikom usisnom dijelu.

Po čemu se razlikuje od paralelne cijevi s dva vijka?

Konusna cijev se sužava i stvara visoku kompresiju s blagim smicanjem, što odgovara izravnoj ekstruziji PVC/WPC. Aparalelna dvostruka vijčana cijevodržava konstantan promjer i veće smicanje, što odgovara smjesama, masterbatch i formulacijama s vrlo visokim punilom.

Koliki je tipični razmak između vijka i cijevi?

Zazor je mali razmak između vrha letve i stijenke otvora. Postavljen je čvrsto i točno na novi dio; jer se otvara zbog trošenja, snage i pada tlaka. Periodično mjerenje najjasniji je način praćenja istrošenosti cijevi.

Kako mogu instalirati konusnu cijev s dva vijka?

Isključite napajanje i zaključajte, očistite spojne površine, montirajte i poravnajte tako da se vijci slobodno okreću, pravilno ožičite svaku grijaću zonu i termoelement, zatim polako dovedite bačvu na temperaturu i namočite je prije nego što počnete privijati vijke.

Što uzrokuje habanje konusnih bačvi s dva vijka?

Uglavnom abrazivna punila kao što su kalcijev karbonat, drvena vlakna i staklo, pogoršana korozijom od obrade PVC-a, lošim održavanjem i nedovoljno specificiranom tvrdoćom. Dublji sloj bimetala ili volfram-karbida daleko bolje odolijeva sva tri.

Koliko često treba pregledavati ili mijenjati cijev?

Obavljajte vizualne provjere i provjere pročišćavanja mjesečno i mjerite razmak kvartalno. Vrijeme zamjene ovisi o opterećenju punila i radnim satima — pratite trend trošenja umjesto da čekate kvar i obnovite ili zamijenite nakon što zazor prijeđe specifikaciju.

Kako da odaberem pravu veličinu za svoju liniju za ekstruziju?

Uskladite omjer promjera i duljinu s modelom ekstrudera i ciljanim učinkom, a zatim odaberite površinsku obradu na temelju toga koliko je abrazivna vaša formulacija. Pošaljite crtež ili uzorak s ključnim dimenzijama kako bi cijev točno odgovarala, a ne približna.

Trebate konusnu cijev s dva vijka koja odgovara vašem stroju?

Pošaljite nam svoj crtež — ili uzorak s ključnim dimenzijama — i naši inženjeri će specificirati točno prilagođeni konusni dvostruki vijak i cijev s odgovarajućom tvrdoćom za vaš materijal. S internim nitriranjem, bimetalnom i volfram-karbidnom obradom, izrađujemo dijelove koji dosežu 62 HRC unutar provrta za dug životni vijek.

Zatražite ponudu u roku od 12 sati →
Nanhaiya (Zhoushan) Plastic Machinery · 500+ globalnih klijenata ·singl, stožasti blizanac & paralelni blizanacvijčane bačve
Povezane vijesti
Ostavite mi poruku
X
Koristimo kolačiće kako bismo vam ponudili bolje iskustvo pregledavanja, analizirali promet stranice i personalizirali sadržaj. Korištenjem ove stranice pristajete na našu upotrebu kolačića. Politika privatnosti
OdbitiPrihvatiti